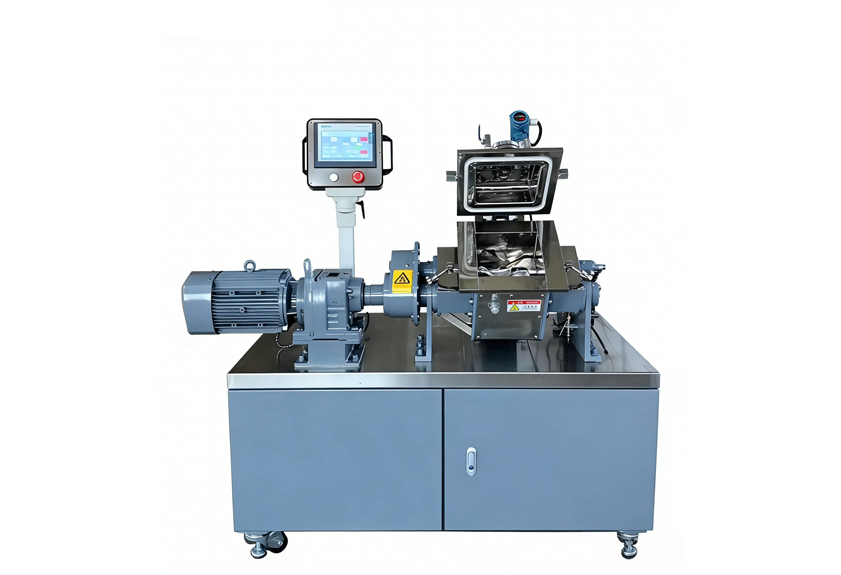
密封件車間嚙合機試產波動大?安裝調試階段先查這三處
嚙合機安裝調試:轉子間隙與溫控配置影響密封件穩(wěn)定性
橡膠密封件車間換了嚙合機,也就是嚙合式密煉機以后,試產過程中經常會碰到膠料顏色不均勻、溫度忽高忽低、批次之間穩(wěn)定性不太理想這些情況。很多工藝部門第一個反應就是找配方、查來料、調轉速,折騰來折騰去,問題還是擺在那里。實際上,很多時候問題不在工藝,而在設備安裝調試階段就沒有把該校準的地方弄好,后續(xù)再做調整,空間就非常有限了。像轉子嚙合間隙沒有復核、溫控系統(tǒng)沒有聯(lián)動測試、填充系數(shù)設置得不夠靈活,這幾類問題在車間里很容易被當成工藝問題來對待,這其實是有些誤判的。下面就從這三個維度來講一講安裝階段需要重點檢查的事,希望能幫大家少走點彎路,省去一些試產期的摸索時間。
裝完先別急著投料,轉子配合間隙是第一道關口
嚙合機的剪切作用是通過兩根轉子互相嚙合來實現(xiàn)的,所以轉子的間隙對膠料分散效果來說,影響還是比較大的。密封件膠料一般填料含量比較高,生膠粘度也大,這種情況如果間隙偏大,分散就不充分,產品里容易出現(xiàn)局部粗粒;間隙要是太小,摩擦產生的熱量會明顯增加,給溫控系統(tǒng)帶來的壓力也不小。安裝調試的時候,不能只看裝配圖就算數(shù),還是應該按照設備廠家給的基準要求,實際測一下轉子端面間隙和嚙合間隙,并且把初始數(shù)據(jù)記錄保存好。這些數(shù)據(jù)到后期維護的時候,是判斷磨損程度的參考依據(jù)。有些問題當時未必能看出來,可能運轉兩三個月以后才慢慢暴露出來呢,所以前期數(shù)據(jù)記錄得越完整,后面排查故障的時候就越能省下不少功夫。
溫控系統(tǒng)不是通水就算調試完成,聯(lián)動校準要跟上
密封件常用的一些膠料,比如氟橡膠、三元乙丙橡膠這些,對溫度波動都是比較敏感的。嚙合機的剪切熱量本身就大,如果溫控系統(tǒng)響應跟不上,混煉段的溫度就比較容易失控。安裝調試的時候,有幾個方面是要確認好的:冷卻水的流量是不是符合設計的要求,溫度傳感器安裝的位置能不能真實反映出膠料的實際溫度,還有溫控閥在程序指令下能不能快速做出動作。通常建議讓廠家做一輪冷熱循環(huán)聯(lián)動測試,觀察一下設定溫度和實際溫度之間的偏差范圍,順便把系統(tǒng)響應時間也記錄一下。判斷的時候不能光看最終的數(shù)值偏差,溫度滯后的時間長短更值得關注一些,滯后的時間越長,溫度就越容易出現(xiàn)過高的情況。
填充系數(shù)與轉速匹配,安裝階段就要預留調整空間
密封件的生產特點是小批量、多配方,所以填充系數(shù)經常要變來變去。安裝調試的時候,就要確認清楚控制系統(tǒng)能不能方便地修改填充系數(shù)、轉速還有加料順序這些參數(shù),最好不需要停機去重設或者改程序。如果設備廠家能在出廠之前就把這些參數(shù)都開放到操作端,那換配方的時候就會靈活很多。利拿實業(yè)在非標定制設備上是支持這類調整邏輯的,前期溝通做得越細致,后期改動就越少。安裝階段把這些問題都確認妥當,產線在換配方的時候就不用頻繁地去找廠家了。
試產時如何驗證安裝調試效果
嚙合機安裝調試得到不到位,其實通過小批量試產就能大概看出來了。前面說的幾項檢查都做完了以后,可以先用兩三鍋膠料試產一下,看看膠料斷面均不均勻,設備電流穩(wěn)不穩(wěn)定,有沒有異常的振動或者噪音出現(xiàn)。如果發(fā)現(xiàn)波動,先判斷一下是來料批次差異還是設備參數(shù)設置的問題,不要一開始就盲目調整。試產的數(shù)據(jù)最好保存下來,跟安裝調試記錄放在一起歸檔,這樣后續(xù)維護的時候也能做個對比分析。設備的基礎打好了,操作人員的培訓才能有可靠的立足點。
利拿實業(yè)這邊可以根據(jù)您的實際需要,提供全流程非標定制化的橡塑混煉成型解決方案。