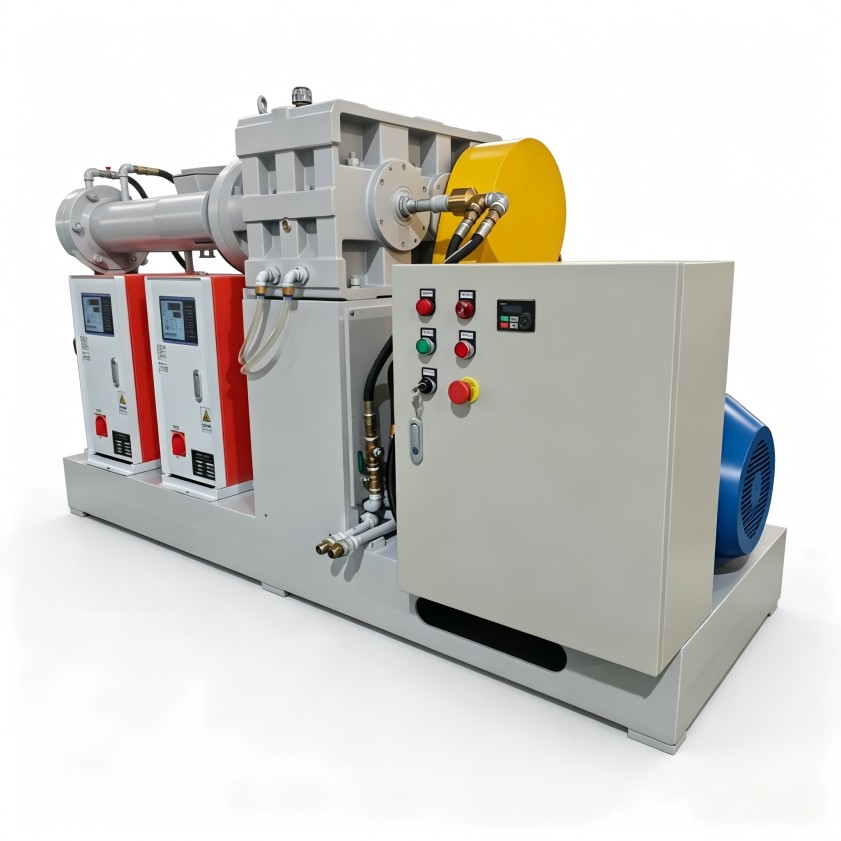
輸送帶接口反復開裂?先查冷喂料擠出機的喂料段工況
輸送帶接頭反復開裂,問題未必出在硫化環節
橡膠密封件的生產線上,冷喂料擠出機的輸送帶如果老是出現接頭脫層、邊緣氣泡,或者是尺寸不穩定這樣的情況,很多廠家一開始都會去調整硫化溫度,或者干脆換掉膠料。不過呢,實際排查下來,問題往往藏在喂料段這邊;輸送帶作為連續供料的載體,它的運行狀態其實直接影響著膠料進入擠出機時的溫度均勻性和塑性一致程度。喂料段的工況不太穩定的話,即便后面螺桿塑化做得再好,擠出來的半成品也還是容易出現內應力集中的問題,到最后表現出來的就是接頭強度不夠。這篇文章會從喂料溫度、擠出壓力、膠料塑性這三個方面來梳理這條輸送鏈路上容易被忽略的幾個控制點,供工藝和設備人員做個參考。
喂料段溫度波動,是接頭脫層的隱形推手
冷喂料工藝的基本前提,就是膠料在進入擠出機的時候得保持較低而且均勻的溫度。輸送帶在運轉過程中呢,會跟膠料產生摩擦生熱,如果帶面某個位置的溫度偏高,膠料表面就會提前軟化,但里面的部分還比較硬,這種“外軟內硬”的狀態進到機筒之后,螺桿剪切得也不均勻,就容易在制品內部形成微觀分層。接頭部位在后續使用中要受力,分層區域就先裂開了。還有一個常見的情況,就是輸送帶停頓的時間太長,短暫停機之后,接觸帶面的那部分膠料會一直處在被加熱的狀態,等恢復生產的時候,這一小段膠料的流動性和前后批次就明顯不一樣了,擠出來的密封件截面致密度自然也對不上。建議在喂料段加裝紅外測溫或者接觸式的測溫點,同時留意輸送帶線速度和擠出機轉速的匹配情況,盡量避免帶面局部過熱。
擠出壓力與膠料塑性,決定接頭界面的融合質量
接頭開裂的核心問題啊,其實是兩段膠料在界面那兒沒能充分地共硫化。除了溫度之外,擠出壓力的穩定性也是很關鍵的一個因素。壓力一旦有波動,膠料在機頭內的停留時間分布就會跟著改變;壓力偏高的時候膠料回流量增加,局部焦燒的風險就大了,壓力偏低呢膠料致密性又不夠,接頭界面容易殘留微孔。對于生產橡膠密封件的廠家來說,重點應該放在擠出機螺桿的壓縮比設計和溫控精度上面,倒不是說一味去追求更高的產量。冷喂料擠出機輸送帶的供料連續性也會對機頭壓力產生影響,比如輸送帶跑偏或者打滑導致供料間斷,壓力曲線上就會出現規律性的尖峰,這種信號比看成品外觀更早暴露隱患。另外,膠料門尼粘度波動幅度比較大的話,得提前在密煉階段調整排膠工藝,不能全靠著擠出機來補償。
從供料連續性到設備選型,系統排查更有效
接頭問題反復出現的時候,建議按照“喂料帶面溫度—供料速度穩定性—機頭壓力曲線”這個順序做一次系統檢查。有些廠家習慣在擠出機出口加過濾網來攔雜質,但網目太密反而會讓背壓增加,膠料溫升加劇,對輸送帶接口質量實際上不太有利。要是膠料配方里含再生膠或者高硬度組分,那還得評估輸送帶帶面材質跟膠料的相容性,別讓脫模劑或隔離劑殘留在帶面上,形成一層物理隔離。設備選型這塊兒,冷喂料擠出機輸送帶的驅動電機功率、帶面的防跑偏機構、喂料輥和輸送帶之間的壓合間隙,這些都會影響供料的均勻度。選購的時候不能光看螺桿長徑比,也要確認喂料段有沒有針對密封件這類小斷面制品做了專門的設計。

密封件的接頭開裂往往不是某一個單獨的原因造成的,通常是溫度、壓力還有供料連續性這些因素共同作用的結果。與其反復去調整硫化工藝,不如先從頭排查喂料段,把冷喂料擠出機輸送帶的工況數據記錄完整,再針對性地去做改善。
如需結合您具體的膠種配方、產能要求和生產工況來評估方案,可以和利拿實業的技術團隊進一步溝通。