

密煉機處理陶瓷粉末,實際產能為何總跟理論值對不上
陶瓷粉末混煉的產能賬,不能只按容積算
實際生產里頭的產能賬,很多做陶瓷粉末的企業(yè),習慣直接拿轉子容積乘一個填充系數,再套個經驗工時,就把密煉機產能給算出來了。這個算法在橡膠、塑料行業(yè)勉強能用,換到陶瓷粉末上,偏差往往就不小了;原因在于陶瓷粉體的堆密度低,團聚傾向又強,進出料耗時和預混要求,跟高分子材料比確實差得挺遠。這篇文章主要想從混煉周期、過程損耗和工藝短板這幾個角度,幫您理一理實際產能的偏差到底出在哪里,也順便聊聊怎么建一套更靠譜的核算思路。如果您的陶瓷粉末或者其它高填充無機體系也在產能核算上犯了難,不妨結合具體配方和工況,跟利拿實業(yè)的技術團隊聊一聊,拿到更貼近實際評估的方法。
混煉周期才是產量的“真實分母”
混煉周期其實是決定產量的一個真實分母,這個觀念得先建立起來。您要是只盯著一次投料多少公斤,那還不夠,得看完成一個完整循環(huán)要花幾分鐘。陶瓷粉末在嚙合轉子作用下面,潤濕、分散、排氣這幾個階段都得更長時間,尤其是配方里含有多種粒徑差異大的粉料時,剪切混勻的節(jié)奏,直接就決定了批次時間。很多情況下,粉體預混不充分,后續(xù)還得返工,反而更慢。所以建議您按“投料→預混→加壓→排膠→清掃”這個流程,把幾批實際耗時完整記錄下來,算出來的結果,比套經驗系數要準得多。
哪些環(huán)節(jié)在悄悄吃掉產量
陶瓷粉末混煉過程中的產能損耗,往往藏在一些不太容易看到的地方。像填充系數設定這一塊,陶瓷粉體堆積密度低,按常規(guī)的0.6-0.7填充系數投料,實際有效混煉量可能就不太夠,單批產出反而被拉下來了。再比如預混和清掃的耗時,粉體容易飛揚,也容易粘壁,每批次的清掃時間要是超過兩分鐘,一天累計下來,對日產量的影響其實相當明顯。還有排料之后的后處理等待,有些陶瓷漿料或團塊出料以后需要轉移冷卻,下游設備一旦銜接不上,密煉機就只能空轉等著,產能自然提不上去。這些損耗在紙面計算的時候幾乎不會體現出來,可實際產能和理論值之所以拉開差距,恰恰就是這些原因造成的。
工藝短板造成產能落差
還有一個容易誤導人的短板,就是總把混煉環(huán)節(jié)割裂開來看,光盯著密煉機本身的轉速和功率。實際上,上游粉料預處理的含水率、顆粒級配,還有下游對混煉均勻度的判定標準,這些因素都會反過來制約密煉機需要跑多久。一旦來料批次波動大,操作員為了保證質量穩(wěn)定,只能靠延長混煉時間來換,那產量上的犧牲,幾乎就是不可避免的了。
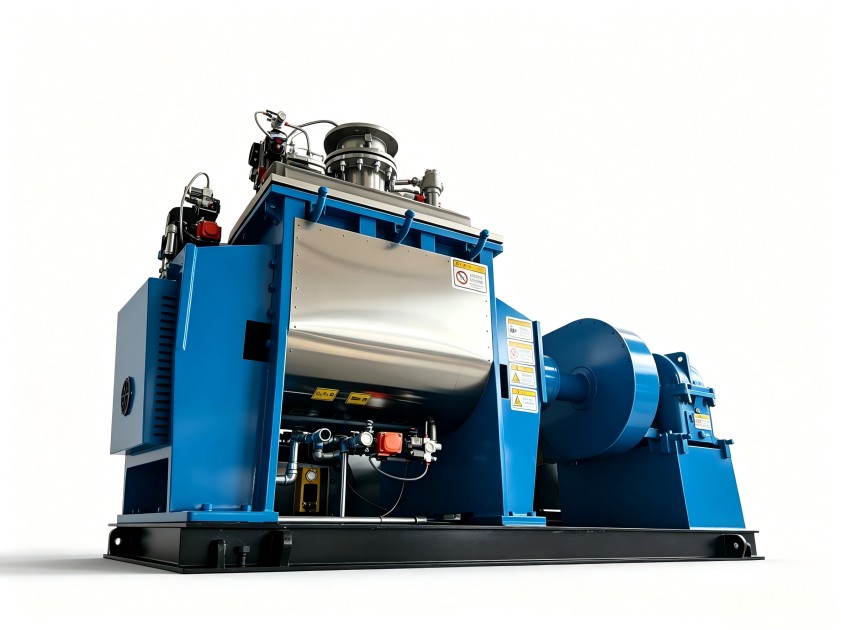
建立一套自己的核算基準
與其套用那些通用公式,倒不如花幾天時間,把現有生產仔細記錄一遍。把不同配方下的實際混煉周期、清掃時間、設備等待時間都統(tǒng)計出來,然后按“單批實際產出量 ÷ 單批總耗時”這個式子,算出一個基礎值來。這個值比任何理論公式都更貼近您的真實產能,也能幫您判斷設備配置是不是需要調整,比如轉子結構、加壓方式或者溫控精度,能不能滿足特定粉體的混煉需求。利拿實業(yè)可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案,助力陶瓷粉末以及其它高填充體系,在產能和品質之間實現更穩(wěn)定的平衡。
