

電纜料密煉排膠溫度反復(fù)波動?先查這三處溫控細(xì)節(jié)
電纜料生產(chǎn)的時候,混煉質(zhì)量到底穩(wěn)不穩(wěn)定,說到底還是看溫度能不能穩(wěn)住。排膠溫度一旦偏高,PVC也好、交聯(lián)聚乙烯也好,都比較容易出現(xiàn)提前焦燒,絕緣性能也會跟著受影響;反過來,溫度偏低的話,助劑在膠料里面就分散得不太均勻,塑化程度不到位,后面擠出的時候表面也不夠光滑。不少廠家碰到這種情況首先想到的就是設(shè)備用久了,其實(shí)很多時候金屬密煉機(jī)的溫度控制偏差,問題恰恰藏在一兩個容易被漏掉的工藝細(xì)節(jié)里面。
加熱與冷卻的頻繁切換,往往先暴露出溫控偏差
密煉機(jī)在溫度控制上,難點(diǎn)從來就不是單純的升溫或者降溫,而是加熱和冷卻來回切換的時候系統(tǒng)能不能跟得上。電纜料配方里頭,經(jīng)常會同時用到高熔點(diǎn)的組分和熱敏性的添加劑,所以混煉剛開始那一段,溫度得提得快一點(diǎn),好讓塑化充分進(jìn)行,到了后期又要及時把熱量撤掉,免得溫度沖過頭。
可是有不少機(jī)臺在從加熱狀態(tài)切換到冷卻狀態(tài)的時候,響應(yīng)總是慢那么半拍,結(jié)果實(shí)際溫度就跑到設(shè)定范圍外面去了。排查的時候,建議先觀察一下溫控介質(zhì)的流通路徑有沒有堵住或者不暢的地方,切換閥門動作是不是足夠靈敏,再就是測溫探頭伸進(jìn)去的深度夠不夠,測出來的溫度到底反映的是膠料的真實(shí)溫度,還是僅僅貼在室壁上面測了個表面溫度。這里有個比較直觀的辦法,就是對比一下空轉(zhuǎn)時的溫度和帶料運(yùn)行時的溫度差異,要是兩者差別很明顯,多半說明溫度采樣的位置和控制系統(tǒng)之間有些脫節(jié)。
進(jìn)料順序和填充系數(shù),對溫度曲線的影響比想象中大
同一個配方,加料的先后順序一變,膠料在密煉室里頭摩擦生熱的曲線就完全不一樣了。比如說,先把炭黑或者無機(jī)填料跟聚合物基體混一混,再把增塑劑分批加進(jìn)去,跟那種把料一次性全部投進(jìn)去的做法相比,峰值溫度出現(xiàn)的時間和高度都能錯開不少。如果光顧著調(diào)溫控系統(tǒng),沒有意識到進(jìn)料工藝本身也在塑造溫度場的形態(tài),那這個問題修來修去也還是會反復(fù)出現(xiàn)。
填充系數(shù)這塊也不能忽視。料裝得太滿了,膠料在轉(zhuǎn)子間隙里頭就翻不動,局部過熱幾乎避免不了;反過來,料裝得不夠,物料在里頭打滑,剪切生熱跟不上,溫度又上不去。所以說,填充系數(shù)如果不在合理范圍內(nèi),金屬密煉機(jī)的溫度控制再精準(zhǔn)也沒有用,它是整個溫控能正常運(yùn)轉(zhuǎn)的一個前提條件。
排膠溫度不是越精確就越好,關(guān)鍵要看配方允許的范圍
電纜料里頭的各個組分,對溫度的敏感程度差別挺大的。如果是PVC基體的體系,排膠溫度控制的核心,就是讓增塑劑能夠充分被吸收,同時又不會因?yàn)闇囟忍叨l(fā)生分解;要是硅烷交聯(lián)體系的話,那就得把水分和溫度都嚴(yán)格控制住,避免過早交聯(lián)帶來的麻煩。
所以不必非得追求排膠溫度在儀表上顯示得多么精準(zhǔn),更重要的還是先確定一下,這個目標(biāo)溫度到底有沒有落在配方設(shè)計(jì)的窗口范圍里頭。平時可以把設(shè)備顯示的溫度、膠料實(shí)際測出來的溫度,以及成品的關(guān)鍵性能指標(biāo)放在一起對照著看,這樣才能慢慢找出真正適合這個配方的溫度區(qū)間。這不是靠一次兩次調(diào)試就能搞定的,需要廠家在多批次生產(chǎn)過程中積累數(shù)據(jù),光憑經(jīng)驗(yàn)或者大概的印象來判斷,總會有些偏差。
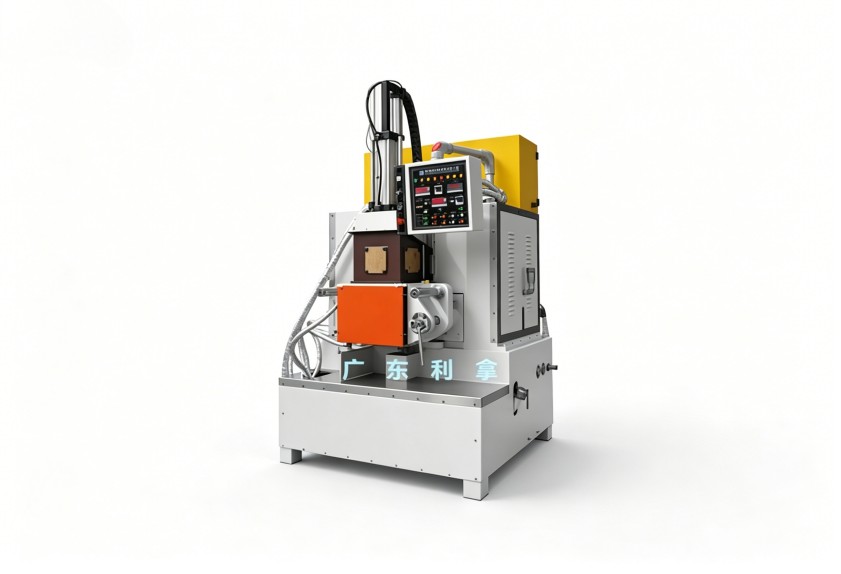
排查思路理順了,溫控問題往往也就解決了一大半
如果溫控方面的問題總是反復(fù)出現(xiàn),建議按照這幾個方向來逐項(xiàng)理一理:先檢查加熱冷卻切換那邊的滯后情況,再看看進(jìn)料順序和填充系數(shù)有沒有問題,最后再根據(jù)配方窗口把排膠溫度的目標(biāo)值校準(zhǔn)確認(rèn)一遍。每一處調(diào)整下來,效果可能都比直接換個溫控部件來得好。
要是需要結(jié)合您具體的膠種配方、產(chǎn)能要求以及生產(chǎn)工況來做進(jìn)一步分析,也歡迎與利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)作更多交流溝通。
