

異向雙螺桿擠出機同一配方,為什么這批次分散總是不達標
異向雙螺桿擠出機分散不良,先別急著改配方
塑料改性車間里,大家平時碰得最多的糟心問題,莫過于配方沒動、操作員也沒換,同一臺異向雙螺桿擠出機出來的料,偏偏這一批的分散效果就不達標,顏色發花、斷面有顆粒、性能檢測波動大,整批料卡在中間環節,交期和成本雙雙受壓,多數人的第一反應是懷疑來料批次,或者直接調整螺桿組合,一般來說根據我們積累的混煉工藝經驗,設備側的工藝參數悄悄漂移,往往才是容易被漏掉的真正變量。
異向雙螺桿擠出機的混煉效果,并不完全取決于螺桿轉速和物料在機筒里的停留時間,那些容易被忽略的參數——溫控精度、填充系數、剪切熱與停留時間的匹配關系,才是決定分散一致性的關鍵,這篇內容就從這幾個維度,幫您梳理下排查思路。
三個反復出現的現場異常信號
判斷分散問題是否出在工藝參數上,可以先觀察異常的表現形式,同一配方,前后批次顏色深度不一致,大概率是機筒溫度設定相同,但實際物料溫度波動超出工藝窗口,切粒后粒子表面粗糙,但濾網壓力正常,說明熔體中存在未被充分分散的團聚體,但還沒有大到堵塞濾網的程度,排氣口偶爾冒料,真空度不穩定,這往往指向填充系數過高,物料在排氣段沒有完全充滿,導致揮發物無法順利抽出。
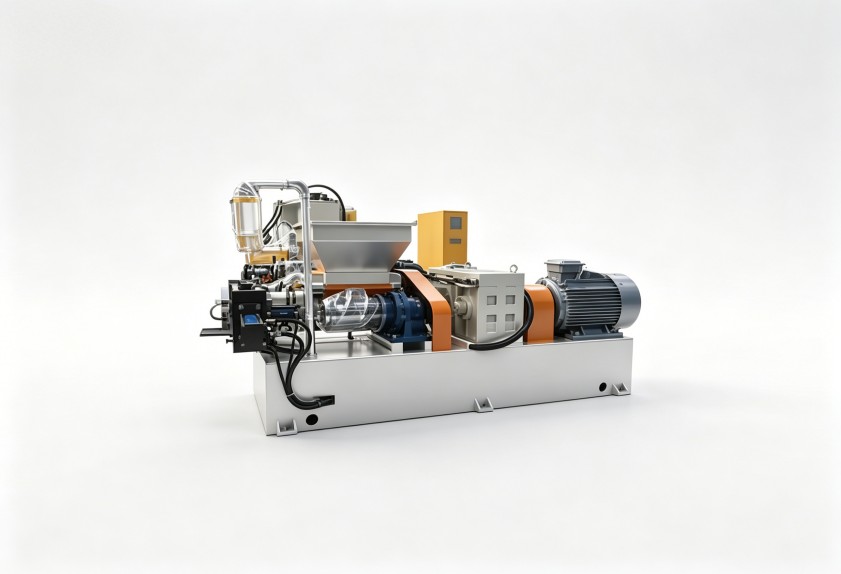
溫控精度:設定值和實際值之間的落差
異向雙螺桿擠出機的分散效果對溫度敏感度極高,特別是加工高填充改性料時,載體樹脂的粘度隨溫度變化劇烈,如果機筒溫控表的顯示溫度與實際熔體溫度偏差超過正負5攝氏度,物料的流動狀態就會明顯改變。
排查時不光要看溫控表讀數,還要關注加熱冷卻切換頻率,如果某一區的溫度曲線呈現鋸齒狀持續波動,說明溫控系統響應滯后,可能與熱電偶位置、冷卻水閥流量有關,穩定熔體溫度,是保證批次間分散一致的第一步。
填充系數:不是越高越好
很多生產人員為了提升產量,習慣性提高喂料量,但異向雙螺桿擠出機的填充系數存在一個合理區間,填充率過高,物料在捏合塊位置無法形成有效回流,剪切作用反而減弱;填充率過低,物料在螺槽中打滑,同樣得不到充分的拉伸和捏合。
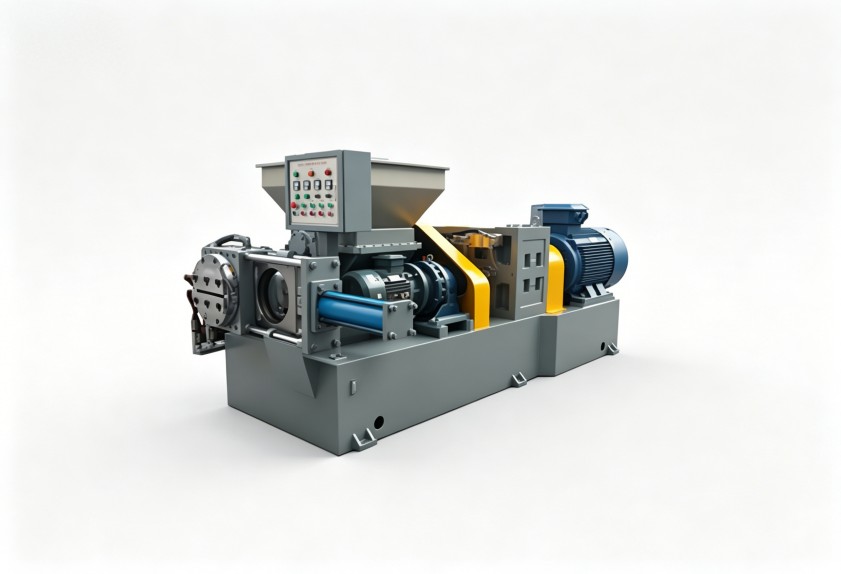
判斷填充系數是否合適,最直接的方法是觀察主機電流波動和捏合塊位置的溫升,電流波動幅度大,往往意味著物料填充不均勻,通常情況下可以結合不同螺桿構型,記錄扭矩和熔溫的對應關系,找到當前配方下的穩定操作窗口。
剪切熱與停留時間:一對需要平衡的矛盾
異向雙螺桿的嚙合特性決定了其剪切作用強于同向機型,但這并不意味著剪切越強越好,過度剪切會讓物料溫度急劇上升,可能導致熱敏性助劑分解,反而影響分散效果,與此同時,停留時間過短,粉狀助劑來不及被充分潤濕和包裹,即使剪切力足夠,也無法實現微觀層面的均勻。
如果排查完溫度和填充系數問題依舊存在,不妨對比一下不同轉速下的熔體扭矩曲線,理想的工況是:扭矩平穩,熔溫無明顯尖峰,排氣口無異常吐料,三者同時滿足,分散效果基本不會出現大的偏差。
從設備角度看工藝優化空間
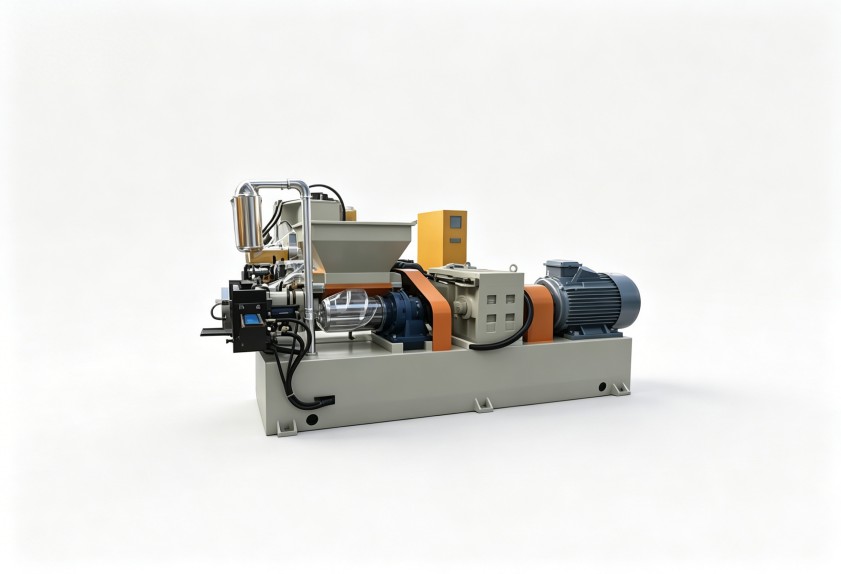
工藝參數與設備狀態是強關聯的,溫控精度取決于加熱冷卻系統的設計能力,填充系數的調節范圍受到螺桿長徑比和捏合塊排列的限制,剪切熱的控制能力則與螺桿轉速范圍和扭矩儲備相關。
利拿實業在異向雙螺桿擠出機的設計制造中,重點關注溫控系統的響應速度與螺桿元件的剪切強度分布,力求為不同配方體系提供更寬的工藝操作窗口,設備結構上的優化調整,往往比單純遷就參數更有助于解決長期的批次波動問題。
工藝參數的排查是一種手段,但設備的先天能力決定了參數調整的邊界,當您在分散一致性上反復遇到瓶頸,不妨從設備選型角度重新審視當前的產能規劃與物料特性是否匹配。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
