

色母粒批次色差反復?先檢查小型擠出機的三個工藝細節
色母粒顏色不穩,小型擠出機的溫控與剪切是排查起點
色母粒批次色差反復出現,換了幾個牌號的顏料依然不穩定,這時候問題往往不在配方,而在擠出環節。小型擠出機的轉子構型、溫控精度、停留時間,共同決定顏料在載體樹脂中的分散狀態。本文從這三個工藝參數展開,幫您判斷是設備設置不合理,還是工藝操作有偏差。理解這幾個變量,能減少試錯成本,避免把時間耗在無效調色上。
剪切效率不足,再好的配方也分散不開
顏色發花、有顆粒,多半是剪切效率不夠。小型擠出機的轉子設計——比如長徑比和導程大小——會影響熔體在機筒內的翻動次數。剪切太弱,顏料團聚體打不散;盲目提高轉速,又可能讓載體樹脂過熱降解。比較合理的做法,是讓轉子在較低轉速下也能提供足夠的剪切次數,而不是一味追求高扭矩。
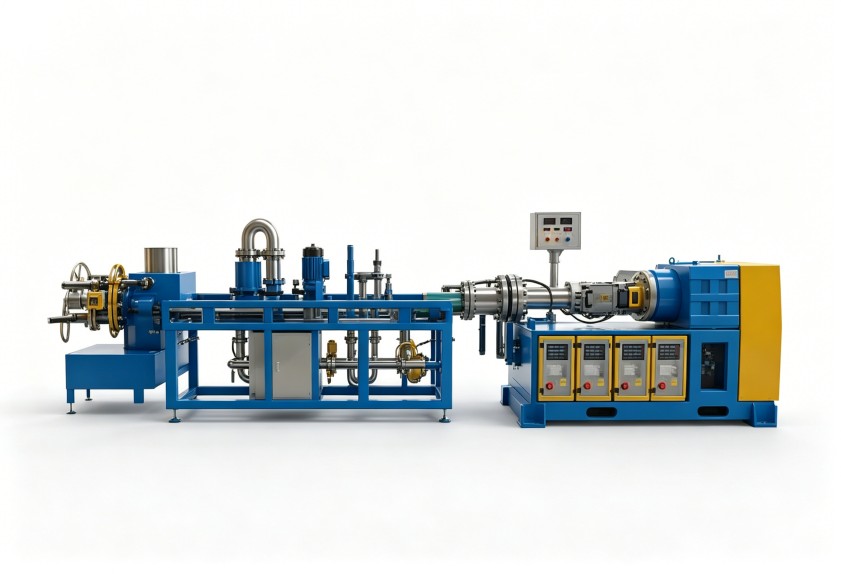
出現分散不均時,可觀察濾網前后壓力差是否逐漸升高,或把制品切薄片在放大鏡下檢查顆粒分布,這些現象比單純看扭矩更能反映剪切效率。
設定溫度不等于熔體溫度,溫控偏差往往被低估
很多色母粒廠家只盯著操控面板上的溫度顯示,忽略了傳感器測的只是機筒壁溫。對于小型擠出機,加熱圈和冷卻通道的布局更緊湊,儀表溫度和熔體實際溫度之間的偏差很容易超出配方允許的窗口。載體樹脂的熔融區間本來就窄,偏差一大,顏料和樹脂的親和性就會下降,色光也會偏離標準樣。
建議考察設備的溫控反應速度:冷卻水閥的開閉頻率、加熱圈功率大小,都決定溫度回復到設定值的快慢。若控制信號滯后,物料溫度就會在合理范圍外來回擺動,批次間差異自然會放大。
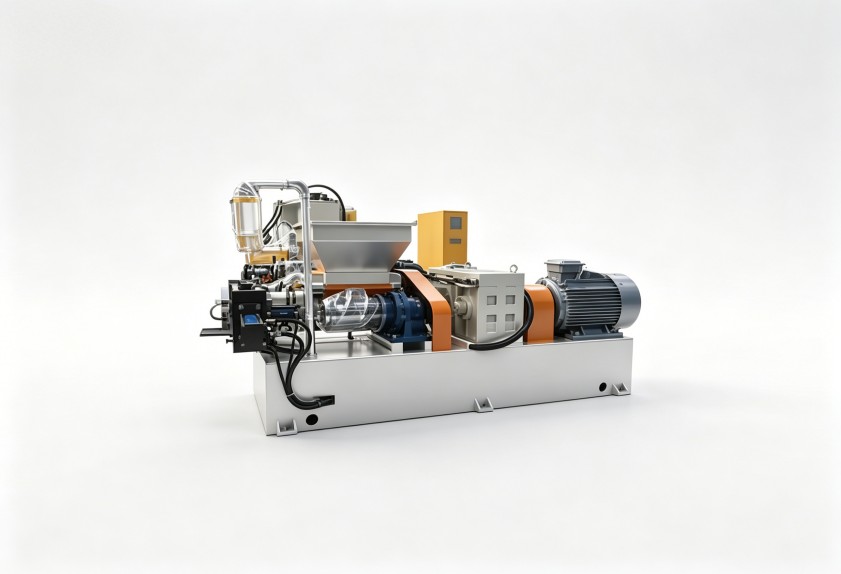
停留時間與填充系數,小批量生產最容易吃暗虧
換色頻繁是色母粒車間的常態,如果設備內殘余料清理不徹底,下一批次就會出現小黑點或雜色。停留時間太長,部分物料長期受熱,顏色發暗;填充系數過低,物料在機筒內翻滾不充分,分散效果反而變差。
進料速度與螺桿轉速的匹配關系同樣關鍵:進料不均勻時,扭矩波動會直接干擾螺紋段的物料密實程度。小批量切換產品時,每次停機后的清機流程,往往比長時間生產時的工藝管理更值得重視。建議記錄不同轉速下的產量與扭矩,找到相對穩定的操作區間。
選型建議:先定工況,再談配置
機頭壓力波動大或頻繁換色的團隊,優先考慮拆裝方便、清洗容易的機型;對單批次顏色要求高的產品,重點考察溫控系統和轉子結構。具體挑選時不妨從幾個方向入手:
- 轉子結構能否適應高顏料含量的配方體系
- 溫控系統是否支持分區獨立調節
- 機頭和螺桿的拆裝方式是否利于快速換色
- 運行數據和報警記錄是否容易導出分析
向設備廠商提供載體樹脂類型、典型配方比例和計劃產能,比直接問“這臺多少錢”更能獲得有效建議。利拿實業在小型擠出機的整體方案設計上,會結合用戶的實際膠料體系和應用場景,調整分區加熱與轉速匹配方案,減少使用中反復調參的麻煩。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
