

密封件混煉硬度波動,問題也許出在開煉機操作細節上
密封件生產中的硬度波動,根源往往在混煉環節
橡膠密封件的硬度波動和尺寸不穩定中,有相當比例并非硫化工藝所致,而是混煉環節的分散不均與批次差異被后續工序放大。膠料中炭黑或硫化劑分布不勻,必然造成交聯密度差異,直接反映為制品硬度的漂移。不少廠家將問題焦點放在密煉機參數上,卻忽略了橡膠開煉機作為終煉與出片設備對最終質量的收尾把關作用。
要減少這類質量波動,與其盲目延長混煉時間增加能耗,不如從開煉機操作的三個工藝細節入手排查。
輥筒溫度與包輥狀態:影響分散的隱形變量
開煉機工作狀態下輥筒溫度直接決定膠料粘度與剪切生熱。若輥溫設定過低,膠料過硬導致剪切力激增;設定過高則膠料軟化易打滑,均不利于填料均勻分散。對于密封件常用的高硬度丁腈膠或三元乙丙膠,前后輥溫差控制尤為重要——它不僅影響包輥性,更關系到剪切效果是否穩定。
實際排查中,應關注輥筒溫度傳感器位置與實際輥面溫度的偏差,并用接觸式測溫槍定期校準。若溫控系統僅監測輥筒內部水溫而忽略輥面實測值,便難以發現溫差超差的隱患。
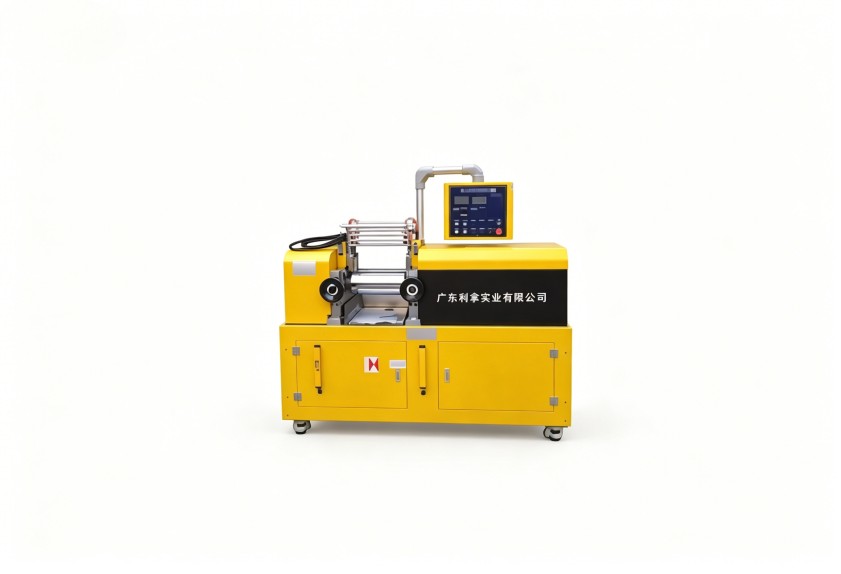
薄通與三角包:批次一致性的最后保障
許多密封件廠將薄通視為返煉手段而非必需工藝,這是常見的認知偏差。薄通次數不足會讓小劑量配合劑在膠料中的微觀分散程度出現批次游移,從而表現為硫化后硬度忽高忽低。
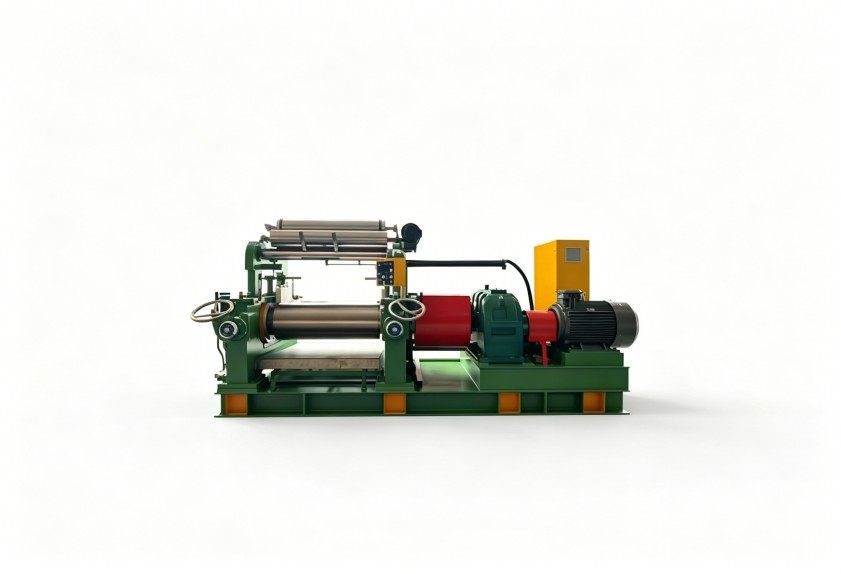
建議將薄通參數納入配方工藝單管理,明確輥距、薄通次數和包輥時間,并記錄每批膠料的操作差異。穩定的操作節奏比偶爾一次精細加工更能保證批次穩定性。
加料順序與操作規范:容易被忽視的管理盲區
部分密封件企業的加料順序依賴操作工個人習慣,不同班次做法不一。小藥、硫化劑在開煉機上的加入時機和掃料方式,都會影響其在膠料中的分布形態。即便設備性能良好,操作無序依舊會使優質設備的效果大打折扣。
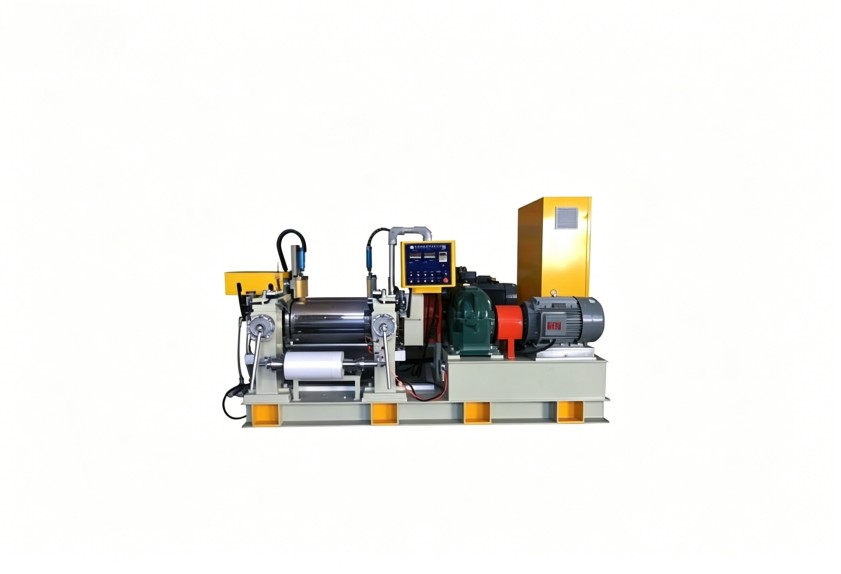
將加料順序標準化并輔以簡要的作業指導書,是投入少見效快的質量改進手段。設備若配備變頻調速或輥筒速比調節功能,也應將其納入標準作業規范固化下來。
設備保障與工藝優化建議
當工藝規范已盡量標準化且溫度控制仍不穩定時,需審視橡膠開煉機本身的傳動平穩性與輥面溫度均勻性。定期檢修輥筒軸承間隙、校準溫控儀表,是維持混煉一致性的基礎保障。
若您正在規劃新產線或對現有開煉工序的溫控能力存疑,可將具體膠種配方和產能要求與設備廠家進行溝通。利拿實業可依據實際工況,提供包含溫控系統優化在內的橡塑混煉成型整體解決方案,為密封件品質穩定性提供設備支撐。
