

同樣的密煉機,有的用十年,有的三年就大修
密煉機配件非正常磨損,問題往往不在磨損本身
輪胎制造車間里,兩臺同型號密煉機,一臺服役多年仍能穩定出片,另一臺卻頻繁出現密封漏料、轉子棱磨損、膠料門尼波動大等問題,甚至三年就面臨大修。很多設備管理者把原因歸結為“配件質量差”,但更換了所謂的高硬度配件后,問題依舊反復。
真正的原因,往往不是單一配件不行,而是配件選型與輪胎混煉工況的匹配度不足。本文不討論“哪家配件更好”,而是從材質處理、配合公差、潤滑冷卻三個維度,分析如何延長密煉機核心配件的服役周期,減少非計劃停機。
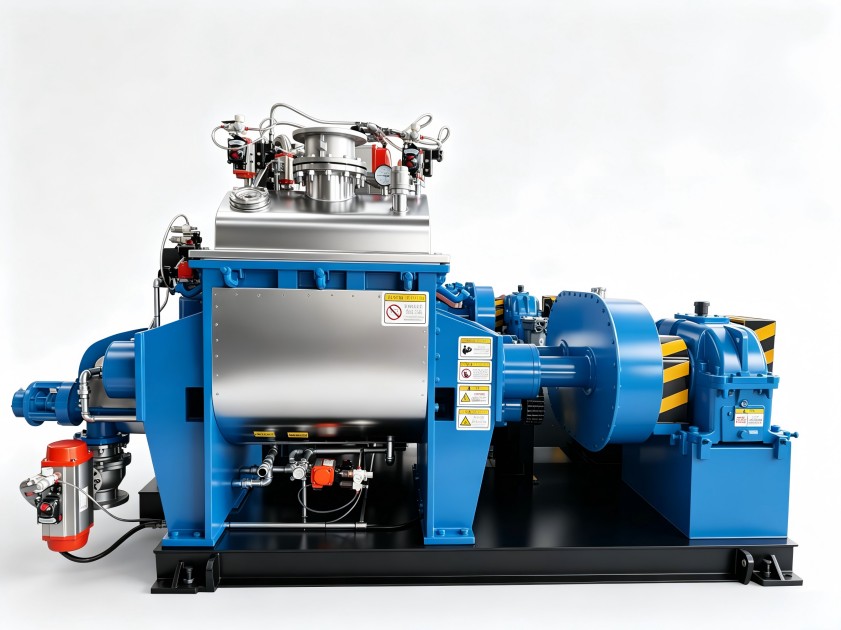
先看材質與熱處理:硬度高不等于耐磨
輪胎混煉的特點是吃料重、填充系數高、轉子棱口承受的剪切力大。不少廠家誤以為配件越硬越耐磨,結果選用過高硬度的密封環或襯套,反而因韌性不足出現脆裂、崩角。
- 轉子棱與混煉室襯套:需兼顧耐磨性與抗沖擊韌性,單一追求高硬度會在遇到金屬異物或冷硬膠料時產生裂紋源。
- 密封環(端面密封):輪胎膠料中的炭黑和氧化鋅對密封面有持續磨粒磨損,需要材料同時具備良好的減摩特性和自潤滑性。
如果配件材質與輪胎膠料的酸堿度、硬質填料含量不匹配,即使表面硬度很高,基體也會因疲勞而早期失效。評估時不應只看硬度數值,更要關注沖擊韌性和金相組織均勻性。
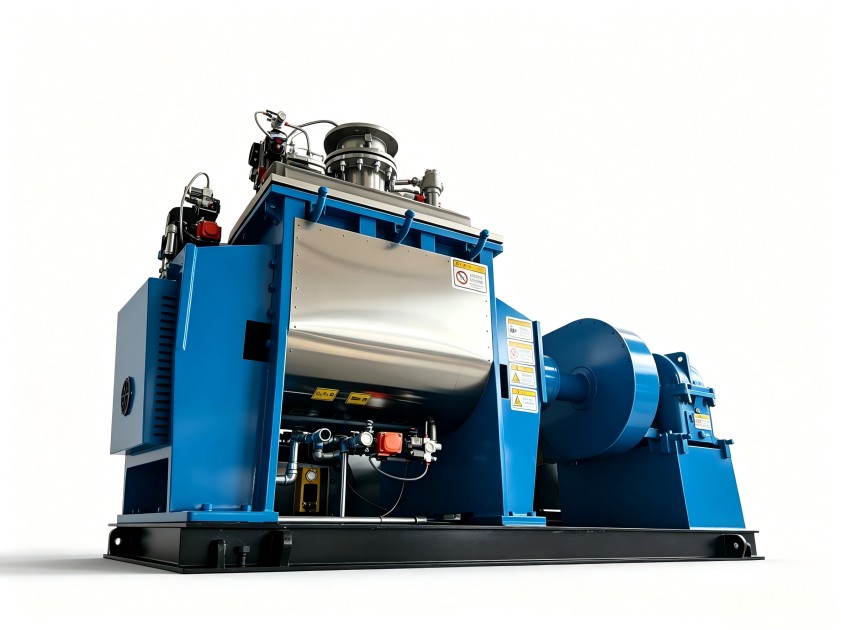
再看配合公差與裝配:間隙失之毫厘,膠料質量謬以千里
密煉機轉子與混煉室之間的間隙,直接決定剪切效果和溫升速率。很多設備在更換配件后出現“吃料慢”或“局部過熱”,問題就出在配合間隙上。
- 轉子棱與室壁間隙偏大:膠料打滑,混煉不均,單位時間能耗上升。
- 間隙偏小:局部剪切熱急劇增加,容易導致膠料焦燒,同時加劇配件的異常磨損。
正確的做法是,在更換利拿嚙合機配件時,同步檢測轉子徑向跳動、端面密封的平行度以及混煉室的熱變形量。若是老舊設備,需先恢復基準面的形位公差,再安裝新配件,否則再好的配件也會因為受力不均而迅速失效。
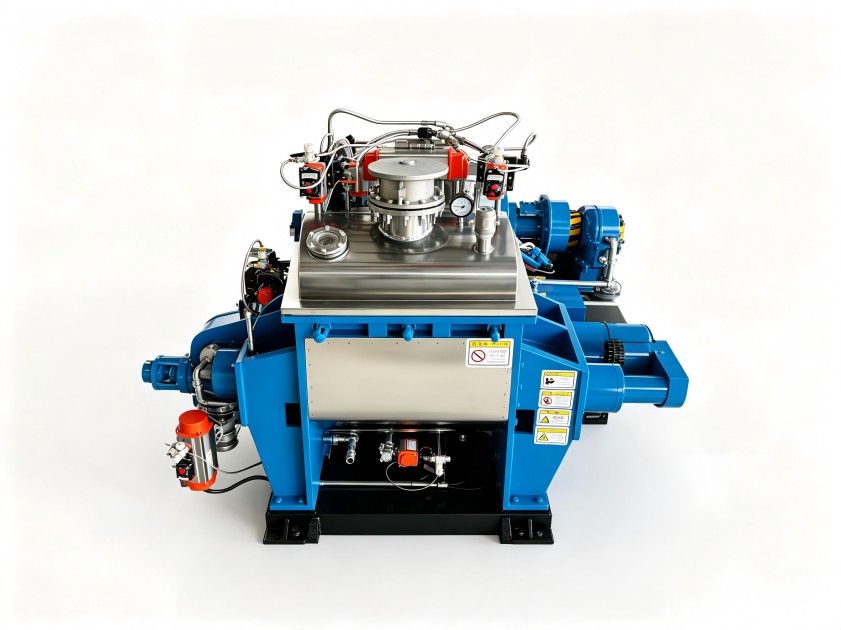
還有溫控與潤滑:多數早期失效是“燒”掉的,不是“磨”掉的
輪胎混煉的排膠溫度通常在100℃-160℃之間,轉子內部腔體和混煉室壁的溫控精度直接影響膠料質量。配件頻繁磨損或密封漏油的另一個常見誘因,是潤滑與冷卻系統設計不合理:
- 端面密封需要穩定的潤滑油膜來帶走磨屑和熱量,油壓波動或油路堵塞會導致密封面干摩擦。
- 轉子內腔如果局部積垢,冷卻效率下降,轉子軸頸部位熱膨脹量加大,會擠壓密封結構,加速失效。
每月檢查潤滑油清潔度、定期清理轉子內腔水垢、關注溫控系統反饋值與實際溫度的偏差,這些看似簡單的維護動作,往往比頻繁更換“更高級”的配件更能解決問題。
配件適配性才是降本的關鍵
不同噸位的密煉機、不同膠種配方,對配件的結構設計和材質要求差異很大。比如高門尼粘度膠料需要更強的轉子棱強度,而含再生膠比例較高的配方對密封環的耐污染要求更苛刻。選購利拿嚙合機配件時,不應只關注單個零件價格,而應要求供應商提供完整的適配方案,包括材質說明、裝配工藝要求和維護建議。
利拿實業在橡塑混煉設備的研發制造上有超過15年的技術積累和70多項自主專利,能夠根據您的膠種配方、產能要求和生產工況,提供更匹配的配件選型支持與整體解決方案優化。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
