

冷喂料擠出機機頭壓力波動,橡膠密封件尺寸不穩定怎么排查
密封件反復出現焦燒或尺寸波動,機頭溫度與壓力分布是排查重點
橡膠密封件生產中最讓人頭疼的,往往不是配方本身,而是同一配方在不同批次、不同設備上表現出截然不同的硫化狀態和尺寸精度。尤其是使用冷喂料擠出機時,機頭部位的溫升和壓力分布直接決定半成品的致密性與尺寸一致性。很多工廠將問題歸咎于膠料批次波動,卻忽略了機頭這一關鍵環節的結構與溫控邏輯。
針對橡膠密封件常見的外觀缺陷和尺寸超差,不妨從以下三個維度逐一排查。
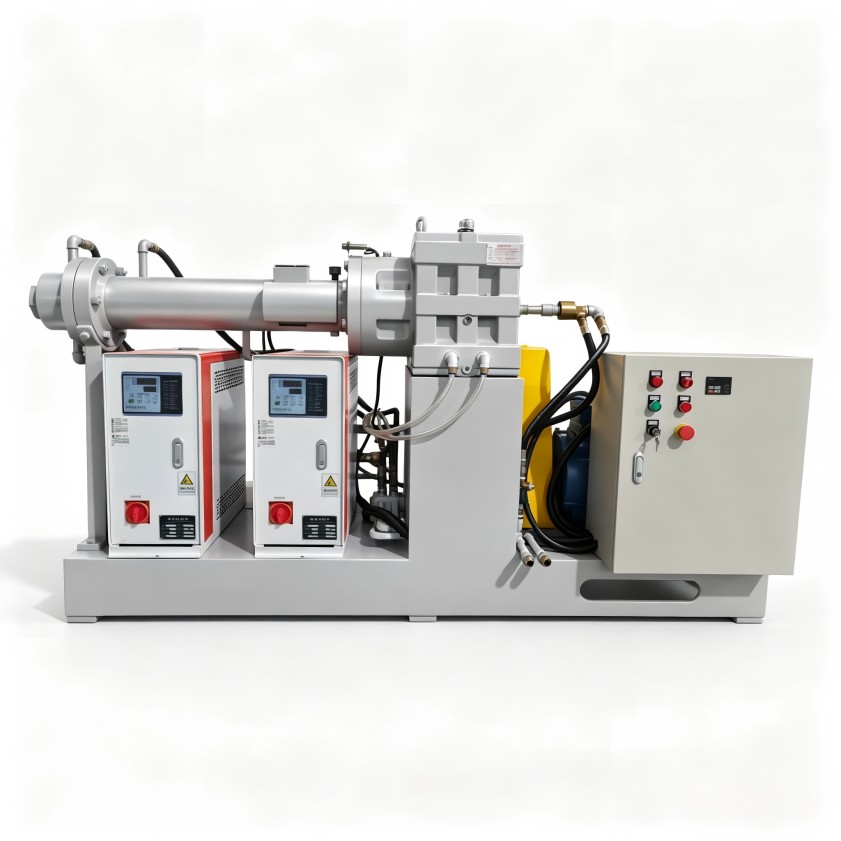
一、機頭溫度控制是否真正“均勻”,而非僅“達標”
密封件斷面厚度較小,膠料在機頭內停留時間短,若溫度傳感器僅測得局部溫度,而流道內部存在過熱區,就極易引發焦燒痕跡或硫化程度不均。常見誤區是只看溫控表設定值,忽視機頭加熱方式(如加熱圈布局、導熱介質流速)對溫度場分布的影響。排查時建議對比機頭多個測點的實際溫度差異,并觀察連續生產過程中溫度波動幅度是否在工藝允許范圍內。
二、擠出壓力波動是否與機頭流道結構有關
尺寸穩定性差的密封件半成品,往往伴隨口模出口膨脹率不一致。這背后通常是機頭內壓力分布不均或存在滯料區。部分機頭設計為節省成本簡化了流道過渡曲線,導致膠料在變徑處產生渦流或額外剪切熱。排查時可關注壓力傳感器讀數是否隨螺桿轉速呈線性變化,若異常波動,則需進一步檢查過濾網、多孔板以及機頭內部是否有死角。
三、喂料均勻性對機頭穩定輸出的影響
冷喂料工藝中,喂料段的膠條尺寸與溫度波動會直接傳導至機頭壓力場。若喂料輥夾持力不足或膠條寬度不穩定,螺桿吃料量隨之波動,最終表現為密封件尺寸時好時壞。此時問題根源在供料環節,但表象卻在機頭。建議先測量進入喂料口前膠條的截面尺寸和溫度,排除變量后再判斷機頭本身是否需要優化。
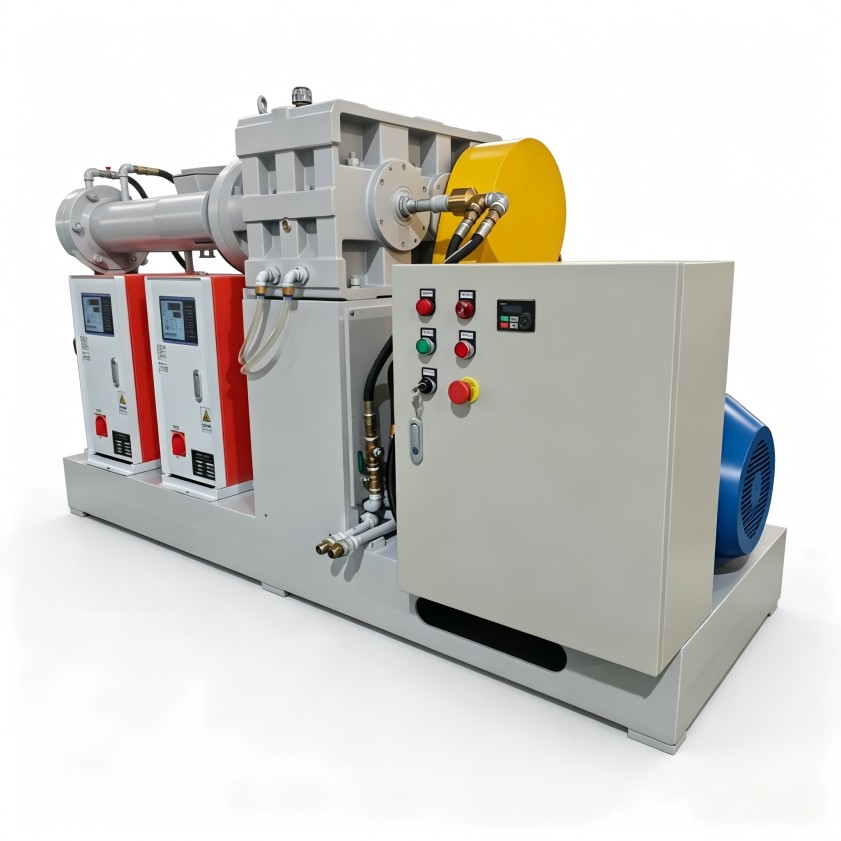
機頭作為冷喂料擠出機的核心部件,其溫控精度、流道幾何和壓力監測能力共同決定制品質量上限。對于密封件這類公差要求嚴格的產品,選擇機頭時應優先考量流道拋光工藝與加熱分區設計。利拿實業在橡塑設備領域擁有多年技術積累,其冷喂料擠出機機頭可根據膠種和制品截面進行流道優化,幫助客戶降低調試過程中的廢品損耗。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。

