

冷喂料擠出機頻繁停機?先排查銷釘磨損與溫控匹配
冷喂料擠出機反復報警,根源常在鎖定銷釘的磨損上
胎面膠或高分子復合材料的連續擠出,最怕兩件事:一是溫控波動導致焦燒,二是產量波動帶來尺寸超差。很多現場人員一看到溫控警報,就急著查加熱棒或熱電偶,換了一輪配件,問題卻隔幾天又出現。判斷冷喂料擠出機維修保養是否到位,不能只看報警代碼,更要看銷釘磨損狀態和溫控系統是否真正匹配。
為什么溫控失靈要從機械側找原因
冷喂料擠出機的溫度波動,表面看是加熱或冷卻環節響應慢,實際上經常和螺桿槽深變化、銷釘磨損有關。銷釘磨損后,膠料在螺槽內的剪切程度改變,摩擦生熱量隨之不同;原有的溫控邏輯是基于初始螺桿幾何參數設定的,機械狀態變了,水溫機或油溫機的PID參數自然不再適用。
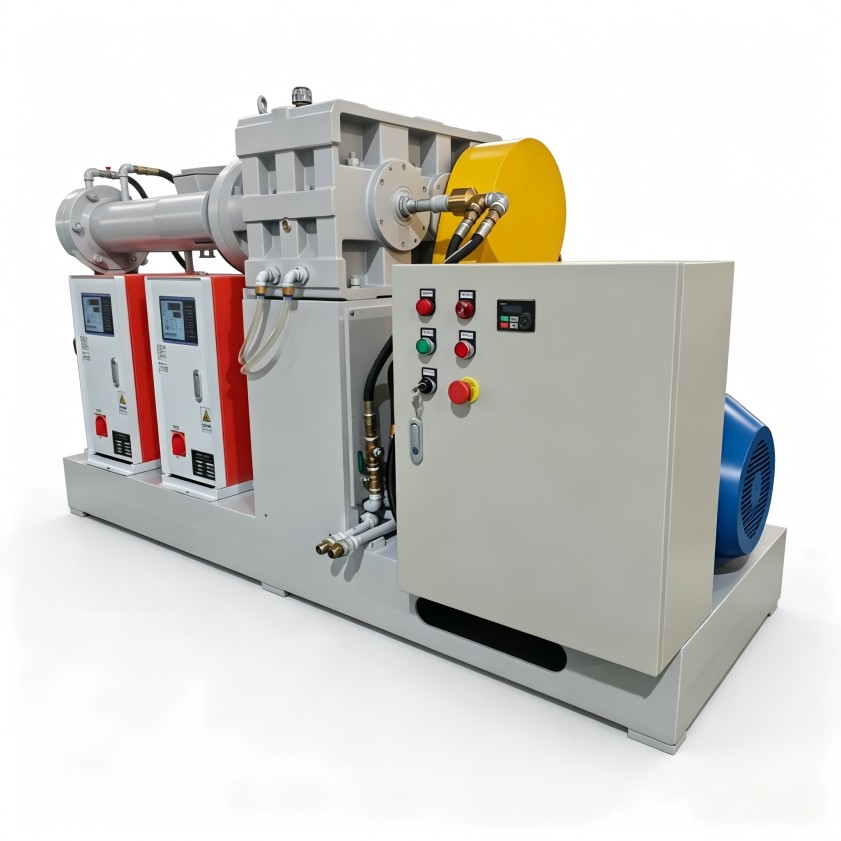
保養時如果只校準傳感器、不清洗水道、不測量銷釘高度,溫度偏差就會反復出現。這屬于典型的“只看表象、沒查根源”。
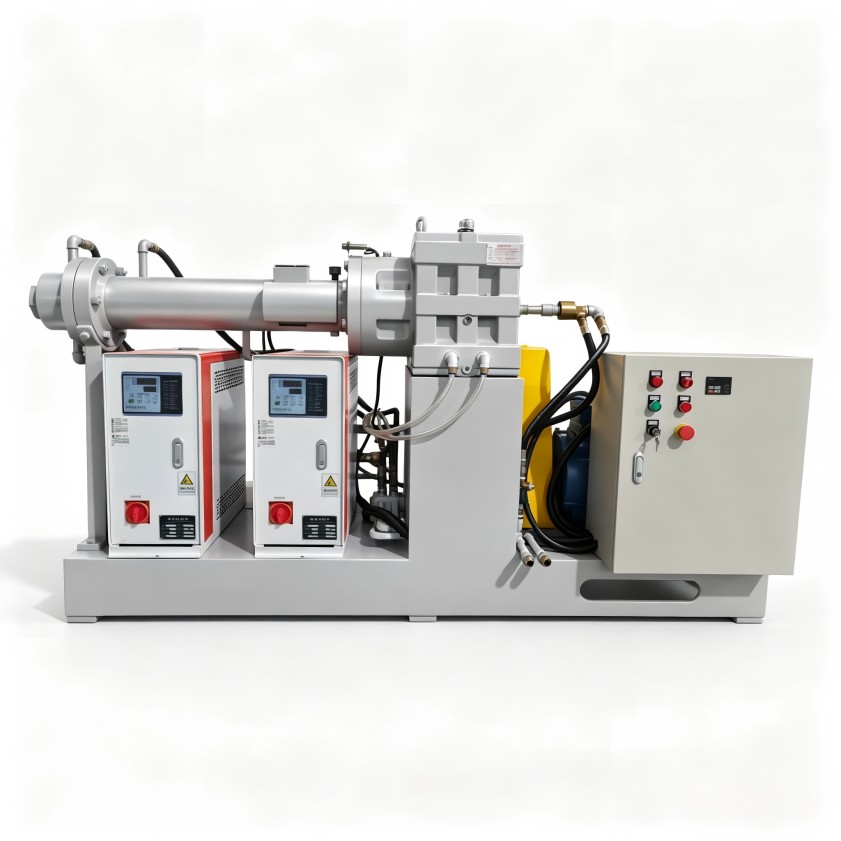
銷釘排列與螺槽間隙:維護時最容易忽略的部位
銷釘冷喂料擠出機的混煉效果,取決于銷釘對膠料的分流與剪切作用。銷釘頂部與螺桿棱的距離一旦超差,膠料滯留時間會變化,局部過熱和分散不均就會相繼出現。

日常維護建議分為三個層次:
- 每班巡檢:記錄機頭壓力波動值,壓力曲線出現鋸齒狀跳動時,優先懷疑銷釘區域掛料或磨損。
- 定期測量:拆開喂料段護套,用塞尺檢測銷釘與螺棱的間隙,對比出廠基準值,磨損超標的銷釘應及時更換。
- 檢查水道結垢:溫控精度下降時,清洗螺桿芯部水道和機筒夾套,水垢太厚會直接拖慢換熱速度。
溫控系統的設定邏輯也要跟著膠料變
不同膠料的門尼黏度和生熱特性差異明顯。新能源材料常用的高填充配方,剪切生熱高、散熱需求大;而陶瓷粉末混煉體系則對低溫段精度更敏感。
固定一套溫度參數走天下的做法,很容易造成悶車或焦燒。設備保養不只是換零件,還包括定期校核溫控單元的執行精度——實際出水溫度與設定值偏差超過±3℃時,不宜勉強生產,應先排除閥門卡滯或泵流量不足的問題。
維修保養的節奏應與生產計劃聯動
與其等到故障停機再搶修,不如把冷喂料擠出機維修保養動作嵌進月度生產計劃。利用換色或換料的間隙,同步檢查喂料段襯套磨損、齒輪箱油質和螺桿軸向竄動量,每次停機多花兩小時做預防性檢查,能減少一次數天的大修。
密封件行業對此體會最深——制品飛邊大小與擠出壓力波動直接相關,而壓力波動往往來自喂料不穩定。喂料輥與機筒之間的間隙增大,供料量就會周期性變化,這不是調快螺桿轉速能解決的。
冷喂料擠出機的穩定運行,依賴機械精度與溫控邏輯的協同匹配。把檢查銷釘磨損、校正溫控參數、核對螺桿間隙這三件事放入日常維護清單,很多反復出現的異常在爆發前就能被攔住。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
