

電纜硫化溫度忽高忽低?絕緣層品質(zhì)先從這三個參數(shù)找原因
硫化機電纜硫化的品質(zhì)波動,根源往往不在硫化機本身
電纜絕緣層一旦出現(xiàn)氣泡、交聯(lián)度不足或表面粗糙,多數(shù)企業(yè)首先想到調(diào)整硫化機的溫度設(shè)定。但實際生產(chǎn)中,真正的問題常常在硫化之前就已經(jīng)埋下——膠料的混煉均勻性、供膠溫度的穩(wěn)定性,以及硫化工藝參數(shù)之間的匹配程度,才是決定電纜硫化質(zhì)量的關(guān)鍵。
業(yè)內(nèi)常見的誤區(qū)是孤立地看待硫化這一個環(huán)節(jié)。溫度高了就降溫,時間短了就延長,卻忽略了溫度、時間、壓力三者之間存在聯(lián)動關(guān)系。單點調(diào)整往往按下葫蘆浮起瓢。要解決電纜硫化質(zhì)量波動,需要從以下三個工藝參數(shù)入手系統(tǒng)排查。
硫化溫度波動:先查膠料狀態(tài),再查設(shè)備溫控
硫化溫度直接影響交聯(lián)反應(yīng)速度。溫度偏低,交聯(lián)不充分,絕緣層機械強度不足;溫度偏高或局部過熱,又會導(dǎo)致過硫,材料變脆,甚至出現(xiàn)早期老化。
但溫度波動的原因并不只在硫化機的加熱系統(tǒng)。如果前段密煉機混煉不均勻,膠料各部位的門尼粘度不一致,進入硫化機后吸熱行為就會不同,造成同一段線纜不同位置的硫化程度出現(xiàn)差異。此外,供膠溫度如果反復(fù)變化,硫化機溫控系統(tǒng)需要不斷修正,溫度曲線自然難以平穩(wěn)。
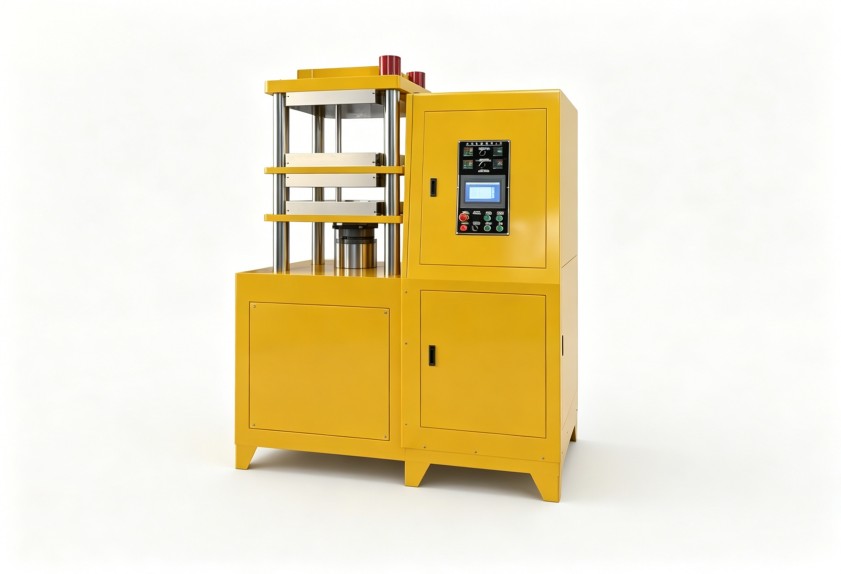
排查思路:先確認混煉環(huán)節(jié)的溫控精度與批次穩(wěn)定性,再檢查硫化機各加熱區(qū)是否存在溫差過大的情況。對于使用冷喂料擠出工藝的電纜企業(yè),還需留意膠料在擠出段因剪切摩擦產(chǎn)生的額外溫升。
硫化時間設(shè)定:需要匹配膠料特性和線纜壁厚
硫化時間的設(shè)定沒有固定公式,只能根據(jù)膠料配方、硫化溫度、線纜截面尺寸綜合確定。常見的誤區(qū)是照搬以往經(jīng)驗或參考近似配方的工藝卡,忽略了不同批次膠料硫化曲線的差異。
對電纜料而言,硫化時間過短最直接的后果是交聯(lián)度不足,熱延伸試驗難以達標;時間過長則降低生產(chǎn)效率,同時增加過硫風(fēng)險。比較穩(wěn)妥的做法是定期對來料膠樣做硫化曲線測試,將ts2和tc90數(shù)據(jù)反饋給工藝部門,作為硫化時間調(diào)整的依據(jù)。
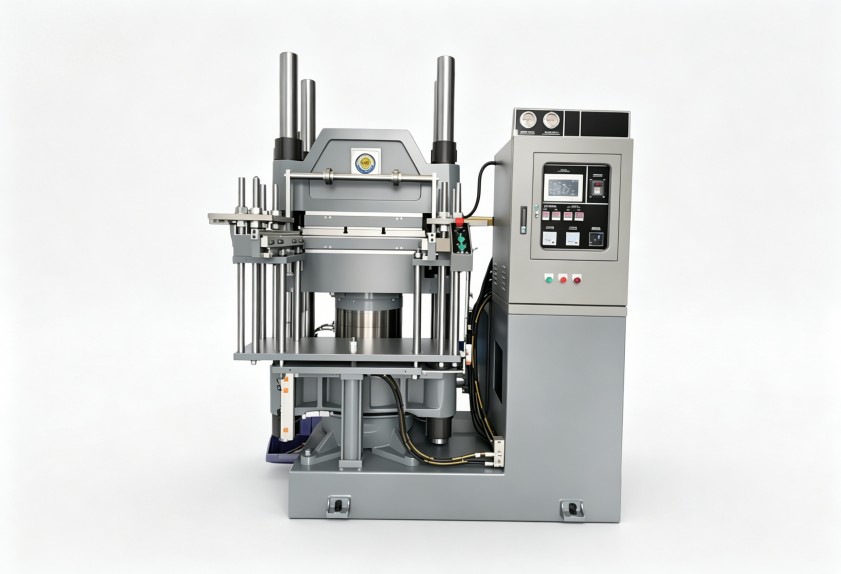
壓力傳遞效果:一個容易被忽視的質(zhì)量變量
電纜硫化過程中,壓力的作用是將膠料壓實,排出氣泡,使絕緣層結(jié)構(gòu)致密。壓力不足時,膠料中的水分和揮發(fā)分無法充分排出,絕緣層中會殘留微小氣孔,在后續(xù)高壓測試中成為擊穿薄弱點。
壓力問題往往與設(shè)備維護有關(guān),比如密封件老化導(dǎo)致的壓力泄漏,或者管路過長造成的壓力損失。但另一層容易被忽略的原因是,膠料門尼粘度過高或塑化不充分,導(dǎo)致膠料在模腔內(nèi)流動困難,即使設(shè)備顯示壓力正常,實際傳遞到膠料上的有效壓力仍打了折扣。這個時候要往回追溯混煉環(huán)節(jié)的排膠溫度與塑化效果,確保膠料處于適合硫化的可塑狀態(tài)。
穩(wěn)定電纜硫化質(zhì)量,要把目光往前移一步
從上述分析可以看出,硫化機電纜硫化質(zhì)量的控制,從來不只是硫化機單機的問題。溫度、時間、壓力三項參數(shù)相互制約,而每一項又都受上游混煉膠料質(zhì)量的影響。電線和電纜料生產(chǎn)企業(yè)若想獲得穩(wěn)定的硫化效果,需要建立從配料、混煉到硫化的全流程工藝管控意識。
利拿實業(yè)在橡塑混煉成型設(shè)備領(lǐng)域積累了多年研發(fā)經(jīng)驗,在密煉機、開煉機等前端設(shè)備的溫控精度與批次穩(wěn)定性控制方面,可為電纜料生產(chǎn)企業(yè)提供混煉工藝支持。混煉環(huán)節(jié)的均勻性和溫度穩(wěn)定性有了保障,后續(xù)硫化工藝的調(diào)整才會有更可靠的基礎(chǔ)。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團隊進一步溝通。
