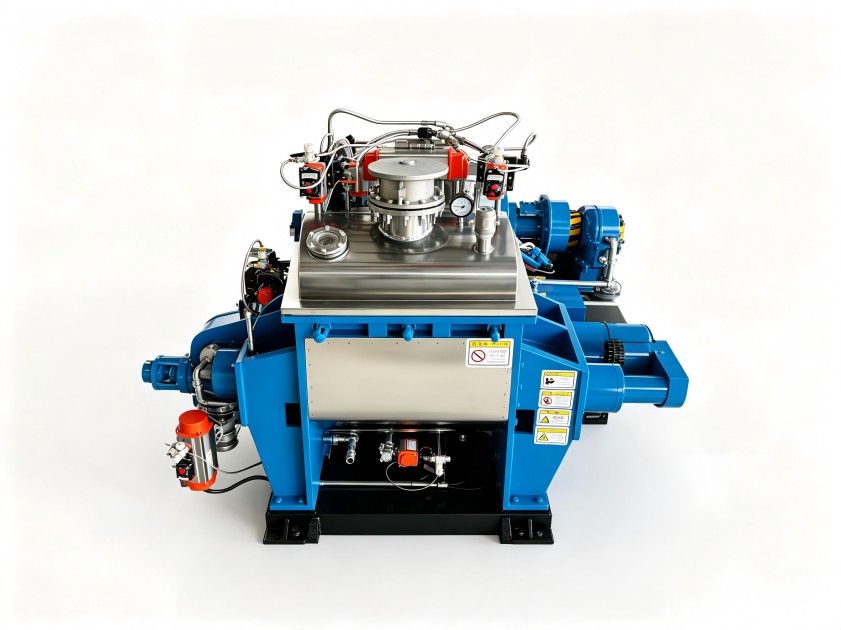
嚙合機電流讀數不穩,混煉質量下滑先查這兩個環節
嚙合機電流波動影響陶瓷粉末混煉穩定性?先理清這兩條排查線索
混煉過程中,嚙合機電流表指針來回擺動,很多現場人員第一反應是設備出了機械故障。但實際經驗表明,電流不穩多數不是設備本身的問題,而是物料狀態和工藝設定在“打架”。尤其在陶瓷粉末這類高硬度、低導熱性物料參與混煉時,電流波動會直接影響分散均勻度和批次一致性,值得按以下兩條線系統排查。
先看投料方式與填充系數:物料負載才是電流波動的根源
陶瓷粉末堆密度變化大,若一次性投料過多,轉子吃料負荷驟增,電流會迅速沖高;待粉料被包裹后又瞬間跌落,形成明顯尖峰。這種周期性過載不僅讓電流表讀數反復跳動,還會導致混煉室局部升溫過快,影響粉體表面處理效果。
建議先核對填充系數是否處于合理區間,并檢查是否采用“粉料+少量膠料先行預混”的分段投料法。分段投料能讓粉體逐步浸潤,避免轉子瞬間承受突變負載。對于粘結劑含量較低的陶瓷配方,適當延長投料間隔,比單純調高轉子轉速更有效。
再看溫控與轉子狀態:熱脹冷縮和間隙變化會疊加為電流漂移
當物料溫度波動超過一定范圍,混煉室內壁與轉子間隙會發生熱變形,導致剪切阻力忽大忽小。此時電流波動往往不是快速擺動,而是緩慢漂移,配合溫控系統的頻繁啟停。
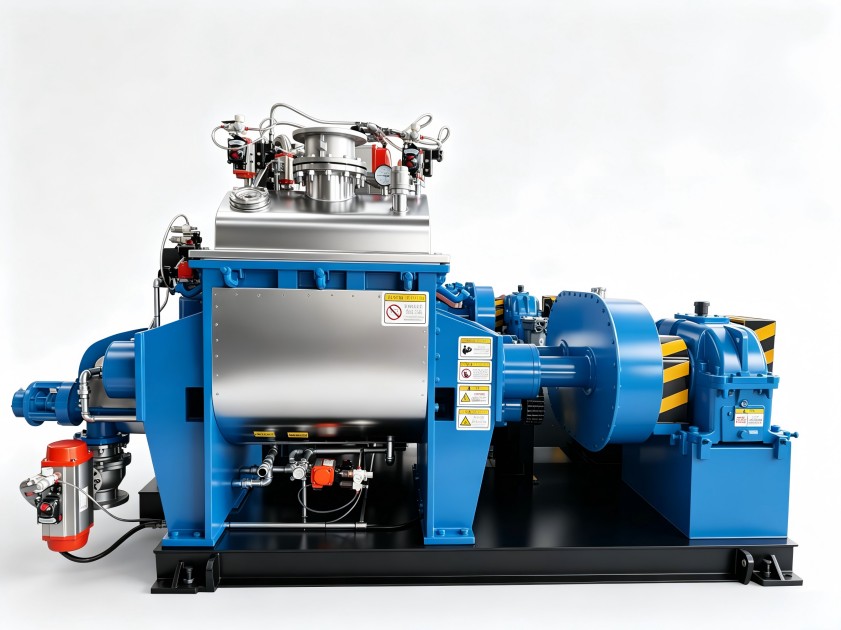
另一個容易忽略的點是轉子棱頂磨損。磨損后轉子與混煉室的間隙變大,物料在棱頂處的剪切效率下降,設備會“自動”需要更多扭矩來維持轉速,電流基線整體抬高,并伴隨無規律的瞬時波動。定期測量轉子間隙并做好記錄,能有效區分電流波動是來自工藝因素還是機械磨損。
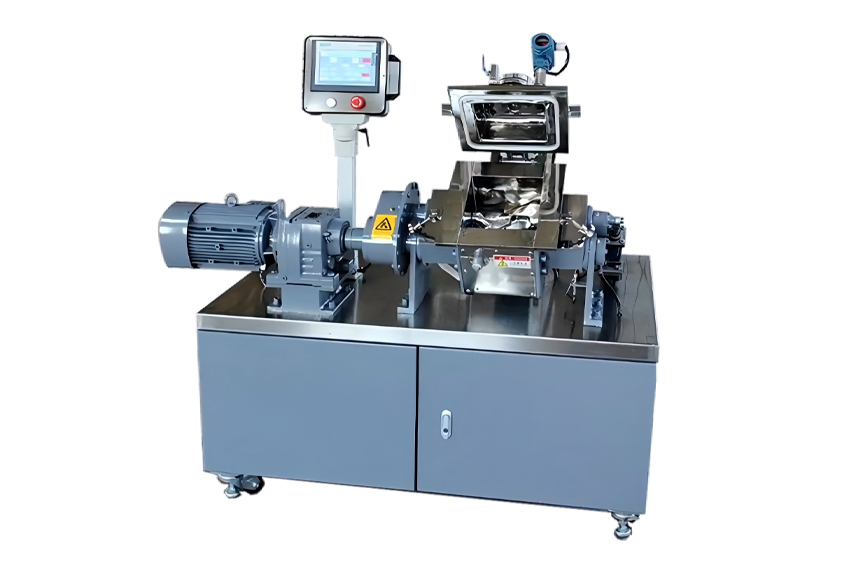
排料階段關注背壓變化:不要忽略下游工序的聯動影響
嚙合機排料門打開瞬間,負載突然釋放,電流會急劇下降;若下游造粒機或擠出機供料不及時,重新建壓過程中又會出現一次電流沖擊。這種波動看似源于嚙合機,實際是整條產線聯動不暢的表現。排查時建議同步觀察排料門動作間隔和下游主機電流曲線,兩相對照往往能快速鎖定問題。
建立波動記錄表:三種波動形態對應不同處理優先級
現場可先用簡易表格記錄波動形態,再決定是否拆機檢查:快速周期性波動多為投料或填充系數問題,優先調整工藝;緩慢漂移型波動優先核查溫控和轉子間隙;無規律尖峰則需結合排料和下游設備狀態綜合判斷。按這個順序排查,能減少不必要的停機時間。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。