

冷喂料擠出機選型時,這幾個工況細節最容易被忽略
密封件生產用冷喂料擠出機,選型時先盯住這三個工況細節
做橡膠密封件的人常有這種感覺:設備參數表看著都差不多,一到連續生產就分出高下。有的線幾個月調不順,膠料溫度忽高忽低,尺寸穩定性差;有的線雖然初期調試費了點功夫,但之后常年運行省心。差別往往不在品牌,而在選型時有沒有把工況細節聊透。
冷喂料擠出機選購技巧里,最核心的一條是:別只看產能和電機功率,要把溫控精度、螺桿設計和喂料方式放在一起評估。這三項直接決定密封件生產中的焦燒風險、尺寸波動和螺桿使用壽命。
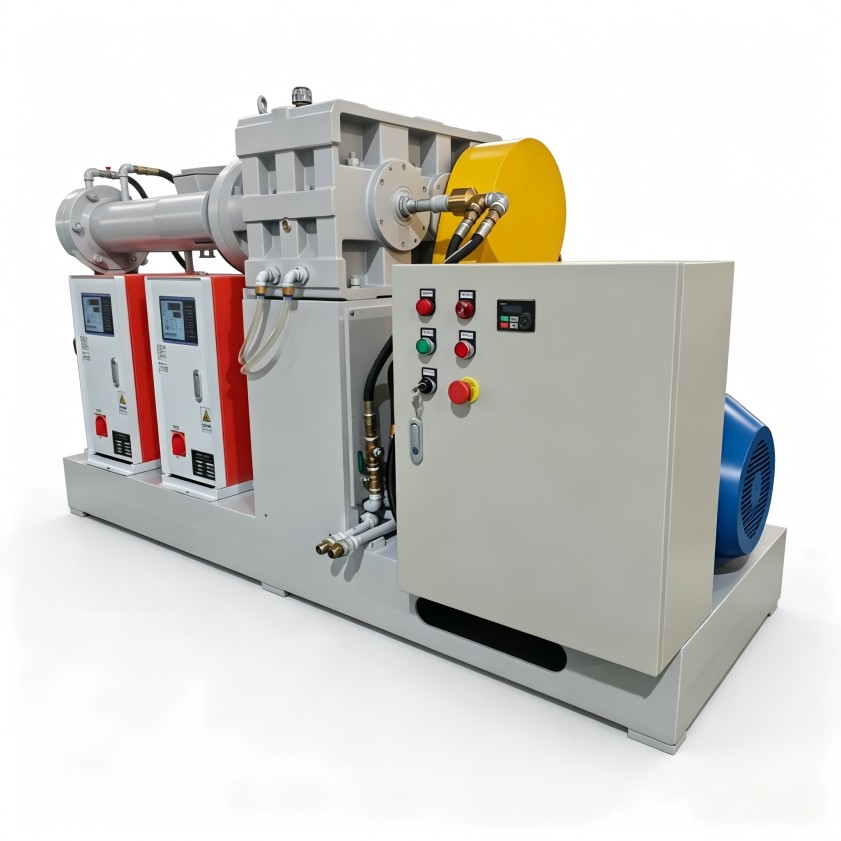
密封件膠料特性對溫控精度提出更高要求
密封件膠料多含高丙烯腈或高硬度配方,生熱快、對溫度敏感。冷喂料擠出機靠機筒和螺桿的溫控系統維持膠料在工藝窗口內流動,若溫控響應滯后,排膠溫度就容易漂移,輕則影響硫化前門尼粘度的一致性,重則產生早期焦燒顆粒。
選型時可以了解溫控系統的測溫點分布、冷卻介質流量調節方式,以及螺桿芯部是否具備獨立溫控能力。對密封件這類薄壁、多規格產品而言,溫度波動越小,換規格時的工藝重現性越好。
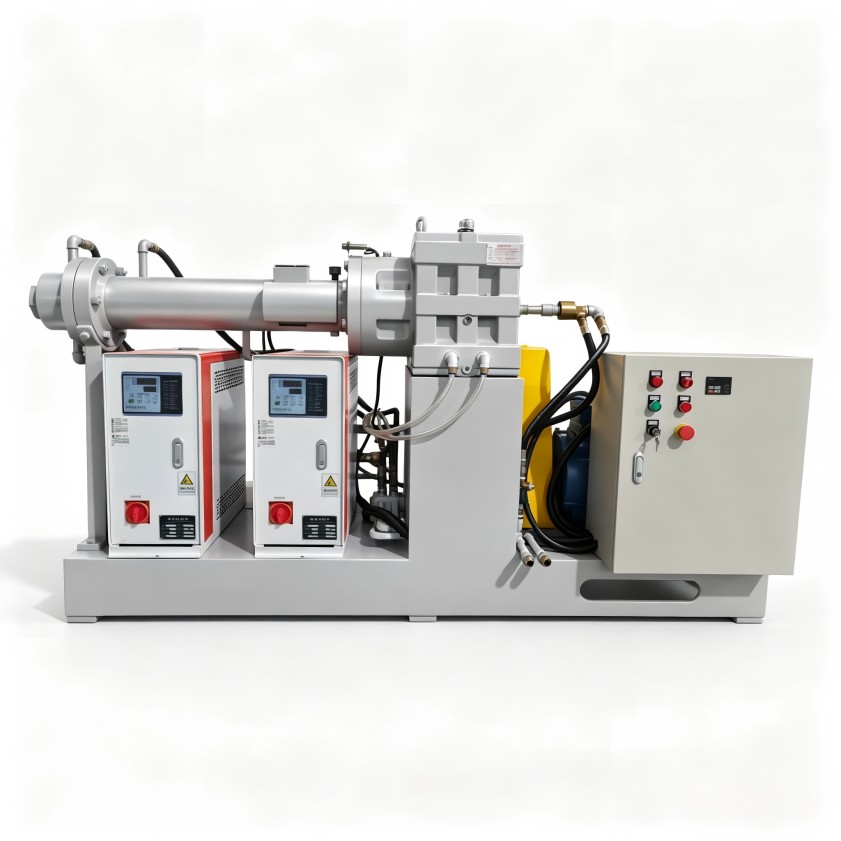
螺桿結構比單純的長徑比更值得比較
很多人在設備對比階段只比長徑比大小,卻忽略了螺桿的分段設計、螺紋升角和螺槽深度變化。密封件膠料硬度跨度大,含膠率也不相同,有的配方還需要吃入一定比例的短纖維填料。冷喂料擠出機的螺桿若壓縮段過渡過陡,剪切生熱會局部集中,導致膠料塑化不均。

更務實的做法是帶著代表性配方和膠樣,與設備方討論螺桿構型是否適合。真正有經驗的技術團隊,會根據硬度、黏度和填料種類,判斷是否需要調整螺桿分段或更換特定構型,而不是只給一份標準配置單。
喂料方式影響連續生產的穩定性和安全性
冷喂料擠出機的喂料段設計,決定了膠條能否連續、均勻地進入螺桿。密封件生產中常見的問題是膠條寬度波動或供料不連續,導致產量起伏、制品尺寸波動。強制喂料輥的壓緊行程、轉速同步性,以及喂料口是否容易清理殘余膠料,都是實際使用中直接影響效率的細節。
此外,如果配方中添加了硫化劑或對溫度敏感的小料,喂料區的局部滯留時間也需要納入評估。選購時多問一句“喂料段是否便于拆卸清潔”,往往能避免日后頻繁停機處理的麻煩。
選型前應準備哪些工況信息
要把以上討論落實到具體方案中,建議至少整理四類信息:典型配方的大致門尼黏度和焦燒時間、當前產品的尺寸公差要求、連續生產的班產目標,以及現有車間的冷卻水溫度和電力條件。這些信息越完整,設備方給出的配置建議越有針對性。
冷喂料擠出機選購技巧的關鍵,不在于找到一臺參數最高的機器,而在于找到一臺與自己現有工藝體系配合度最高的機器。把工況聊透,把膠料特性擺上臺面,選型失誤的概率才會真正降下來。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
