

電纜料擠出機模頭壓力波動,先別急著拆模具
擠出機模頭壓力波動,對電纜料品質(zhì)的影響有多大?
電纜料生產(chǎn)對擠出穩(wěn)定性要求苛刻。模頭壓力一旦波動,最直接的表現(xiàn)就是制品表面起皮、厚度不均,嚴重時甚至出現(xiàn)焦燒顆粒。很多廠家遇到這類問題,第一反應(yīng)是拆開模頭檢查流道,但裝上后問題依舊——因為壓力波動的根源往往不在模頭本身。本文從溫度分區(qū)控制、流道設(shè)計、設(shè)備配置三個維度梳理排查思路,幫助您減少無效停機。
壓力波動先排查加熱分區(qū),而非流道
不少模頭壓力異常其實是溫度場不均造成的。擠出機模頭通常分為多個加熱區(qū),如果各區(qū)溫控精度不夠,熔體在模頭內(nèi)部各點黏度不一致,流動阻力隨之變化,壓力自然波動。
建議優(yōu)先檢查熱電偶的插深位置是否到位,并關(guān)注實際溫度與設(shè)定值的偏差。如果模頭寬度較大,還需留意加熱棒的功率密度分布是否合理。部分老設(shè)備加熱棒老化后發(fā)熱量衰減,需用鉗形表逐區(qū)測量實際電流,比單純調(diào)溫控表更直接。電纜料中PVC體系對溫度尤其敏感,模頭溫度偏差控制在±3℃以內(nèi),壓力曲線才會平穩(wěn)。
流道設(shè)計與材料滯留,是析出物的溫床
排除溫控因素后,再審視流道結(jié)構(gòu)。電纜料配方中的增塑劑、穩(wěn)定劑在一定剪切速率下容易在流道死角析出,堆積物會周期性脫落,導致壓力忽高忽低。
衣架式流道是電纜料模頭的常見結(jié)構(gòu),關(guān)鍵在于歧管的偏心距與阻尼區(qū)長度是否匹配物料特性。若您的配方偏軟質(zhì)PVC,流道轉(zhuǎn)角應(yīng)設(shè)計更大的過渡圓弧。判斷流道是否滯留,可通過短時清洗觀察模唇出料是否均勻,或在換色時記錄壓力恢復時間。若每次清洗后不久又出現(xiàn)波動,需考慮與設(shè)備廠家溝通流道優(yōu)化方案,而非反復拆裝模頭。
模頭選型時容易忽略的兩個細節(jié)
生產(chǎn)電纜料的擠出機模頭,選型時不僅要看模口尺寸,還要關(guān)注兩點:
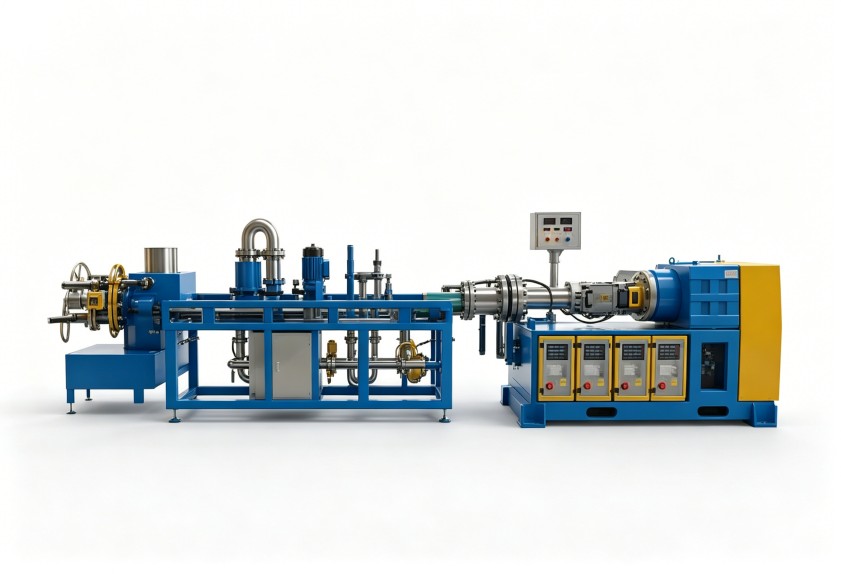
- 模頭與螺桿的匹配關(guān)系:模頭流通截面積需與螺桿的建壓能力對應(yīng)。流通截面積過大,機頭壓力不足,塑化質(zhì)量下降;過小則背壓過高,熔體溫度超標。在采購新設(shè)備或更換模頭時,要同步核算螺桿的L/D比與壓縮比。
- 模頭材質(zhì)與表面處理:電纜料中的填料對模頭內(nèi)壁磨損明顯。優(yōu)先選擇經(jīng)滲氮處理或鑲有硬質(zhì)合金層的流道表面,可延緩光潔度劣化。若模頭內(nèi)壁已出現(xiàn)細微劃痕,壓力波動會隨產(chǎn)量提高而加劇,這時可考慮重新拋光或更換內(nèi)襯。
設(shè)備配置之外,工藝參數(shù)需重新校準
模頭壓力波動的解決,往往需要從設(shè)備與工藝聯(lián)動入手。如果主機是新購設(shè)備,不能直接套用舊機臺的轉(zhuǎn)速與溫度參數(shù)。可在模頭入口處安裝壓力傳感器,以不同螺桿轉(zhuǎn)速記錄壓力變化曲線,找到壓力波動最小的轉(zhuǎn)速區(qū)間,再據(jù)此調(diào)整喂料段溫度。對于電纜料常見的低煙無鹵體系,剪切敏感度高,適當降低螺桿轉(zhuǎn)速、提高機身溫度,比單純調(diào)整模頭溫度更有效。建立設(shè)備檔案,記錄每次調(diào)整后的壓力波動幅度與對應(yīng)工藝參數(shù),長期積累后可直接指導同型號機臺快速換產(chǎn)。
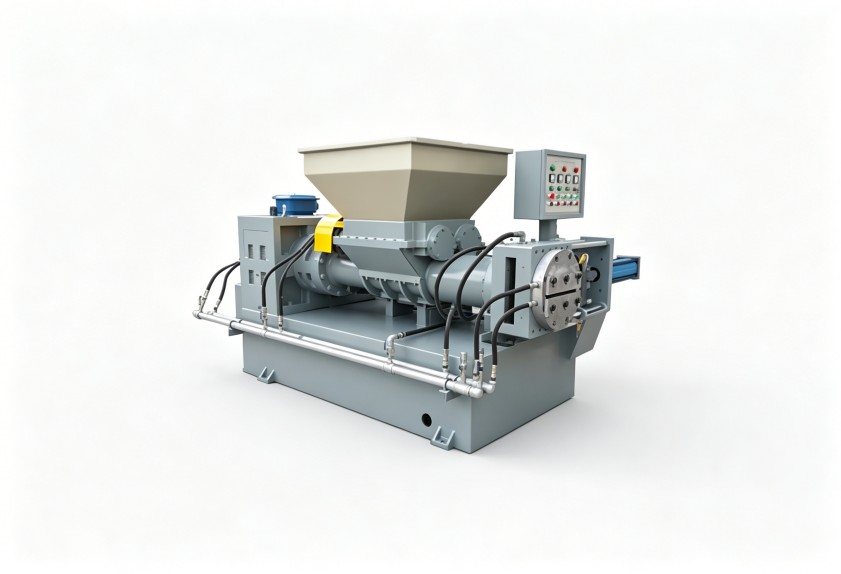
擠出機模頭運行穩(wěn)定,是產(chǎn)量與品質(zhì)的基石。當壓力波動問題時,建議按“溫度分區(qū)→流道檢查→設(shè)備配置匹配→工藝參數(shù)校準”的順序排查,減少盲目拆裝。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團隊進一步溝通。
