

橡膠密封件打樣老出氣泡?可能是租來的開煉機不匹配
租來的開煉機做密封件總出氣泡?先別急著改配方
橡膠密封件對膠料混煉均勻度和熱歷史非常敏感。很多制品廠在訂單臨時增加或小批量打樣時,會選擇開煉機租賃來補產能,但上機后卻出現氣泡難消除、膠片厚度波動大、硫化后表面不光潔等問題。多數人的第一反應是調整配方或延長返煉時間,反而忽略了問題可能出在設備本身的工況匹配度上。
判斷租賃設備是否合用,不能只看輥筒轉不轉。本文從溫度控制系統、輥距調節精度和日常操作習慣三個角度,分析如何快速定位異常來源,并給出租賃設備選型時的檢查清單。
氣泡反復出現,先看輥溫和冷卻效率
橡膠密封件常用的三元乙丙膠、丁腈膠或硅膠,對剪切生熱和溫度分布都很敏感。開煉機租賃設備如果輥筒內部冷卻水道結垢嚴重,或者溫控儀表反應滯后,會導致輥面實際溫度遠高于設定值。膠料在高溫輥筒上反復通過時,部分低分子揮發物無法及時排出,包輥后內部就會形成微觀氣泡。
判斷方法并不復雜:用表面測溫槍多點測量左右輥面溫度,如果溫差超過標準范圍,說明溫控系統已經難以保證工藝穩定性。這種情況下,單純延長翻煉時間反而會讓膠料過煉,門尼黏度下降,密封件的壓縮永久變形性能也會受影響。租賃前要求設備方現場測試空載和負載狀態下的溫控精度,是必要的一步。
輥距刻度只是參考,實際精度要現場驗證
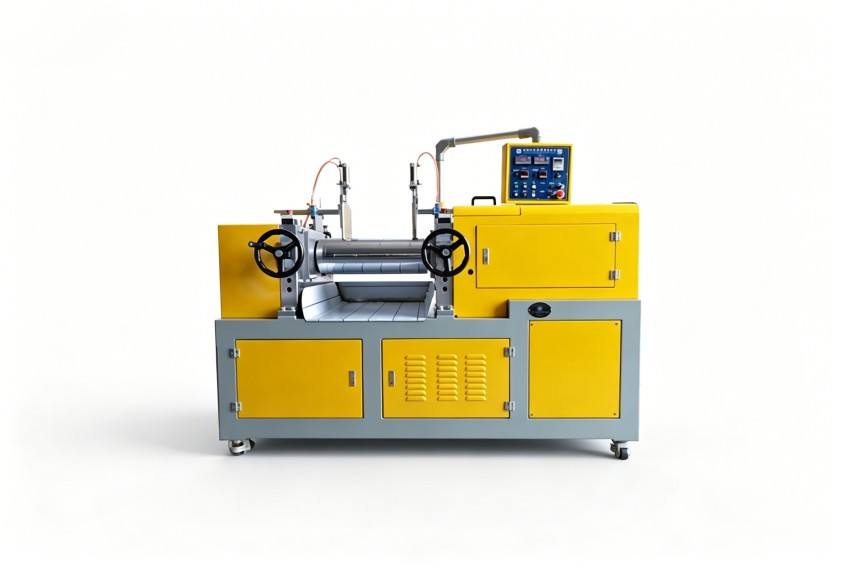
密封件膠料的薄通次數和終煉厚度,直接取決于輥筒間距的穩定性。租賃設備使用年限較長時,調距絲桿的螺紋磨損、兩側刻度盤不一致等問題很常見。操作人員按照刻度盤調整到相同位置,實際兩端的輥距卻可能偏差不少。膠片一側厚一側薄,混煉效果自然不均勻。
上機前,用鉛絲壓片法實測輥距是業內通行的驗證手段。如果偏差過大,且設備方無法在短時間內更換配件,這類設備更適合做要求不高的再生膠或普通工業制品,不建議用于密封件配方。開煉機租賃不是“有臺機器就能干”,設備的真實精度直接決定制品合格率。
操作習慣差異,也會放大設備缺陷
同一臺租賃開煉機,換一批操作工,出來的膠片質量可能完全不同。原因在于加料順序、割刀頻率和堆積膠量的控制,都需要操作工根據設備實際響應速度進行調整。租來的設備如果和廠內自有設備操作邏輯差異較大,前期試產時必須有技術人員駐場磨合。
建議在租賃協議中明確約定試產期和驗收標準。比如連續生產三批密封件試片,檢測氣泡數量和厚度公差,達標后再進入正式批量。這樣既保護了制品廠的訂單交付,也倒逼設備租賃方提供更完善的售后服務。
租賃設備的選型思路與技術支持
中小型橡膠制品廠在選擇開煉機租賃時,建議先列出具體膠種、填充系數和溫控精度要求,再對照設備銘牌參數逐項核對。重點確認輥筒材質是否為合金冷硬鑄鐵、軸承形式能否滿足長時間運轉、安全剎車裝置是否靈敏。設備配置與工藝需求的匹配度,比租金高低更能影響綜合生產成本。
如果現有租賃設備在調試過程中遇到膠料包輥異常、溫控波動大等問題,可從設備結構和操作參數兩方面同步排查。利拿實業在橡塑混煉成型設備領域有多年技術積累,可為客戶提供設備選型與工藝匹配方面的專業參考。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
