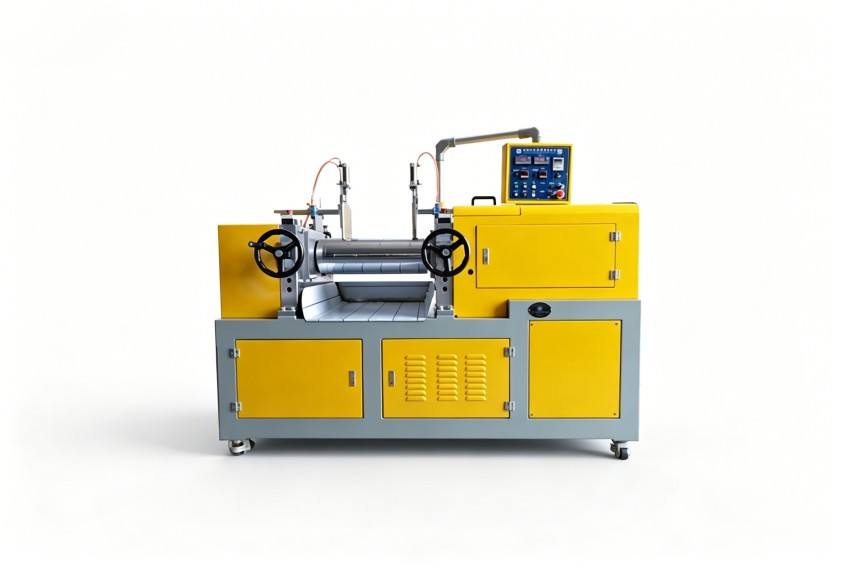
橡膠密封件混煉質量不穩?定制開煉機先從輥筒溫控入手
橡膠密封件車間的開煉機定制,輥筒溫控和轉子構型該怎么配
橡膠密封件對膠料可塑度、溫度均勻性的要求,往往比普通橡膠制品更苛刻。混煉階段若溫控失準,輕則制品尺寸波動,重則硫化后產生氣泡或缺陷,直接拉高返工成本。不少廠家定制開煉機時,習慣先問容積和電機功率,卻忽略了輥筒溫度場與轉子構型是否真正匹配。本文從輥筒溫控配置和轉子構型兩個角度,分析定制開煉機應如何支撐密封件車間的穩定生產。
輥筒溫控精度,決定密封件膠料的“脾氣”
開煉機混煉時,膠料在輥距間反復剪切,摩擦生熱很快。若輥面各處溫差偏大,膠料有的部位提前熱煉,有的還沒達到可塑度,擠出或壓延后的半成品尺寸就很難統一。定制開煉機的價值,在于把溫控從“能加熱冷卻”升級為“區域可控”。具體看輥筒內部流道布局、導熱介質循環速度以及測溫點位置是否合理。針對密封件膠料硬度高、生熱快的特點,設備還可以增大冷卻介質流量或增加溫度分區,讓輥面溫度更接近工藝設定值。
轉子構型不是越大越好,要和膠料特性匹配
輥筒的速比、溝槽深度和排列方向,直接影響膠料在輥縫中的受力類型。橡膠密封件常用膠種包括丁腈橡膠、三元乙丙橡膠、氟橡膠等,門尼黏度差別很大。速比過大,剪切熱驟升,容易焦燒;速比過小,混煉分散效果又不夠。定制開煉機時,應該根據膠種給出合適的速比范圍和輥距調節精度,同時考慮翻料裝置的運行節拍。這樣才能讓每一批膠料的均一性對得上密封件的公差要求。
密封件車間的換產與清潔,同樣影響設備定制
密封件訂單往往多品種、小批量,換產頻率高。定制開煉機除了溫控和轉子,還需留意擋板間距的調節便利性、接料盤與排風罩的易清潔設計,以及緊湊型布局能否適配現有生產線。部分客戶還會要求在開煉機上加裝安全防護和自動翻料裝置,減少人工干預帶來的波動。這些配置看似不直接對應工藝參數,卻會影響批次穩定性和日維護成本。
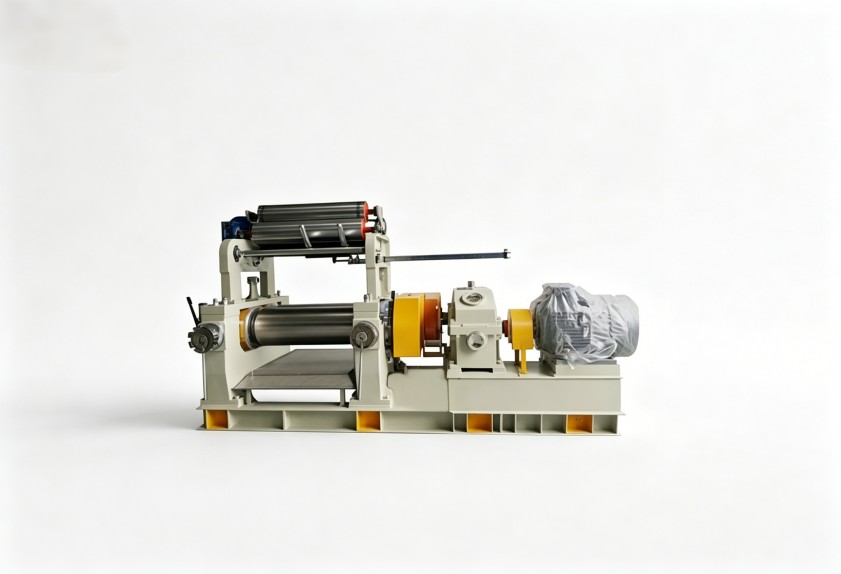
向設備方提交哪些工況信息,更容易得到合適的方案
為了讓設備方案貼合實際,建議先整理:膠種與典型配方、膠料對溫度窗口的要求、單批投料量或產能預期、車間可用空間與供電條件。有了這些基礎參數,設備方才能判斷輥筒直徑、速比、溫控方式以及是否需要聯機自動化。利拿實業在這類定制項目中,會先與用戶逐條核對工況,再輸出配置清單,避免“大馬拉小車”或溫控裕度不足。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。