

陶瓷粉末混煉吃粉慢?嚙合轉子設計比想象中更關鍵
陶瓷粉末混煉不均勻,問題可能出在轉子結構
陶瓷粉末混煉過程中,吃粉慢、團塊多、密度波動大是不少配方工程師頭疼的問題。尤其當粉體比例提高后,設備若缺乏足夠的剪切與擠壓循環,物料就難以在短時間內達到均勻狀態。很多工廠先將問題歸咎于工藝參數,反復調整填充系數和混煉時間,但改善幅度有限。實際上,設備轉子的結構形式,往往才是決定分散效率的底層因素。
嚙合式轉子改變了哪些混煉行為
與剪切型轉子相比,嚙合式轉子的突出差異在于轉子之間的咬合動作。這種結構使物料在混煉室內經歷更頻繁的折疊與擠壓,而非單純依賴轉子棱頂與室壁之間的剪切。
- 吃粉速度更快:粉體與膠料或粘結劑接觸后,被快速卷入嚙合間隙,減少粉體在室壁上的滯留。
- 溫度分布更均勻:物料反復折疊,熱量交換更充分,局部過熱點減少。
- 分散一致性更好:硬脆粉體不易團聚,混煉批次之間的波動更小。
對于陶瓷粉末這類堆積密度低、流動性差的物料,這些行為差異直接關系到成品質量穩定性。
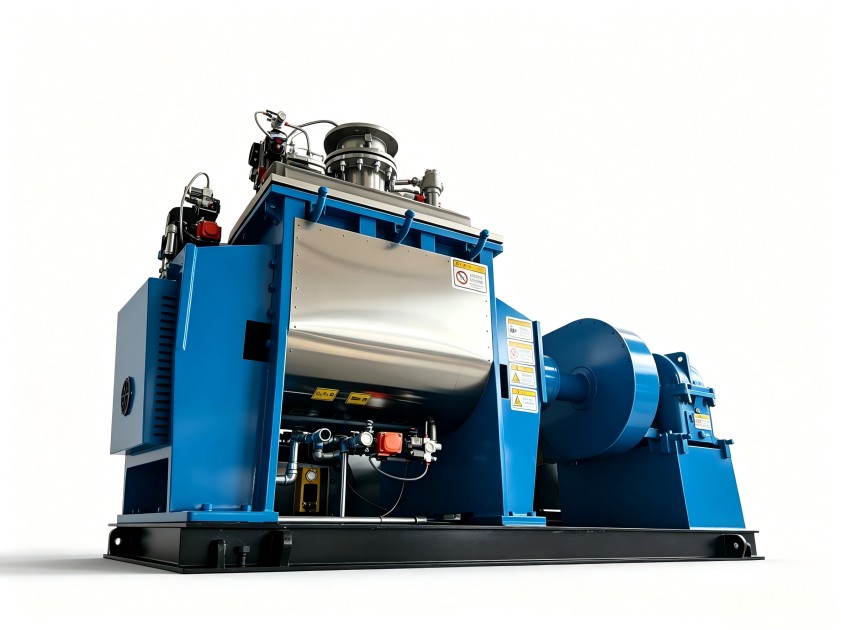
判斷嚙合機優勢的關鍵技術維度
評估一臺嚙合式密煉機是否適合陶瓷粉末工況,不能只看“嚙合”這個標簽,還需關注以下三個層面的設計:
轉子幾何參數
轉子棱的螺旋角度、嚙合間隙和棱頂寬度,決定了剪切強度與循環次數的平衡。陶瓷粉末混煉需要足夠的剪切力打破團聚體,但又不能讓過度剪切導致溫升過快。棱頂過寬或間隙過緊,容易出現局部高溫。
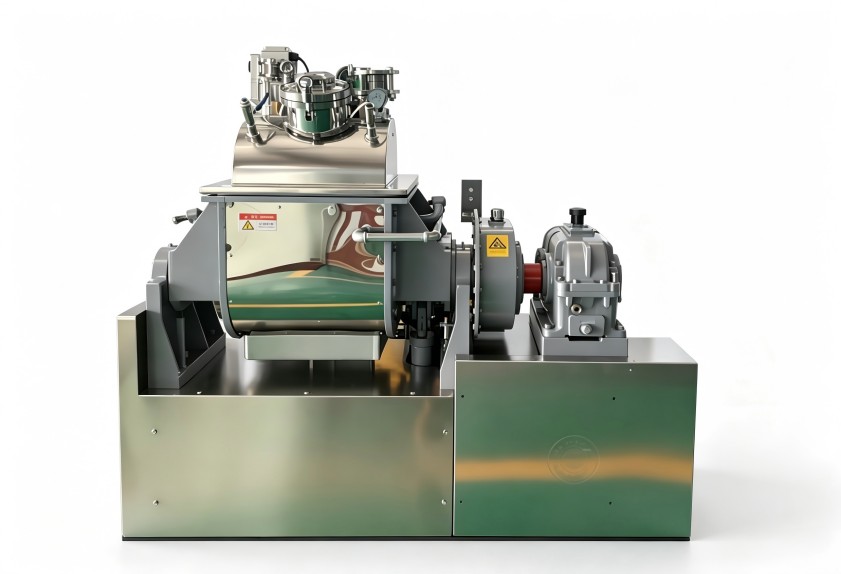
溫控系統的響應精度
陶瓷粉末混煉對溫度敏感度高。若溫控僅能做到“大體恒定”,往往難以滿足敏感配方的要求。值得關注的是冷卻水道布局、測溫點位置及控溫閥門的響應速度,這三點直接決定了混煉室內的實際溫度波動范圍。
耐磨與防腐設計
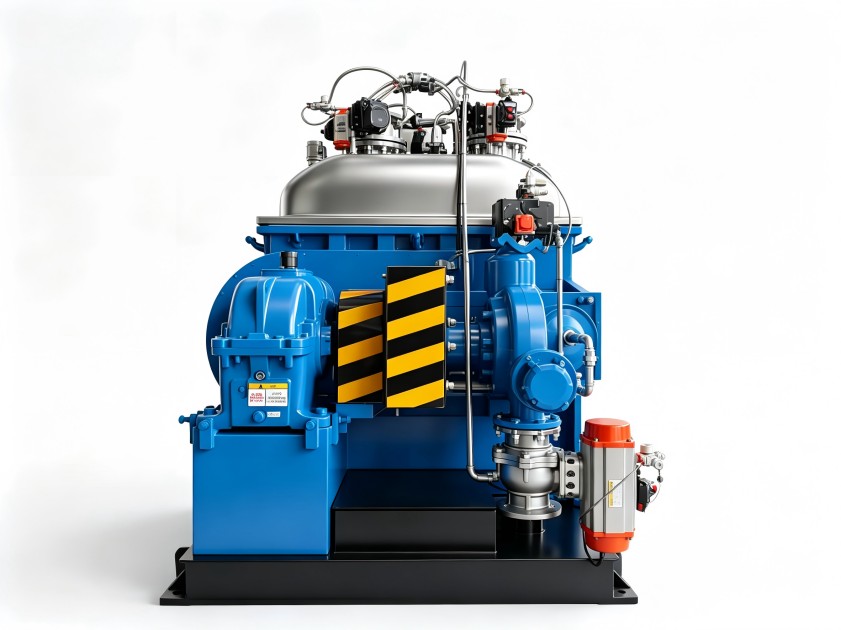
陶瓷粉末的磨蝕性強,轉子表面處理、混煉室內壁材質對設備壽命影響顯著。交貨時表面光潔,但若材質選擇不當,運行半年后間隙變化會直接影響混煉效果。這一點需要結合具體粉體粒徑與硬度來評估。
相同配方,不同混煉表現的原因
兩條密煉機生產線使用完全相同的配方和工藝參數,產出質量卻存在差異,這類情況在陶瓷粉末混煉場景中并不少見。除了設備新舊程度外,往往與以下因素有關:
- 轉子嚙合間隙是否因磨損而增大,導致剪切效果下降。
- 溫控系統實際控溫精度是否出現漂移,尤其是在連續生產后期。
- 填充系數是否匹配設備的設計容積。嚙合式密煉機的填充容量范圍通常比剪切式更寬,但超出范圍后混煉效果同樣會明顯衰減。
因此,評估利拿嚙合機優勢時,不僅要看在實驗室小試中的表現,更要驗證連續生產時的穩定性。這需要設備供應商具備對混煉機理的深入理解,而非僅僅提供一臺機器。
選型時的測試建議
計劃引入嚙合式密煉機的陶瓷粉末相關企業,建議要求設備供應商提供同類型物料的上機測試機會。測試時重點關注三個指標:
- 達到目標分散度的最短混煉時間
- 批次間的密度與顏色一致性
- 連續運行數小時后的溫控穩定性
如需結合您的具體粉體配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
