

密封件尺寸忽大忽小?螺桿磨損修復不能只盯著擠出量
冷喂料擠出機螺桿磨損修復:從密封件尺寸波動判斷維修時機
橡膠密封件生產最怕兩件事:一是尺寸忽大忽小,二是表面出現莫名其妙的氣泡或流痕。很多廠家第一反應是調工藝、換膠料,忙活半天沒效果,最后才想到設備——問題很可能出在冷喂料擠出機的螺桿上。但螺桿磨損到什么程度該修,很多人心里沒底。這篇文章不繞彎子,直接討論怎么判斷修復時機,以及修復時真正該關注什么。
不要等到擠出量明顯下降才安排修復
橡膠密封件對尺寸公差要求苛刻,螺桿與機筒配合間隙稍有變化,塑化效果、擠出壓力波動都會被放大。實際生產中,螺桿磨損對產品的影響是漸進的:
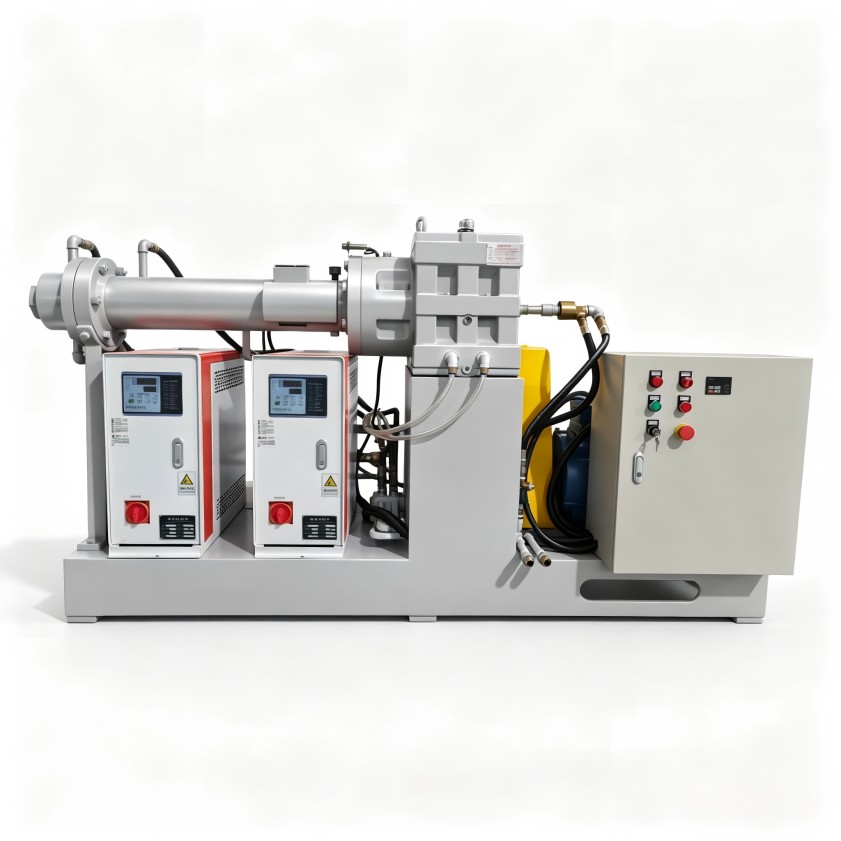
- 尺寸波動加劇:間隙變大導致膠料回流,壓力不穩,制品收縮率也跟著變。
- 焦燒風險上升:剪切熱分布不均,局部溫度過高,容易產生早期硫化顆粒。
- 能耗悄悄上升:為維持產量,電流增大,單位產品電耗明顯增加。
行業里常見的誤區是“還能出料就繼續用”,等到產量明顯掉下來才拆螺桿。其實從產品尺寸穩定性開始波動,到產量明顯下降,中間往往隔著很長一段時間——這段時間浪費的膠料和電費,可能比修復費用還高。
螺桿磨損修復前先看三件事
決定冷喂料擠出機螺桿磨損修復方案時,不要只問“堆焊還是更換”,至少要看三個方面:
一、修復后的能耗變化是否在合理范圍

如果螺桿直徑磨損已經超過設計配合間隙的允許范圍,簡單堆焊恢復尺寸,但機筒內壁也有磨損,兩者匹配關系可能已經變了。修復前應測量螺桿外徑和機筒內徑的實際數據,判斷是單修螺桿還是螺桿機筒一起處理。
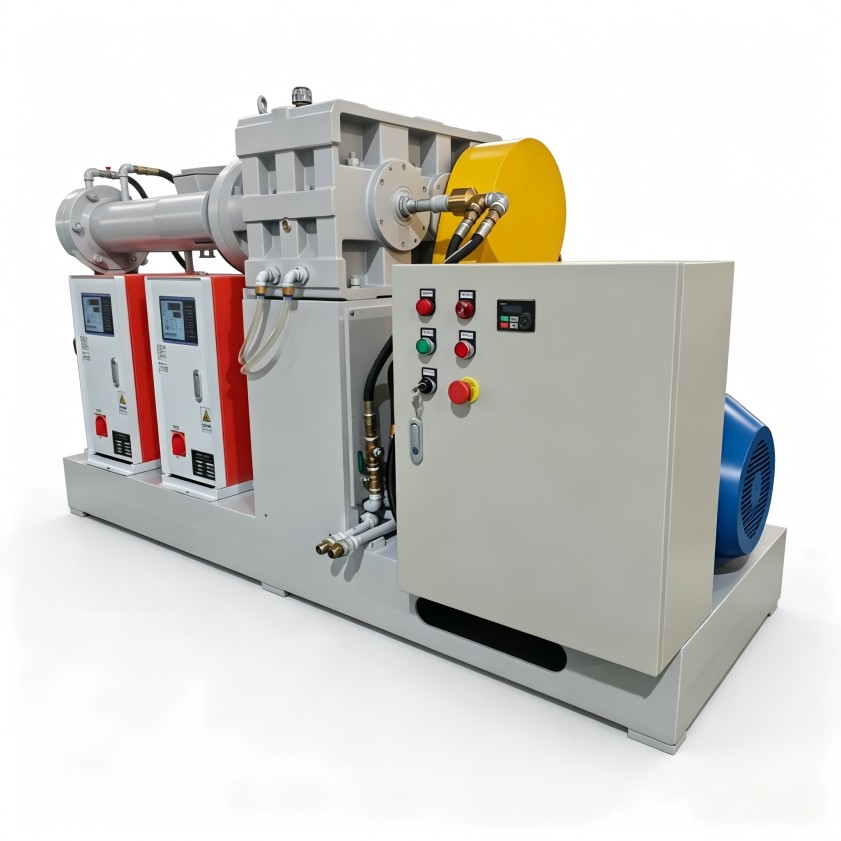
二、修復周期要配合生產計劃
密封件廠通常訂單交期緊,拆機維修的時間窗口有限。冷喂料擠出機螺桿磨損修復不是越快越好,而是要在恢復精度和生產節奏之間找到平衡。提前規劃維修窗口,避免旺季停機等待,也是控制隱性成本的一部分。
三、修復后的穩定性比“恢復原尺寸”更重要
螺桿的磨損往往不是均勻的,加料段、壓縮段、計量段的磨損程度不同。修復時如果只按名義尺寸堆焊,而不是根據各段實際磨損量和膠料特性恢復合理的幾何形狀,裝回去可能仍然出現局部過熱點或壓力波動。
螺桿磨損修復的兩個常見認知偏差
第一個偏差:認為螺桿修復就是“補一補”。
冷喂料擠出機螺桿不同功能段的磨損,對塑化質量的影響完全不同。加料段磨損主要影響輸送效率,計量段磨損則直接疊加到壓力波動上。修復方案的制定應考慮膠料在螺桿各段的流動狀態,而不是一概而論。
第二個偏差:忽略機筒和螺桿的配合關系。
螺桿磨損的同時,機筒內壁通常也有不同程度的磨損。只恢復螺桿尺寸,間隙可能仍然偏大;螺桿和機筒一起換,成本又高。合理的思路是,通過測量數據確定間隙值,再決定修復范圍。
建立以數據為基礎的螺桿維護習慣
對橡膠密封件生產企業來說,冷喂料擠出機螺桿磨損修復不是應急工程,而是設備維護體系的一部分。建議每半年記錄一次螺桿產量、電流、產品尺寸波動數據,把異常變化的節點記錄下來,作為日后判斷維修時機的參考依據。
利拿實業在橡塑設備領域有15年以上研發經驗,熟悉密封件、輪胎、電纜料等多種工況下的設備運行特點,可根據您的實際生產數據提供設備維護方向參考。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
