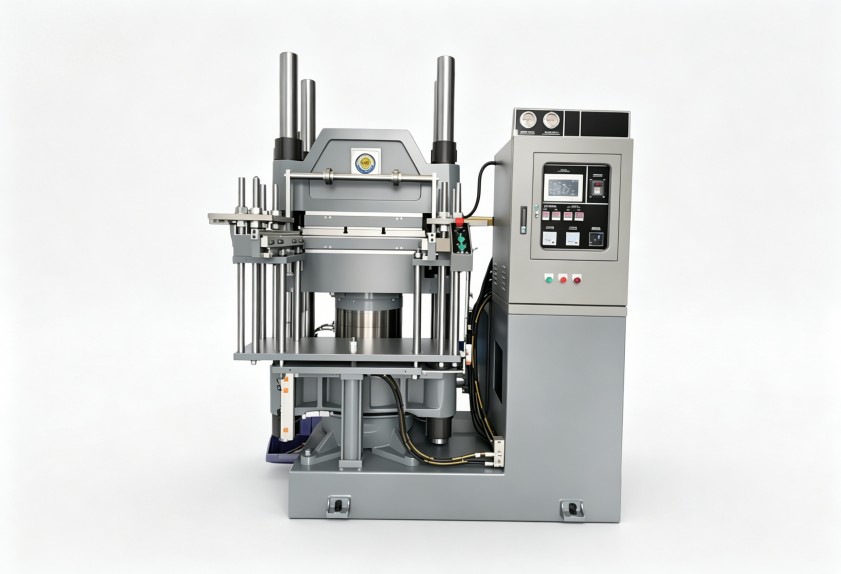
硫化機(jī)維修一次就夠了嗎?橡膠密封件廠還缺一套維護(hù)邏輯
密封件飛邊反復(fù)出現(xiàn)?先理清硫化機(jī)的維護(hù)邏輯
橡膠密封件生產(chǎn)中的飛邊、缺膠、尺寸波動(dòng),往往不是模具或配方單獨(dú)造成的。硫化機(jī)溫度分布不均、合模壓力不穩(wěn)定,都會(huì)讓同一模具在不同批次里表現(xiàn)差異。比較常見(jiàn)的誤區(qū)是,哪里報(bào)警修哪里,等到批量不良出現(xiàn)又歸因于膠料。實(shí)際上,硫化機(jī)維護(hù)的關(guān)鍵在于建立從參數(shù)記錄到狀態(tài)判斷的完整邏輯。理清這一點(diǎn),才能在利拿硫化機(jī)售后支持中更快找到改善方向。下文從溫控系統(tǒng)、液壓系統(tǒng)和日常記錄三個(gè)維度展開(kāi)說(shuō)明。
溫控偏差是飛邊與欠硫的隱蔽來(lái)源
對(duì)模壓密封件來(lái)說(shuō),平板熱板的溫度均勻性直接決定膠料在型腔內(nèi)的流動(dòng)狀態(tài)。溫度偏高,膠料出現(xiàn)焦燒趨勢(shì),飛邊增厚;溫度偏低,欠硫?qū)е聫椥圆蛔恪TS多設(shè)備在空載時(shí)溫度正常,加載后波動(dòng)才顯現(xiàn)出來(lái)。判斷加熱系統(tǒng)是否正常,不能只看設(shè)定溫度,而應(yīng)觀察升溫時(shí)間、達(dá)到恒溫后的波動(dòng)范圍,以及上下熱板的溫差。這些信息需要連續(xù)記錄,才能發(fā)現(xiàn)加熱管老化或溫控閥動(dòng)作遲滯等早期劣化。
升溫曲線比瞬時(shí)讀數(shù)更有判斷價(jià)值
單次巡檢只能反映當(dāng)下?tīng)顟B(tài),升溫曲線則能暴露加熱功率不足、熱板局部積垢等問(wèn)題。每周對(duì)比一次曲線,變化趨勢(shì)比數(shù)值本身更重要。
液壓系統(tǒng)牽動(dòng)合模力,也牽動(dòng)批次一致性
密封件毛邊偏大或局部缺膠,常被當(dāng)作工藝問(wèn)題處理,但液壓系統(tǒng)內(nèi)漏同樣會(huì)導(dǎo)致合模力在保壓階段緩慢下降,影響到膠料受壓的均勻性。觀察系統(tǒng)壓力表在保壓過(guò)程中的位置變化,以及油溫升高后壓力波動(dòng)是否變大,是判斷液壓系統(tǒng)健康程度的兩個(gè)簡(jiǎn)便信號(hào)。維護(hù)周期明確、油路清潔度達(dá)標(biāo)的設(shè)備,更容易保持長(zhǎng)期一致的合模狀態(tài)。
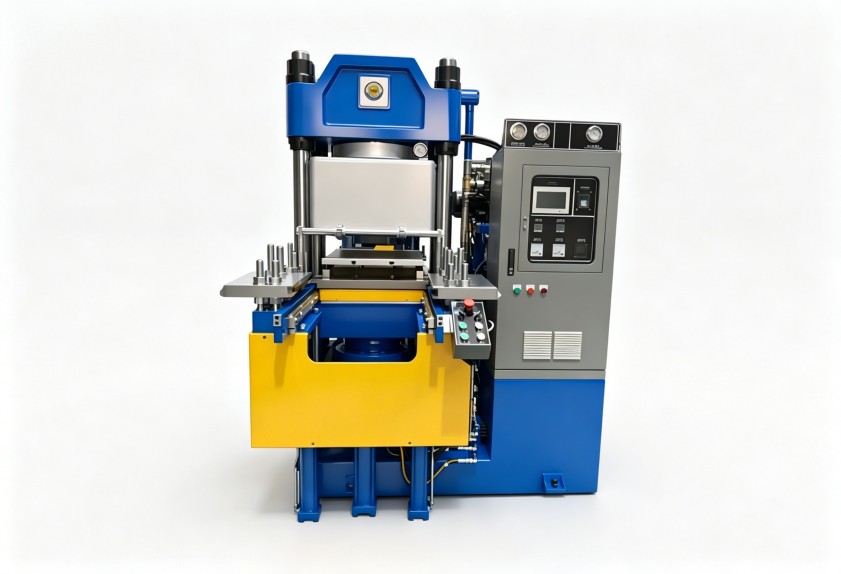
油溫升高后保壓變化更值得記錄
液壓系統(tǒng)連續(xù)運(yùn)行時(shí)油溫上升,黏度下降,內(nèi)漏會(huì)加劇。記錄油溫變化與保壓壓力之間的對(duì)應(yīng)關(guān)系,有助于判斷閥組磨損程度,也能避免把正常波動(dòng)誤認(rèn)為故障。
把每次異常記錄變成改進(jìn)依據(jù)
密封件廠的常見(jiàn)難點(diǎn),是設(shè)備、工藝和質(zhì)量記錄分散在不同環(huán)節(jié)。模具修過(guò)一次、硫化機(jī)換過(guò)閥組、膠料批次有變更,這些信息如果不能匯總到同一張表上,就難以判斷異常真正來(lái)自哪里。建立包含升溫曲線、壓力波動(dòng)、廢品數(shù)量和模具維修記錄在內(nèi)的設(shè)備履歷,有助于在下一次異常出現(xiàn)時(shí)更快定位原因。設(shè)備狀態(tài)的系統(tǒng)性評(píng)估,往往比單次維修更能幫助客戶降低綜合運(yùn)行成本,這也是利拿硫化機(jī)售后工作中優(yōu)先關(guān)注的環(huán)節(jié)。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評(píng)估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。