

電線電纜料專用擠出機,配置方案怎么定更穩(wěn)妥
電線電纜料用擠出機,配置方案怎么定更穩(wěn)妥
電線電纜料的擠出成型環(huán)節(jié),直接決定絕緣層和護套層的表面質(zhì)量與尺寸穩(wěn)定性。很多企業(yè)遇到塑化不均、出料波動或過濾網(wǎng)頻繁堵塞時,往往優(yōu)先調(diào)整工藝參數(shù),但問題根源可能從選型階段就已埋下。本文聚焦電線電纜料這一細分場景,從設備配置的四個關鍵維度展開分析,幫助您建立一套更清晰的選型判斷框架。
螺桿長徑比與塑化質(zhì)量的取舍
螺桿是擠出機設備的核心工作部件,長徑比直接影響物料在機筒內(nèi)的塑化時間和混煉效果。
- 長徑比偏小(如20:1-25:1):適合剪切敏感、熱穩(wěn)定性要求高的物料,但若用于高填充的電纜料,可能出現(xiàn)塑化不充分。
- 長徑比偏大(如28:1以上):混煉更充分,對PVC、PE等常見電纜料的適應性更強,但對螺桿材質(zhì)和溫控能力提出更高要求。
選型時不能只看長徑比數(shù)值,還要結合螺槽深度、壓縮比設計,以及是否配備強制喂料裝置來判斷。否則,即使用了大長徑比,也可能因喂料不暢導致產(chǎn)能受限。
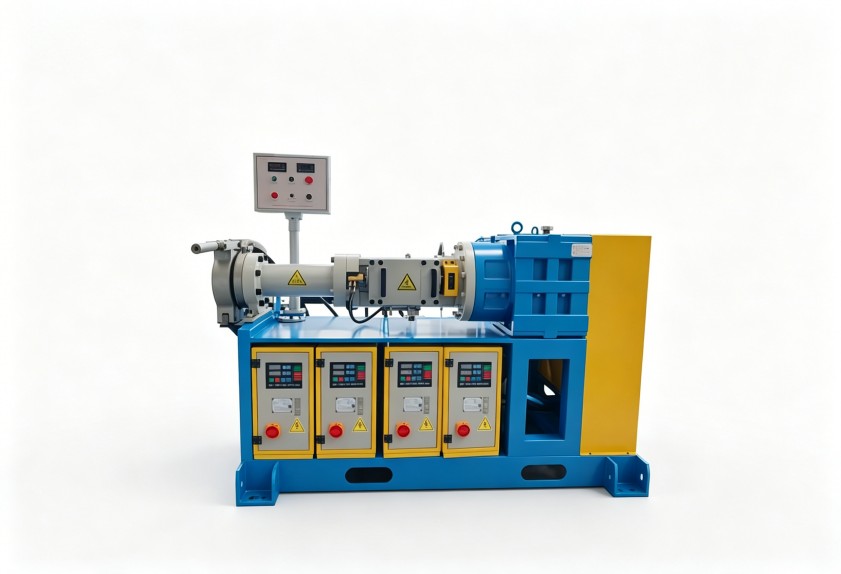
溫控精度:電纜料生產(chǎn)的隱形分水嶺
電線電纜料的粘度對溫度變化非常敏感。機筒各段溫控精度若超過±3℃的波動范圍,就容易出現(xiàn)表面粗糙或焦燒現(xiàn)象。需要注意區(qū)分“加熱功率大”和“溫控精度高”——前者只影響升溫速度,后者取決于溫控系統(tǒng)對冷卻與加熱的協(xié)調(diào)響應能力。
在選擇擠出機設備時,建議重點關注溫控系統(tǒng)的實時反饋邏輯,以及是否支持各段獨立調(diào)節(jié)。對于使用PVC樹脂或交聯(lián)聚乙烯的用戶,這一點比單純追求產(chǎn)量更有實際意義。
過濾系統(tǒng)與換網(wǎng)方式的內(nèi)在聯(lián)系
過濾網(wǎng)承擔著去除凝膠粒子和雜質(zhì)的任務。在電纜料生產(chǎn)中,過濾壓力波動會間接影響出料的均勻性。目前常見的換網(wǎng)方式有手動、半自動和液壓雙工位等。
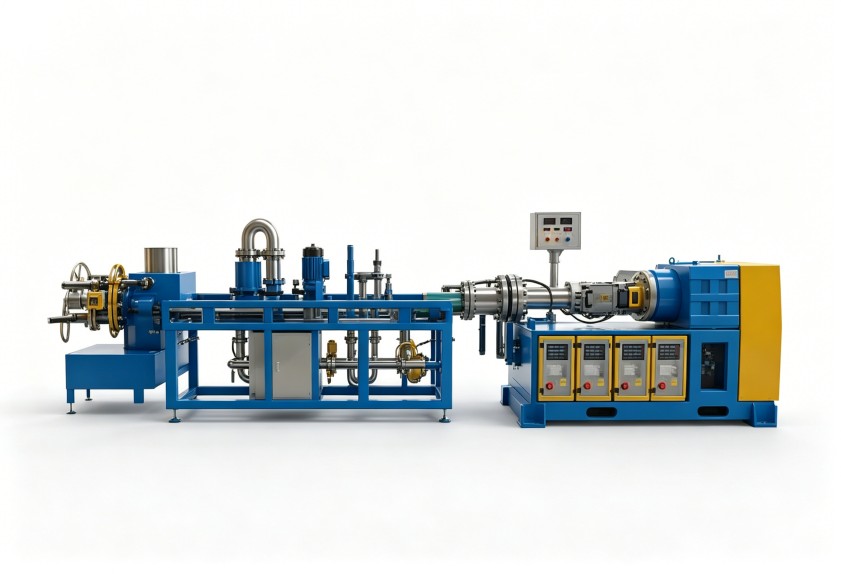
過濾面積越大,換網(wǎng)周期越長,但過濾網(wǎng)目數(shù)也會受到物料流動性制約。配置方案需要結合物料中的雜質(zhì)含量來定。對于高清潔度要求的線纜料,還需要評估是否要搭配熔體泵,以進一步穩(wěn)定擠出壓力。這一步的配置邏輯,往往決定了后續(xù)生產(chǎn)運行中的連續(xù)性。
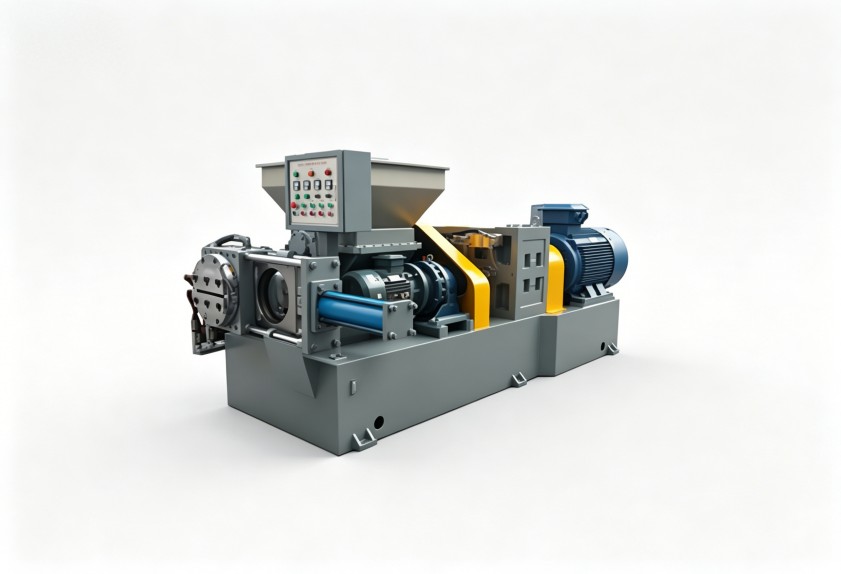
自動化配置:從單機控制到聯(lián)動管理
現(xiàn)代電纜料生產(chǎn)線已不局限于單臺設備是否穩(wěn)定運行,更關注設備能否接入整線控制系統(tǒng)。擠出機的自動化程度,可以從溫度記錄、壓力監(jiān)測、電流反饋、產(chǎn)量統(tǒng)計等幾個維度去評估。
建議優(yōu)先考慮具備數(shù)據(jù)記錄功能的配置方案。這樣,當制品出現(xiàn)質(zhì)量波動時,可以回溯當時的設備運行狀態(tài),減少憑經(jīng)驗猜原因的時間。需要說明的是,自動化配置并不等于越復雜越好,關鍵在于與后續(xù)的收線、造粒等工序是否匹配。如果生產(chǎn)現(xiàn)場操作人員不熟悉復雜界面,反而會增加調(diào)試成本。
回到開頭的問題——很多擠出設備的運行異常,并非設備本身不夠好,而是在選型階段對工況的拆解不夠細致。理性梳理自己的物料特性、產(chǎn)能規(guī)劃和品質(zhì)要求,擠出機設備的配置方案才有清晰的落點。利拿實業(yè)可根據(jù)您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
