

橡膠密封件批次波動大?開煉機工藝參數沒協同好是主因
橡膠密封件批次不穩,先看開煉機的溫度、時間和手法
橡膠密封件生產中最讓人頭疼的,往往不是硫化環節,而是混煉階段埋下的隱患。同一批配方做出來的產品,硬度漂移、邊裂、甚至偶爾焦燒,換生膠、換填料后問題依舊,很多廠家才會回頭看開煉機的工藝參數是否真正可控。
這次我從溫度與時間的設定、操作手法的規范、設備配置對工藝落地的支撐三個維度,拆解波動背后的常見原因,并給出選型時需要對照的細節。
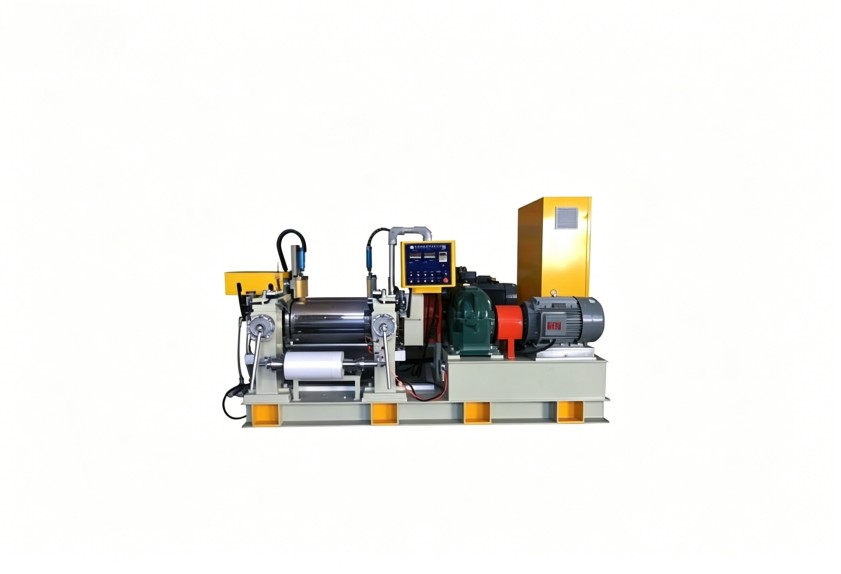
溫度和時間,決定密封件膠料的基礎性能
密封件膠料對混煉溫度很敏感。溫度過高容易焦燒,溫度太低配合劑分散不均,硬度均勻性直接受影響。混煉時間同樣如此,欠煉粉料未打開,過煉分子鏈斷裂,回彈性和壓縮永久變形都會變差。國產開煉機在這類膠種上的常見問題,是溫度控制不夠精細。要減少波動,關鍵是建立一組匹配膠種配方的溫度-時間窗口,窗口越窄,對設備溫控能力的要求越高。
薄通、割刀和打卷,操作手法直接影響分散均勻性
在密封件配方里,促進劑、硫化劑用量不大,分散不均卻會造成局部性能差異。開煉機上的薄通次數、割刀時機、打卷方向,都會影響這些小組分的分布狀態。同一臺設備,不同班組做出來的膠往往就差在這些操作細節上。把操作動作轉化為可量化規定,比如按膠料重量設定薄通次數、按時間觸發割刀,能明顯降低批間波動。
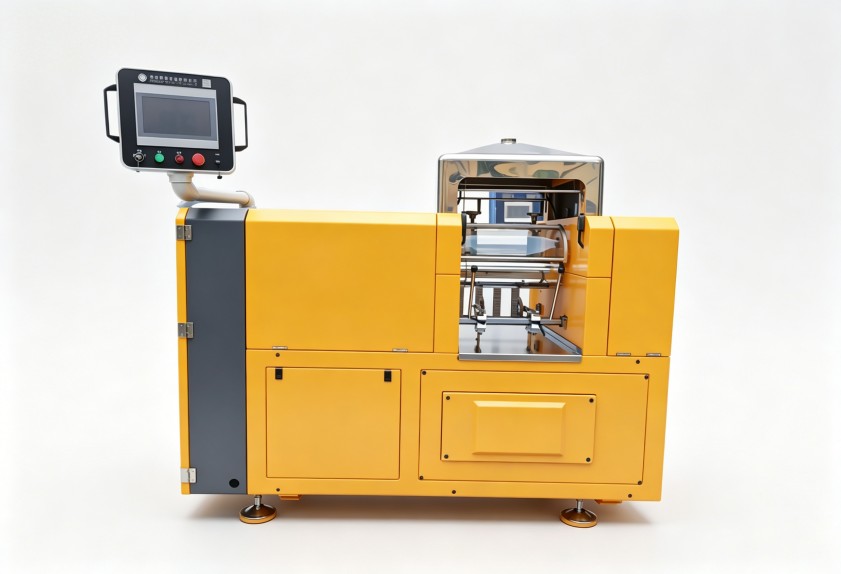
設備配置也要為工藝參數服務
工藝參數能不能穩定執行,很大程度上取決于開煉機本身的配置。輥筒冷卻效率低,輥溫爬升,膠料溫度就會失控;溫控精度不夠,設定的溫度窗口失去意義。前后輥轉速比、電機扭矩響應,同樣影響操作手法。
選國產開煉機時,只看輥筒直徑和長度遠遠不夠。輥筒內部流道設計、溫控儀表響應速度、傳動系統穩定性,才真正決定設備能否支撐你想要的工藝窗口。利拿實業在選型階段會結合客戶膠料特性,明確哪些配置優先保證。
換型頻繁的車間,還要關注設備清理的便利性
密封件產品規格多、配方切換頻繁,設備清理不徹底時,上一批膠料殘留會污染下一批混煉膠。國產開煉機上,擋膠板結構是否易拆卸、輥筒端面是否有積料死角、潤滑點是否便于維護,這些細節在連續換型時會被放大。清理時間與保養工期長期積累會直接影響交貨周期,采購前讓廠家提供結構示意圖核對清潔路徑,是比較務實的評估方式。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
