

橡膠密封條斷面波動大?冷喂料擠出機的溫度與壓力匹配要點
冷喂料擠出機異型材擠出的斷面波動,問題常出在喂料段與機頭之間
橡膠密封件的異型材擠出,斷面尺寸波動比普通制品更容易暴露問題。密封唇厚一點,裝配阻力變大;薄一點,密封性能又打折扣。不少廠家反復調整配方、更換膠料,波動卻依然存在。相比之下,冷喂料擠出機的工藝參數往往才是被忽視的環節——操作人員習慣先調螺桿轉速,卻忽略了喂料段溫度與機頭壓力之間的聯動關系。本文從喂料段溫度、螺桿轉速與機頭壓力三個維度,梳理異型材擠出尺寸穩定的參數匹配思路,幫助您減少試錯次數。
尺寸波動的源頭,不只是螺桿轉速
冷喂料擠出機中,膠料從低溫柔性狀態進入機筒,到機頭定型,整個過程同時發生塑化和輸送。喂料段膠料狀態不一致,螺桿每一轉輸送的膠量就不一樣,最終反映到口模處,就是擠出速度忽快忽慢。很多操作人員的第一反應是調整螺桿轉速,但轉速改變的是擠出速度,并不能消除膠料自身狀態波動帶來的壓力起伏。轉速越調越亂,異型材的斷面尺寸也跟著忽大忽小。
喂料段溫度與螺桿轉速的判定順序
冷喂料擠出機異型材擠出要穩定,喂料段溫度與螺桿轉速必須放在一起看。喂料段溫度偏低,膠料硬度偏大,螺桿剪切扭矩升高,電流波動明顯;溫度偏高,膠料提前軟化,在喂料段打滑,喂料量反而下降。兩種情況都會造成機頭壓力波動。正確做法是先觀察擠出的電流曲線:電流平穩度差,優先檢查喂料段溫度設定與實際回差,再判斷轉速是否與膠料硬度匹配。換膠種時尤其要先確認這一點,而不是套用上一批膠料留下的參數。
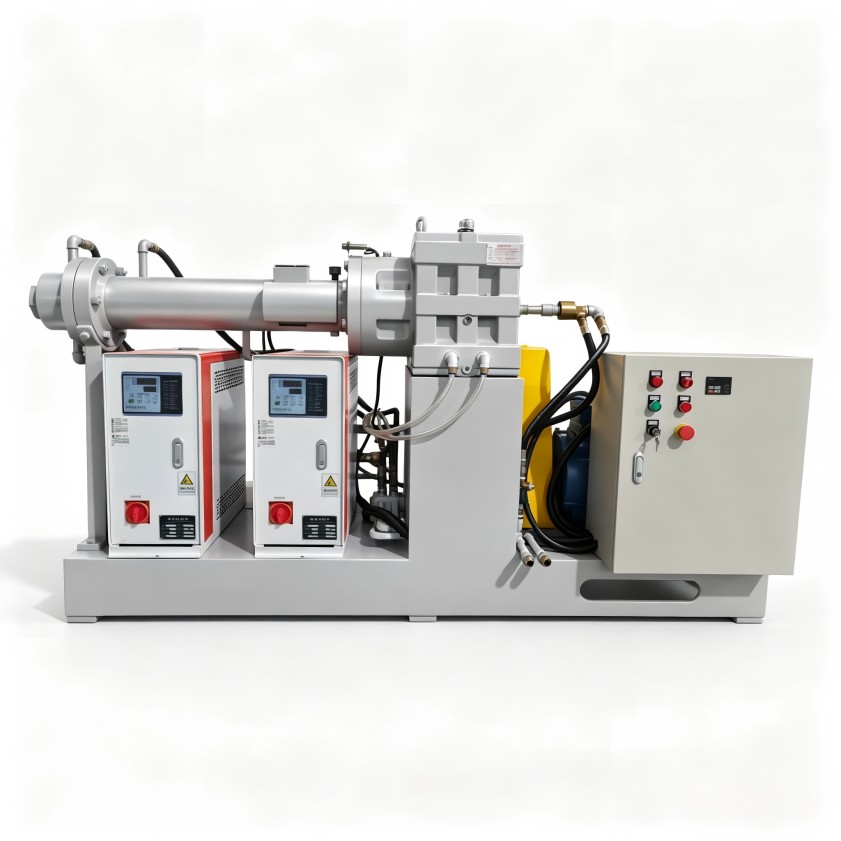
機頭壓力波動,如何鎖定異常區間
機頭壓力表是判斷異型材擠出狀態最直接的窗口。壓力波動呈周期性,說明喂料環節存在間隙性異常;壓力持續偏高,多半是機頭流道或濾網堵塞;壓力緩慢爬升,則要考慮膠料批次差異或溫控漂移。鎖定波動類型后,再針對性地調整喂料段溫度、螺桿轉速或塑化段溫度,比盲目動參數更有效。
設備溫控精度,影響參數調整的天花板
參數匹配有一個前提:設備本身要能準確執行設定值。如果機筒各段溫度實際值與設定值偏差大,操作工再熟練也很難調到穩定區間。選擇冷喂料擠出機時,除了關注產量和螺桿結構,還應重點考察溫控系統的響應速度與機頭壓力的檢測精度。從設備選型維度看,利拿冷喂料擠出機異型材擠出的參數匹配能力,取決于溫控精度和螺桿結構的配合。利拿實業在冷喂料擠出機及配套工藝方面有15年以上研發積累,能針對密封件類異型材的膠種特性,在設備配置和操作培訓上提供支持。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。

