

硫化機做鞋底總出氣泡和廢品?先查時間、填充系數(shù)和溫控精度
硫化機制鞋設(shè)備工藝卡沒變,廢品率為什么忽高忽低
做鞋底和橡膠密封件這類模壓制品,工藝卡沒調(diào),硫化機上的廢品率卻忽高忽低,氣泡、缺膠、厚度不均反復(fù)出現(xiàn),修邊返工成本持續(xù)上升。很多車間以為是設(shè)備老化或模具精度不夠,換模、修機后問題依然存在。多數(shù)時候,問題出在硫化時間、填充系數(shù)、溫控精度這三個工藝參數(shù)的實際執(zhí)行上。下面按這三個維度梳理排查方法,幫您穩(wěn)定合格率。
為什么設(shè)備一樣,廢品率卻不一樣?
硫化機制鞋設(shè)備的機械結(jié)構(gòu)大同小異,但不同班次、不同操作習(xí)慣下,成品率可能差很多。差異往往不在設(shè)備本身,而在對工藝參數(shù)的理解。配方變化、環(huán)境溫度波動時,參數(shù)還按老經(jīng)驗走,廢品就會增加。這里只關(guān)注最容易控制的三個參數(shù)——時間、填充系數(shù)、溫控精度。
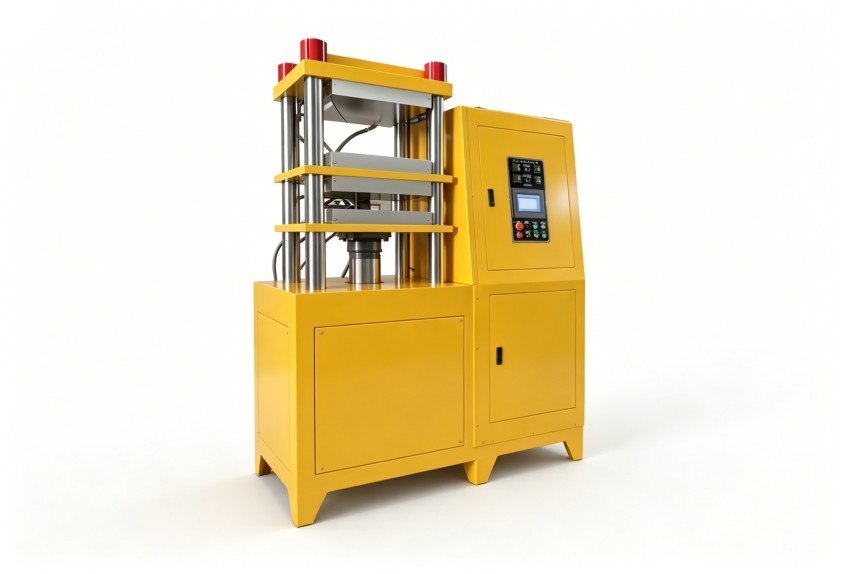
三個參數(shù)逐個排查
硫化時間:不是越長越好
硫化時間決定交聯(lián)程度。時間不足,鞋底發(fā)軟、表面發(fā)粘;時間過長,材料過硫,不僅變脆,還拖慢硫化機制鞋設(shè)備的產(chǎn)出節(jié)奏。排查時,先確認(rèn)實際硫化周期與工藝卡設(shè)定是否一致,再看計時起點是否準(zhǔn)確。不少廢品來自提前取料或計時不準(zhǔn)。
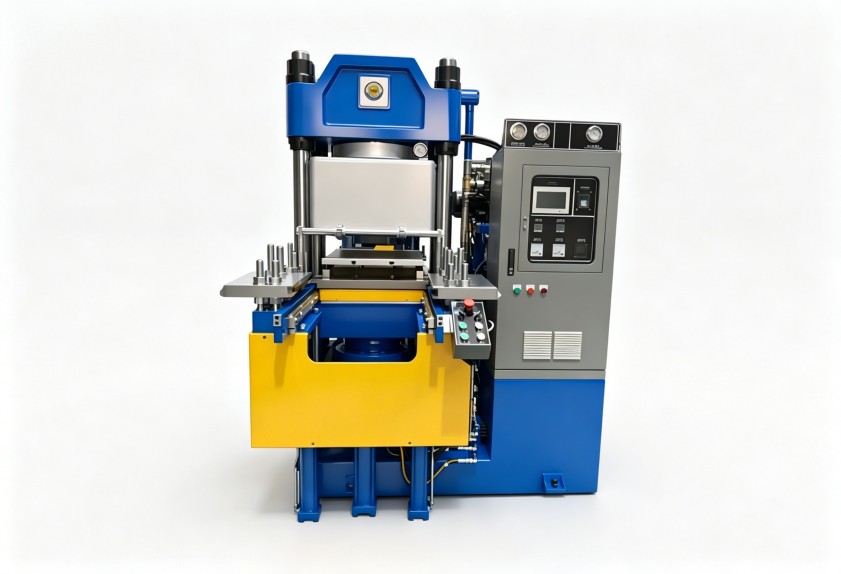
填充系數(shù):膠料用量與模具型腔的匹配
填充系數(shù)影響產(chǎn)品密實度和尺寸穩(wěn)定性。膠料少了,鞋底缺膠、棱角不飽滿;膠料多了,飛邊變厚,還可能撐開模具,造成厚度不均。調(diào)整時不要只盯著總量,還要關(guān)注膠料在型腔內(nèi)的流動方向和前道混煉是否均勻。批次硬度波動,往往比填充量本身更難控制。
溫控精度:實際溫度比設(shè)定值更重要
硫化機制鞋設(shè)備加熱板顯示的溫度,未必是模腔內(nèi)膠料實際感受到的溫度。熱電偶位置、加熱管老化、合模時間長短,都會讓實際溫度偏離設(shè)定值。排查時可用測溫儀器對比模面溫差,找出低溫點或高溫點。溫度不穩(wěn)定,前兩個參數(shù)調(diào)得再準(zhǔn),成品依然會波動。
前道混煉穩(wěn)定,硫化機才穩(wěn)得住
工藝參數(shù)只能解決操作層面的波動。如果混煉環(huán)節(jié)出現(xiàn)偏差,比如膠料分散不均、軟化劑稱量不準(zhǔn),到了硫化階段很難完全糾正。橡膠密封件生產(chǎn)也有類似經(jīng)驗:混煉均勻的膠料,硫化后收縮率更穩(wěn)定。所以,硫化機制鞋設(shè)備的調(diào)試和改造,還要關(guān)注前道密煉機、開煉機的混煉均勻性和批次穩(wěn)定性。
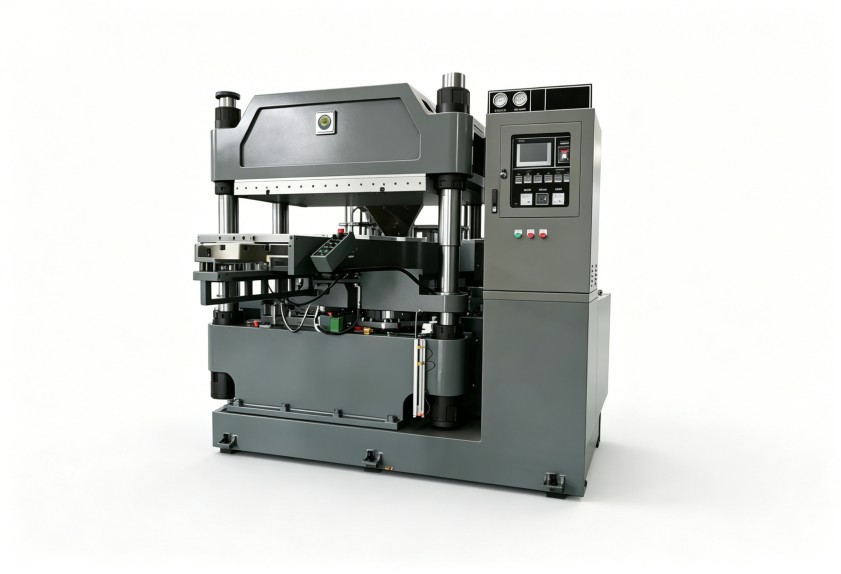
建立參數(shù)記錄習(xí)慣,減少重復(fù)試錯
把每次硫化時間、填充系數(shù)、溫控實測值、膠料批次和廢品情況記錄下來,比憑經(jīng)驗猜測更有效。調(diào)整參數(shù)時,一次只動一個變量,記錄前后結(jié)果。長期積累,就能找到適合本廠模具和膠料的參數(shù)組合。制鞋硫化環(huán)節(jié)的管理,核心是把工藝紀(jì)律執(zhí)行到位。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團隊進一步溝通。
