

電纜料壓延厚度波動(dòng)大?工業(yè)4.0壓延機(jī)如何優(yōu)化供料與溫控
工業(yè)4.0壓延機(jī)提升電纜料厚度均勻性的三個(gè)工藝切入點(diǎn)
電纜料壓延工序一旦出現(xiàn)厚度波動(dòng),絕緣層偏心和電氣性能離散就會(huì)隨之而來(lái),廢料與客戶投訴同步上升。很多工廠在更換壓延機(jī)后問(wèn)題依然存在,原因往往在于只盯著設(shè)備本身,忽略了前道塑化狀態(tài)、輥筒溫控時(shí)序與供料連續(xù)性。工業(yè)4.0壓延機(jī)的優(yōu)勢(shì),正是能夠感知并調(diào)節(jié)這些隱形因素。本文從供料均勻性、溫控時(shí)序、壓力穩(wěn)定性三個(gè)維度展開分析,幫助您理清從混煉到壓延的排查路徑。
供料均勻性:厚度波動(dòng)的首要來(lái)源
塑化不均為什么會(huì)被壓延工序放大
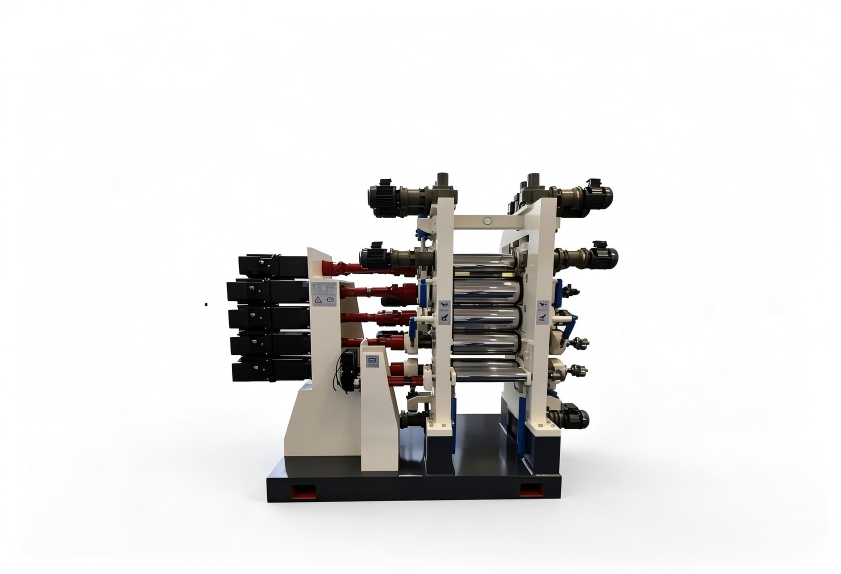
進(jìn)入壓延機(jī)前的膠料如果溫度不均、可塑度不一致,輥筒間隙控制得再精準(zhǔn),也難以消除喂料波動(dòng)帶來(lái)的周期性厚度變化。此時(shí)反復(fù)調(diào)整輥距,往往只能讓局部合格,整體波動(dòng)依舊。
混煉段與壓延段的銜接優(yōu)化
在混煉階段適當(dāng)延長(zhǎng)塑化時(shí)間,或根據(jù)配方調(diào)整排膠節(jié)奏,同時(shí)讓供料傳送帶保持勻速,通常比頻繁微調(diào)輥距更有效。電纜料配方切換頻繁的車間,尤其值得先驗(yàn)證這一段。
為什么說(shuō)溫控時(shí)序是工業(yè)4.0壓延機(jī)的核心調(diào)節(jié)手段
輥筒溫度梯度直接影響壓延精度
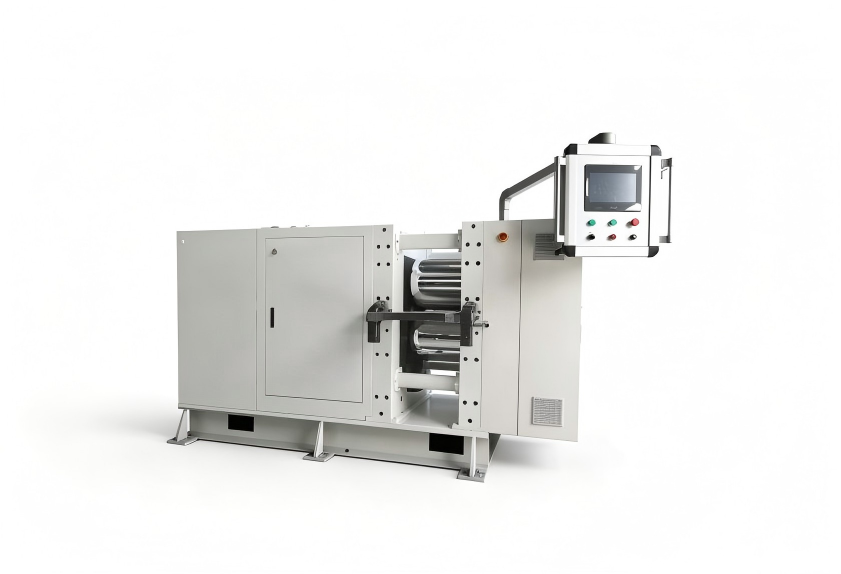
不同電纜料配方對(duì)輥筒溫度的敏感度差異很大。溫度波動(dòng)偏大時(shí),厚度均勻性會(huì)明顯下降。傳統(tǒng)設(shè)備依賴人工經(jīng)驗(yàn)被動(dòng)調(diào)整,而工業(yè)4.0壓延機(jī)通過(guò)預(yù)設(shè)溫控時(shí)序,能在開機(jī)、走料、換卷等階段自動(dòng)匹配目標(biāo)溫度曲線,減少調(diào)節(jié)滯后。
溫度與壓力之間不是獨(dú)立變量
厚度出現(xiàn)漂移時(shí),單純拉回溫度而忽略壓力波動(dòng),問(wèn)題容易反復(fù)。工業(yè)4.0壓延機(jī)檢測(cè)到輥壓變化后,可同步調(diào)整油缸壓力與輥筒間隙,這種聯(lián)動(dòng)比單點(diǎn)修正更平穩(wěn)。
壓力穩(wěn)定性問(wèn)題常被厚度漂移掩蓋
油缸壓力波動(dòng)往往來(lái)源于液壓系統(tǒng)內(nèi)部,比如油溫變化、蓄能器狀態(tài)或比例閥響應(yīng)延遲。這類問(wèn)題不會(huì)直接顯示在溫控屏幕上,卻會(huì)在卷材橫向或縱向留下周期性厚痕。排查時(shí),可將壓力曲線與厚度檢測(cè)數(shù)據(jù)做時(shí)間軸對(duì)比,如果波動(dòng)頻率吻合,優(yōu)先檢查液壓執(zhí)行元件。
從單機(jī)優(yōu)化到整線協(xié)同:設(shè)備選型的落地建議
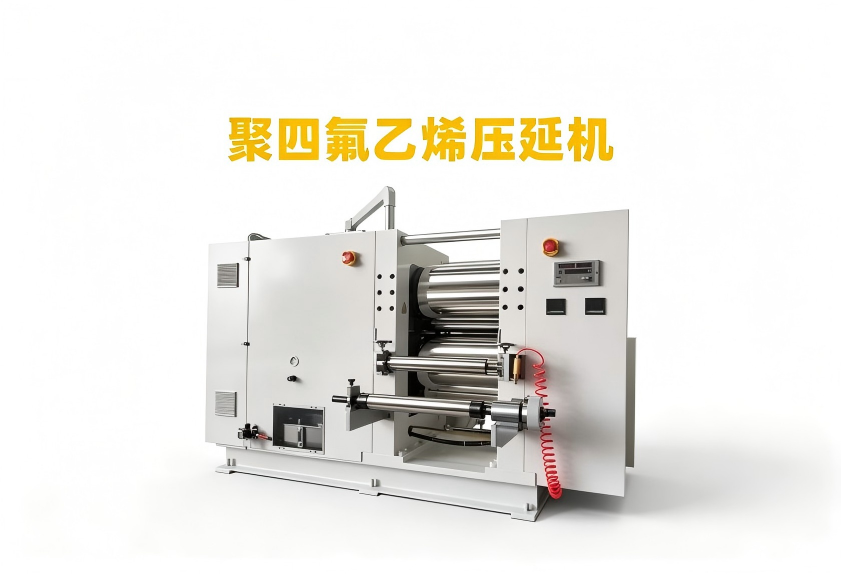
判斷一臺(tái)工業(yè)4.0壓延機(jī)是否適合產(chǎn)線,建議從三個(gè)問(wèn)題入手:控制系統(tǒng)能否保存多套配方參數(shù),換料時(shí)一鍵調(diào)用;溫度、壓力、輥距等數(shù)據(jù)能否追溯,便于復(fù)盤異常批次;控制器是否預(yù)留與密煉機(jī)、造粒機(jī)的通訊接口。利拿實(shí)業(yè)在橡塑混煉成型整線規(guī)劃中,會(huì)將上述銜接點(diǎn)與壓延工序一并納入考量,避免單機(jī)優(yōu)化帶來(lái)的隱性損耗。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評(píng)估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
