

擠出機減速機低速重載,改性塑料的品質波動往往從這里開始
塑料改性連續擠出,波動不一定來自螺桿
改性造粒過程中,偶爾出現的料條粗細不均、口模壓力波動,很多企業第一時間排查螺桿設計和溫控系統,卻容易忽略一個事實:扭矩從電機傳遞到螺桿,中間還隔著一層關鍵部件——擠出機減速機。尤其在玻纖增強、高填充母粒這類高粘物料場景下,螺桿轉速并不高,但負載波動大,此時減速機的低速重載能力,直接決定擠出過程的穩定性。
行業內對減速機的關注,多集中在齒輪精度和齒面硬度上,對低轉速下的潤滑狀態、軸承布置方式、以及軸向力承受能力缺乏系統評估。實際生產中,減速機選型偏小或潤滑方式不當,往往以“隱性故障”的形式存在,直到產量和品質出現明顯下滑才被察覺。
低速重載下的扭矩傳遞,核心看齒面接觸與軸系剛性
與高速輕載工況不同,改性塑料擠出時的減速機長期處于低速大扭矩狀態。此時齒輪的失效形式通常是齒面點蝕或塑性變形,而非齒面磨損,這說明齒面接觸強度比疲勞壽命更需要優先保障。合理的齒輪參數設計,應確保在低速重載下形成穩定油膜,避免金屬直接接觸。
軸系剛性同樣容易被低估。螺桿在推進高粘度熔體時會產生徑向力和軸向力,若輸出軸剛度不足,輕微撓曲變形就會反映為螺桿與機筒間隙的周期性變化,肉眼難以察覺,卻會造成熔體壓力波動。判斷減速機是否適合改性工況,可以重點觀察輸出軸直徑、軸承跨距和箱體結構,而不必過度糾結于速比精度。
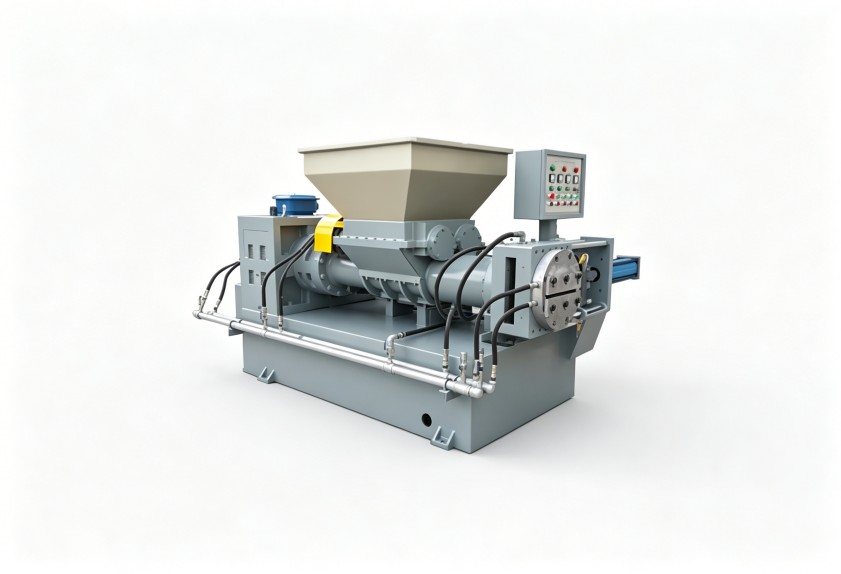
連續運轉的溫升控制,比瞬時過載能力更值得關注
改性造粒通常是24小時連續生產,減速機長時間運轉后,潤滑油溫度升高導致粘度下降,油膜厚度變薄,齒輪和軸承的磨損風險隨之增加。多數減速機故障并非發生在啟動瞬間,而是在連續運行數周后逐步顯現。
減速機的溫升控制涉及兩個方面:一是箱體散熱結構是否匹配持續負載,二是潤滑系統能否在高溫下維持足夠的油壓和流量。強制潤滑與飛濺潤滑的差異,在高粘物料場景下會明顯放大。此外,潤滑油牌號的選擇也應結合環境溫度和負載率綜合判斷,而非完全照搬設備說明書。
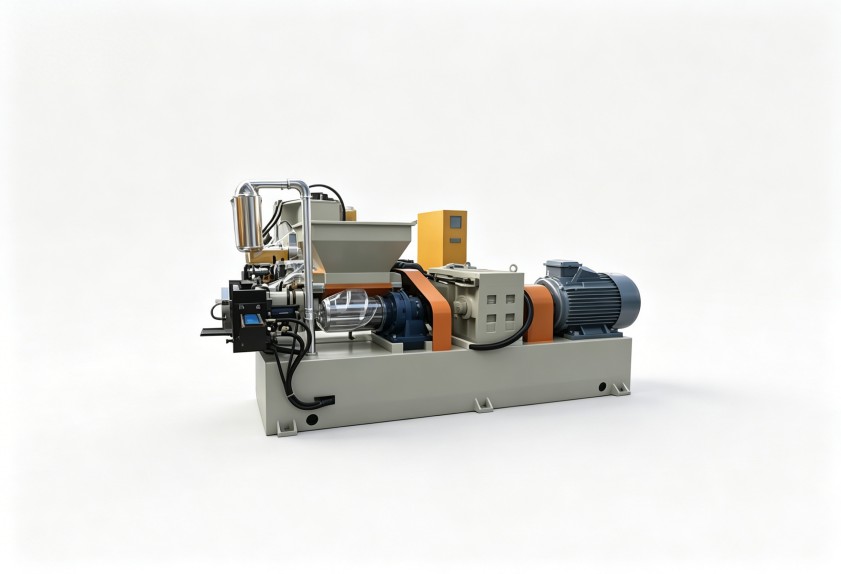
軸向力承受與螺桿前端的支撐邏輯
塑料改性常用的雙螺桿擠出機,其減速機不僅要完成減速增扭,還需承擔螺桿軸向力的傳遞與反推力承載。不同物料體系下,螺桿軸向力波動幅度不同,例如含玻纖配方與純樹脂體系的軸向力特性就有明顯差異。減速機輸出端的推力軸承布置方式,決定了設備能否在長期交變載荷下保持穩定的螺桿位置。
若減速機推力軸承余量不足,螺桿會出現微小軸向竄動,直接影響塑化均勻度和熔體溫度曲線。需要留意的是,部分減速機故障被誤判為螺桿問題,實際原因在于推力軸承磨損后,螺桿位置發生偏移。
判斷減速機排氣口與密封狀態,提前發現隱患
減速機運行狀態可通過一些外部細節輔助判斷。例如,透氣帽處是否有異常油脂噴出,油封附近是否存在滲漏痕跡,運行噪音是否出現周期性變化。定期的油品檢測比按時換油更能反映設備真實狀態,通過金屬顆粒分析,可以在齒輪點蝕或軸承剝落進入嚴重階段前提前干預。
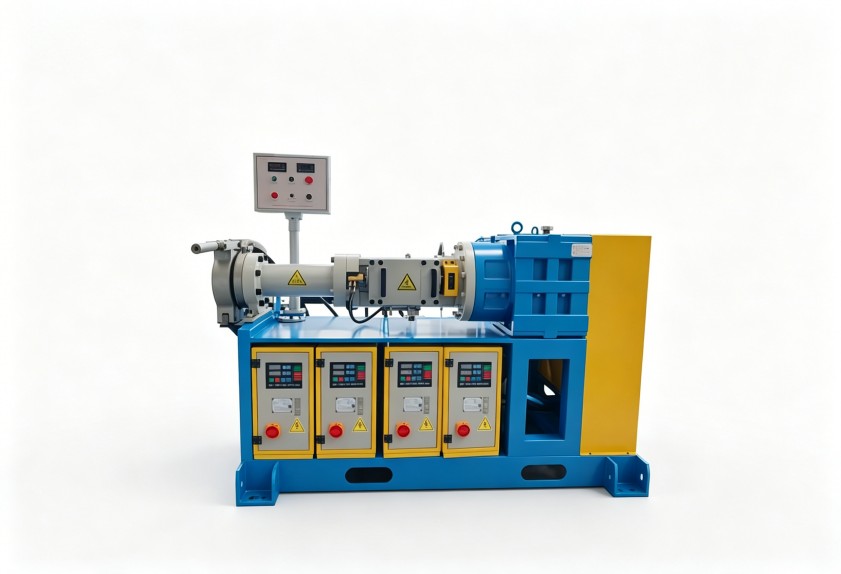
對于維護團隊而言,建立減速機運行溫度、振動值和噪音的基線記錄,比依賴設備報警更有實際意義。減速機的異常變化往往是漸進式的,基線的偏移量比單次絕對值更具參考價值。
傳動端配置是整體方案的一部分
圍繞擠出工序的穩定運行,減速機選型與螺桿設計、電機匹配、加熱冷卻系統存在聯動關系。利拿實業在橡塑混煉造粒成套裝備的配套層面,會將減速機傳動配置納入整體方案進行匹配性校核,結合物料特性、產能要求和連續運行時長,給出傳動端的選型建議。如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
