

同模密封件有的欠硫有的過硫?問題多出在硫化機溫度均勻性上
同模密封件欠硫與過硫并存?從硫化機溫度均勻性查起
同一模硫化出來的橡膠密封件,靠邊的產品欠硫、中間的過硫,硬度測出來忽高忽低。不少工廠的第一反應是調配方、延長硫化時間,折騰幾輪,廢品率卻降不下來。問題往往不在膠料,而在熱板本身——各點溫差超出了工藝允許范圍。本文從加熱結構、溫控配置、熱傳導三個維度拆解溫差成因,并給出一套現場可操作的排查步驟,幫您判斷問題出在設備端還是操作端。
溫度不均的代價,比想象中更隱蔽
橡膠密封件對硫化程度非常敏感:溫度偏低的區域欠硫,產品彈性不足、壓縮永久變形偏大;溫度偏高的區域過硫,膠料發脆、容易開裂。同一模出來的產品性能不一致,客戶抽檢時可能整批退貨。
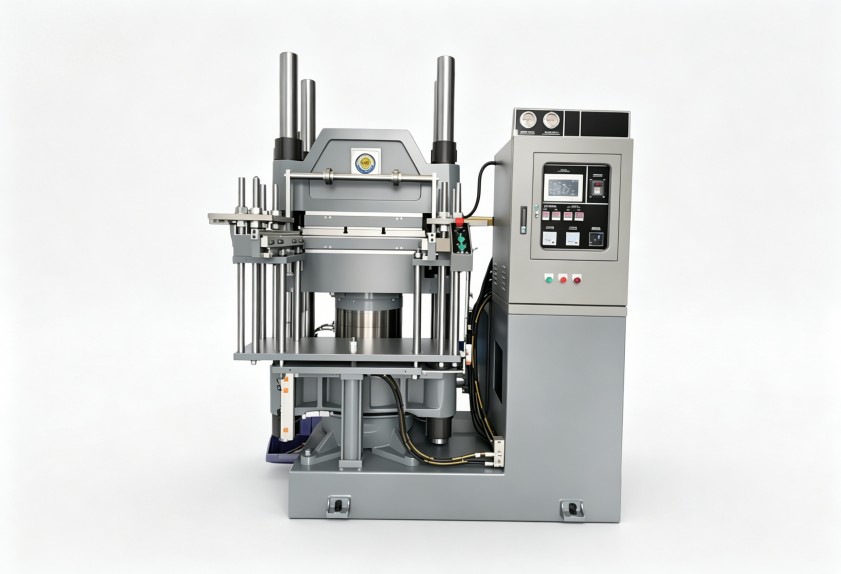
更麻煩的是,這類問題常呈間歇性出現,容易被誤判為膠料批次波動或員工操作不規范,導致在錯誤方向上反復調整。廢品、返工、交期延誤疊加在一起,損失遠高于一次設備檢修的成本。可以說,硫化機溫度均勻性是決定整模產品一致性的基礎條件。
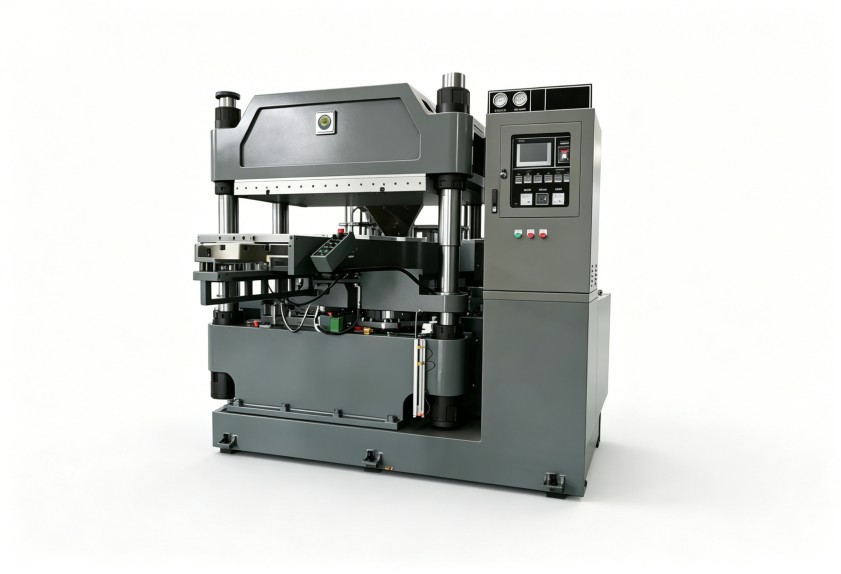
熱板各點溫差從哪里來
加熱結構與熱板設計
電加熱管的排布密度、蒸汽或導熱油流道的走向,決定了熱板的基礎溫差。管間距過大、流道存在死角,都會形成局部低溫區。這種偏差是結構性的,靠調參數無法根治。
溫控系統的測點與回路數量
用單個熱電偶控制整塊熱板,測點溫度達標不代表邊緣達標。分區控溫、多點測溫的配置水平,直接決定了硫化機溫度均勻性的上限。
模具貼合與熱傳導
即使熱板本身溫度均勻,模具與熱板貼合不緊、熱板平整度下降、各腔模具厚度不一致,都會讓實際模腔溫度參差不齊。
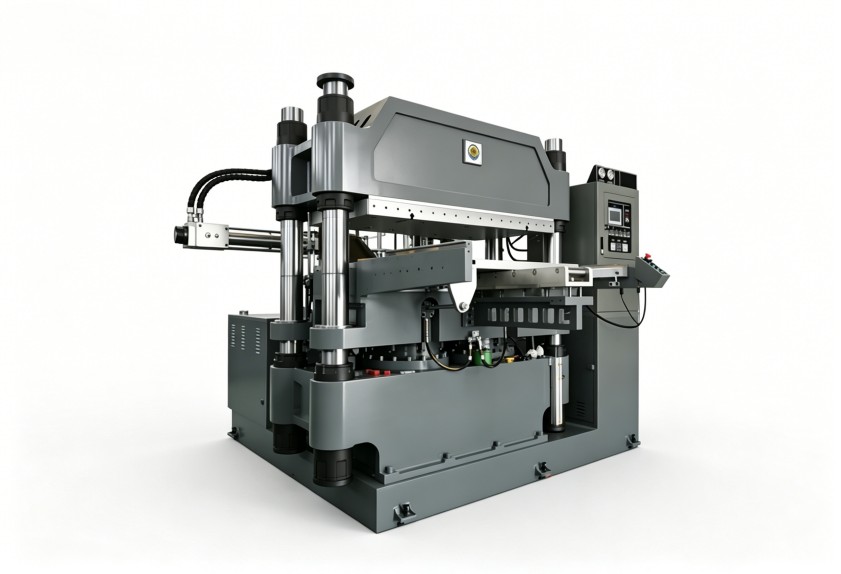
現場排查:先測溫差,再定責任環節
建議按兩步走:
- 空載多點測溫:在熱板表面均勻布置多個測溫點,溫度穩定后記錄讀數,算出最大溫差,與工藝允許范圍對比。
- 帶載復測:裝上模具后測量各模腔實際溫度,與空載數據對比。空載均勻、帶載超標,問題多在模具貼合與熱傳導環節;空載就超標,則問題出在加熱結構或溫控系統。
有了這兩組數據,該修設備還是該調工藝,結論會比較清晰,避免憑感覺反復試錯。
從設備端改善的幾個方向
確認問題在設備端后,可以從三個方面著手:一是優化加熱結構,讓加熱管或流道分布更密、更均勻,消除局部低溫區;二是升級分區控溫,增加測溫熱電偶和獨立控制回路,把熱板溫差壓縮到工藝要求范圍內;三是建立定期維護機制,校驗熱電偶、檢查熱板平整度、清理流道結垢,防止溫差隨使用時間擴大。
采購新設備時,也應把溫控精度、測點數量、熱板溫差指標列為核心評估項,而不是只看噸位和報價。利拿實業深耕橡塑成型設備領域,在溫控系統設計上積累了多項自主專利技術,支持結合膠種特性與模具結構提供全流程非標定制方案,幫助客戶從源頭改善溫度一致性。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
