

陶瓷粉末工況下金屬密煉機維修頻繁?重點檢查轉子與密封
陶瓷粉工況下,利拿金屬密煉機維修該從哪里入手
陶瓷粉末混煉對設備的磨損遠超普通膠料:混煉腔壁、轉子棱和軸端密封在高硬度粉體的持續沖刷下逐漸失效,表現為漏粉、分散不均、批次時間拉長。不少工廠習慣"哪里壞了換哪里",結果同類故障反復出現,停機越來越頻繁。本文從磨損機理、易損部位排查、維修與更換判斷三個維度,梳理利拿金屬密煉機維修的思路,幫助設備管理人員減少返修與非計劃停機。
為什么陶瓷粉末混煉特別"費"設備
陶瓷粉末(如氧化鋁、氧化鋯、碳化硅)的硬度遠高于腔體鋼材。混煉時,粉體在轉子棱與腔壁之間被反復擠壓、剪切,形成典型的磨粒磨損,最先失效的通常是三個位置:轉子棱頂部、混煉腔內壁、卸料門與軸端密封。
磨損帶來的不只是零件損耗:轉子與腔壁間隙變大后,剪切分散效率下降,混煉周期被迫延長,能耗上升、均勻度波動;密封面磨出溝槽后,漏出的粉塵進入軸承和潤滑系統,還會引發二次損壞。常見誤區是"哪里漏換哪里"——只換密封卻不查轉子間隙,新密封在偏磨工況下很快再次漏粉。
維修前,按由外到內的順序排查
利拿金屬密煉機維修中,盲目拆機往往事倍功半,建議按以下順序推進。
第一步:軸端密封與潤滑系統
漏粉是最早可見的信號。檢查密封面磨損程度、密封腔積粉情況,以及潤滑油是否被粉體污染乳化。潤滑失效會同時傷害密封與軸承,需一并處理。
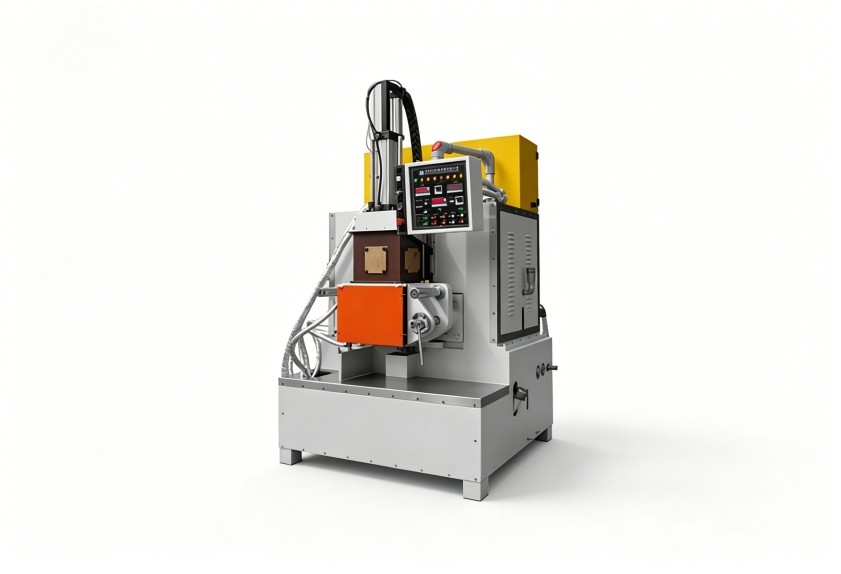
第二步:轉子棱與混煉腔間隙
測量棱頂磨損量及轉子與腔壁的實際間隙,與裝配基準值對比。間隙增大是分散時間變長、電流波動的直接原因;同時檢查原有耐磨堆焊層是否脫落、開裂。
第三步:溫控與傳動系統
混煉溫度波動變大,可能是熱電偶被物料包裹、冷卻水路結垢,未必是溫控表故障;異響與振動則要檢查減速機、聯軸器與軸承——傳動系統帶病運行會加劇轉子與密封的偏磨。
局部修復還是更換部件,怎么判斷
這是維修決策中最常見的糾結,可參考三個維度:
- 母材狀態:磨損集中在棱頂、母材無變形裂紋時,堆焊或熱噴涂修復通常可行;母材開裂或多次補焊后變形,修復意義有限。
- 修復成本與預期壽命:修復費用接近新件、且修復后使用壽命明顯偏短時,直接更換更合理。
- 停機與備件周期:維修周期越長,停機損失越大,高磨損工況可同步評估耐磨升級方案。
無論選擇哪條路徑,修復后都應復檢間隙,并完成空載與帶料試機,確認分散效果與密封狀態后再恢復滿負荷生產。
想降低維修頻次,功夫在維修之外
- 工藝側:控制填充系數,避免長期過載運行;換料時規范清機,防止殘留物料硬化后加劇磨損。
- 維護側:將間隙測量、密封檢查納入定期點檢并留存記錄,用磨損趨勢判斷更換時機,而不是等漏粉停機才處理。
- 配置側:選購或大修時可評估耐磨堆焊、表面硬化處理、可更換襯板等方案。利拿實業支持全流程非標定制,可結合具體粉體特性評估耐磨配置,其全球本地化售后服務網絡也有助于縮短備件與維修響應時間。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
