

堆疊式煉膠機下片溫度反復波動?先排查生產流程這幾個環節
堆疊式煉膠機生產流程里,下片溫度波動從哪查起
做橡膠密封件的工廠,多少都遇到過這種情況:同一批膠料,上午下片柔軟服帖,下午就發硬發黏,包輥狀態跟著變差,預成型和硫化也跟著出廢品。不少人第一反應是查配方、查原材料,卻忽略了熱煉這一段。堆疊式煉膠機生產流程看似固定成熟,輥溫、堆積膠量、熱煉時間任何一環松動,都會直接寫在下片膠料的狀態上。下面按流程順序逐段拆開看,幫您把波動源頭找出來。
先把流程走一遍
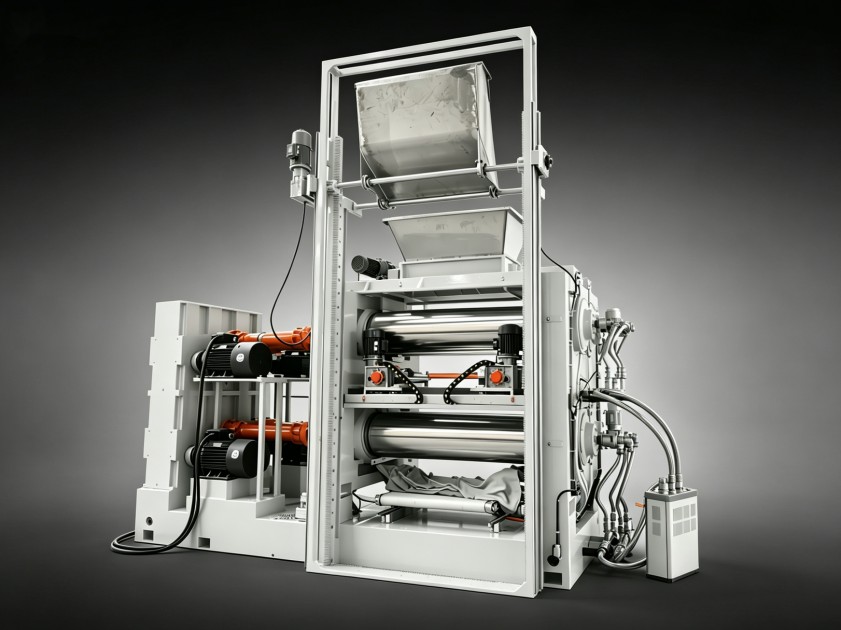
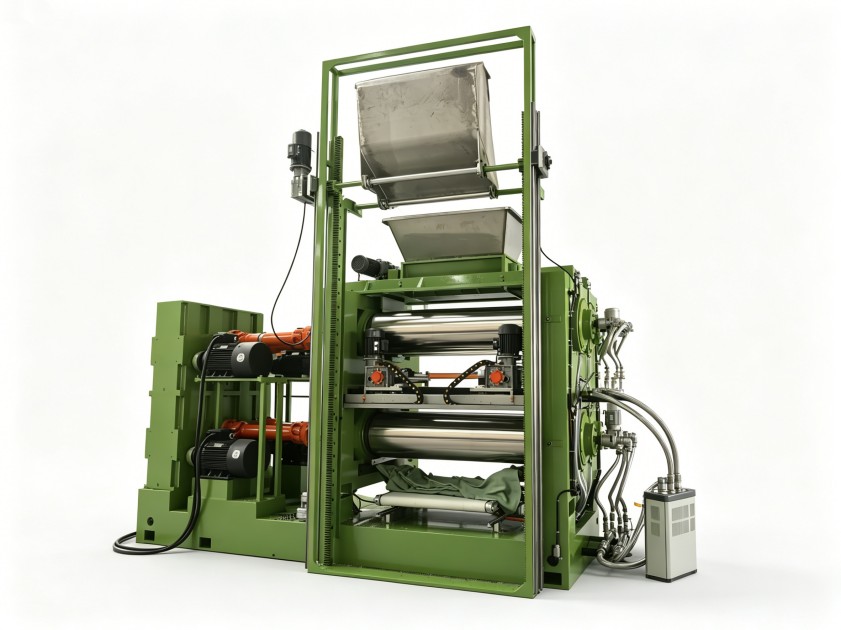
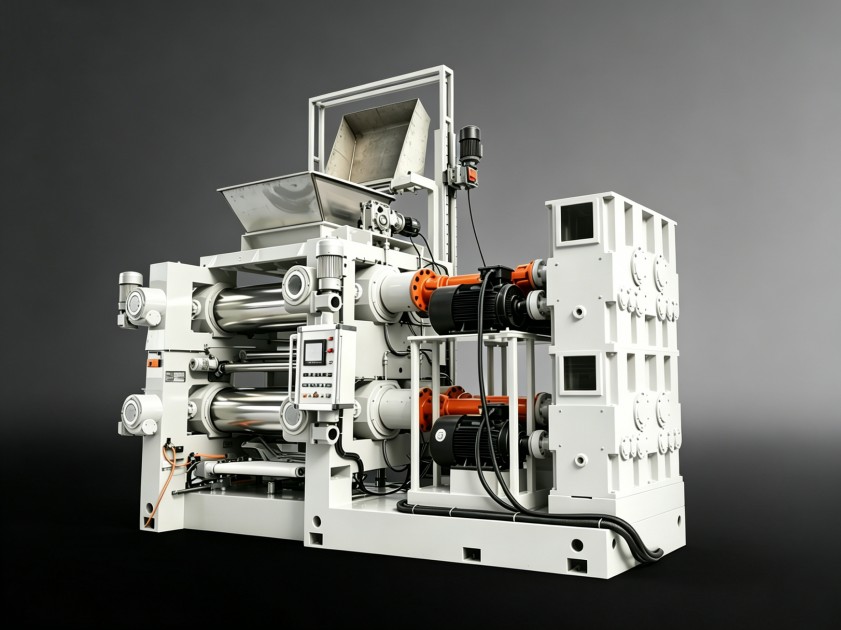
堆疊式煉膠機通常接在密煉機之后:母煉膠由輸送裝置送入上層輥筒,完成接膠、壓勻和初步熱煉,再落到下層輥筒做精細熱煉,最后連續下片或出條,供給后續預成型。上下疊放的好處是占地小、流程緊湊,一臺設備完成兩段熱煉;代價是上下輥的工藝狀態互相牽連,上層接膠不穩,下層下片就跟著晃。理解這一點,排查時才不會只盯著某一根輥筒看。
下片溫度不穩,多半出在這三個環節
輥溫控制不到位
輥筒溫控回路老化、導熱介質流量不足,輥面實際溫度就會偏離設定值。密封件膠料對溫度敏感,輥溫偏高膠料發黏、焦燒風險上升;偏低則塑化不足、包輥打滑。上下輥之間溫差過大,還會讓膠料在層間轉移時經歷二次溫度沖擊。
堆積膠量忽多忽少
兩輥之間的堆積膠靠不斷翻滾完成混煉均化。堆積過多,膠料翻滾不充分,容易局部夾生或過熱;堆積過少,膠料反復受壓容易過煉,門尼黏度往下掉。堆疊結構中,上層向下層送料的節奏不穩,也會直接表現為下層堆積膠忽多忽少。
熱煉時間與操作差異
同一條流程,不同班次的熱煉時間和過輥次數不一致,膠料狀態自然前后不一。割膠、翻煉、打三角包如果全靠人工手感,波動很難避免。擋膠板位置變化會改變膠料在輥面上的停留時間,屬于容易被忽視的變量。
排查順序:從下片端倒著往前查
建議先測下片膠料的實際溫度和門尼黏度,確認波動是持續存在還是分時段出現;再對照輥溫記錄,看設定值與實測輥面溫度的偏差;然后觀察堆積膠的形態和翻滾狀態,判斷用量是否合適;最后核對各班次的熱煉時間與操作手法。從后往前倒推,通常比一上來就拆設備省時間,也更容易鎖定真正的原因。
設備層面可以提前做的預防
工藝紀律之外,設備配置決定了波動的下限。帶自動循環溫控的輥筒能縮小設定值與實際輥溫的偏差;合理的輥筒傳熱結構讓輥面溫度更均勻;自動割膠翻膠裝置、可調擋膠板則把人為操作差異降下來。利拿實業在橡塑設備領域積累了15年以上研發經驗和70多項自主專利技術,可按膠種特性與產能要求提供非標定制方案,讓熱煉流程更貼合實際工況。
把堆疊式煉膠機生產流程中每一環的參數固化下來、留下記錄,溫度波動這類問題才有持續收斂的可能。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
