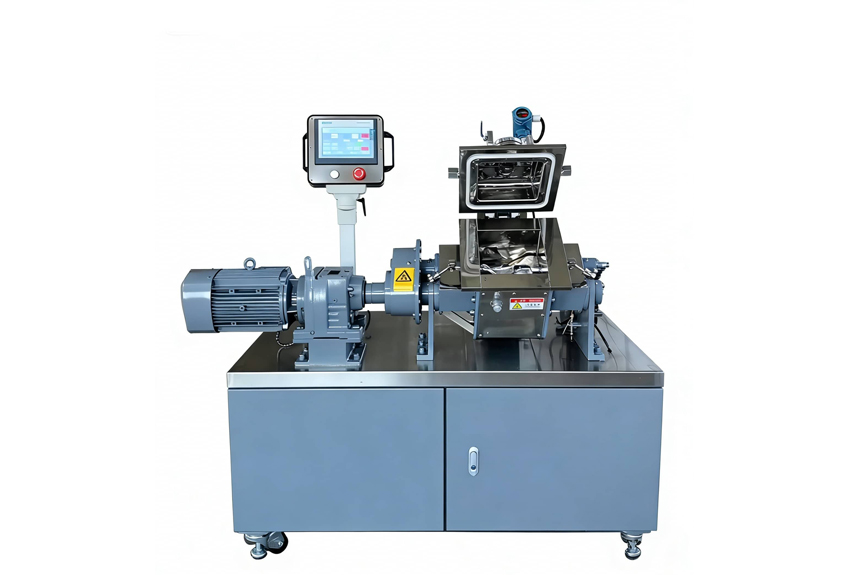
電線電纜料混煉電耗降不下來?先看嚙合機的轉子與溫控
嚙合機節能的關鍵不在電機功率,而在轉子嚙合效率與溫控精度
做PVC電纜料或低煙無鹵料的企業,對混煉電耗大多敏感:材料熱敏、溫度窗口窄,為了保證分散和塑化,常常只能延長混煉時間、加大冷卻量,電費就這樣一點點堆上去。電耗偏高時,最常見的反應是換高效電機或加裝變頻器,但改造完往往降幅有限——問題未必出在電機上。下面從轉子嚙合結構、溫控精度和填充系數三個維度,拆解嚙合機的能耗去向,幫電纜料生產企業找到電耗的真正來源。
混煉消耗的電能,到底花在了哪里
密煉機的能耗路徑并不復雜:電機驅動轉子對物料做功,這些功大部分轉化為剪切熱與摩擦熱,再由冷卻系統帶走。換句話說,每一分鐘多余的混煉時間都會產生雙重浪費——既付出做功的電,又付出冷卻的電。
嚙合式轉子的兩根轉子棱部相互嚙合,物料通過嚙合區時受到強烈的擠壓與剪切,分散效率更高。同樣的配方,混煉周期縮短,單位產量的電耗隨之下降。這也是利拿嚙合機節能方案在設計時最先打下的結構基礎。
轉子結構如何左右剪切效率
同樣是嚙合式轉子,細節差異會直接反映到電表上:
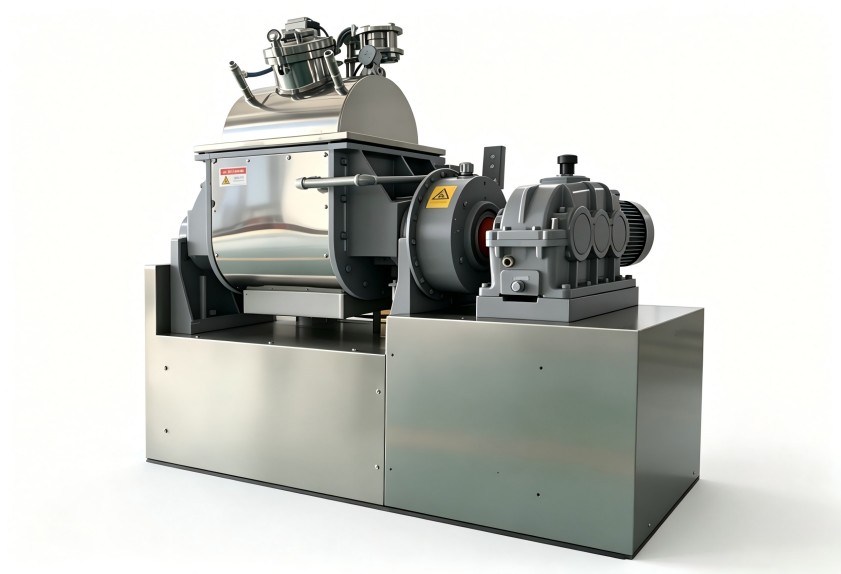
- 嚙合間隙:間隙偏大,物料從嚙合區"漏過去",剪切不足,只能靠延長時間彌補;間隙合理,分散在一次通過中即可完成。
- 棱的幾何設計:螺旋角與棱寬影響物料的軸向循環和翻煉次數,循環越充分,達到均勻分散所需的時間越短。
- 磨損狀態:棱部磨損后間隙悄悄變大,表現為同樣的料混煉時間越來越長。這類電耗上升常被誤認為"正常老化",其實可以通過檢修恢復。
溫控精度是另一個隱性能耗變量
PVC過熱易分解,低煙無鹵料填充量大、生熱快,排膠溫度一旦超限就可能焦燒報廢。溫控不準帶來的浪費同樣是雙重的:為避免超溫,操作上往往提前加大冷卻,料溫降過頭又得靠剪切重新升溫,能量在一冷一熱間反復吞吐。
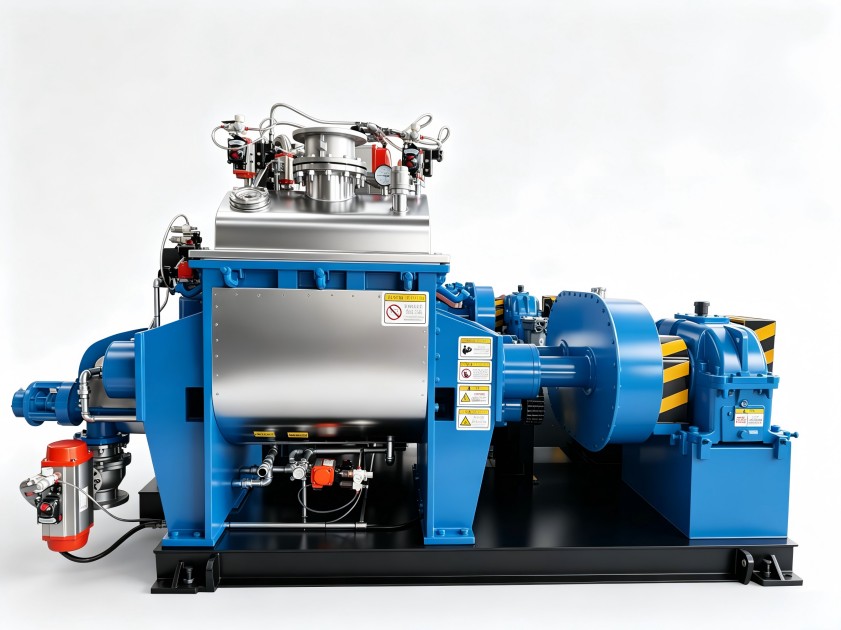
溫控分區合理、響應迅速的設備,能把混煉過程穩定在目標窗口內。對熱敏性電纜料而言,溫控能力本身就是節能能力,這也是利拿嚙合機節能方案中溫控系統被重點對待的原因。
動手改造前,先做三項檢查
- 核對填充系數。裝料過少,轉子空轉比例高;過多則電流飆升、周期拉長。應結合膠料比重與轉子結構確定合理填充區間。
- 連續記錄每鍋的混煉時間與排膠溫度。一兩周的數據足以暴露異常批次——時間突然拉長或溫度漂移,往往指向轉子磨損或溫控故障。
- 檢查冷卻水路。結垢、流量不足會拖慢溫控響應,間接推高能耗。
與設備廠家溝通時,確認三件事
轉子形式與材質是否匹配自身膠種——高填充、熱敏或含腐蝕性助劑的料,對轉子的要求差別很大;溫控是否分區、響應速度如何;廠家能否基于實際配方做混煉驗證,而不是只給樣本上的標準參數。以利拿實業的非標定制流程為例,會先采集膠種、產能與車間工況,再給出轉子、容積、溫控的組合建議,讓利拿嚙合機節能落到具體產線,而非停留在紙面。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。