

密封條擠出總冒氣泡?先排查冷喂料擠出機的真空排氣系統(tǒng)
冷喂料擠出機真空排氣不暢,密封條氣泡為何斷不了根
做橡膠密封條擠出的工廠,大多遇到過這種情況:同一批膠料,之前擠出斷面致密,最近卻頻繁出現(xiàn)表面氣泡和內(nèi)部氣孔。換配方、降車速、調(diào)溫度,折騰一圈改善有限。很多現(xiàn)場的第一反應(yīng)是懷疑膠料,但配方明明沒動過——問題往往出在設(shè)備側(cè),真空排氣系統(tǒng)的狀態(tài)在悄悄變差。下面從排氣段工作原理、常見失效點、排查順序和維護節(jié)奏四個維度展開,幫你把根因找出來。
真空排氣段到底在做什么
膠料在螺桿輸送中進入排氣段時,螺槽深度和導(dǎo)程發(fā)生變化,膠料層變薄、壓力驟降,內(nèi)部裹挾的空氣與低分子揮發(fā)分被釋放出來,再由真空泵經(jīng)排氣口抽走。排氣效果好不好,取決于三件事:膠料在排氣段能否充分攤開、真空度是否足夠且穩(wěn)定、排氣通道是否暢通。任何一環(huán)掉鏈子,氣泡都會重新出現(xiàn)在制品里。
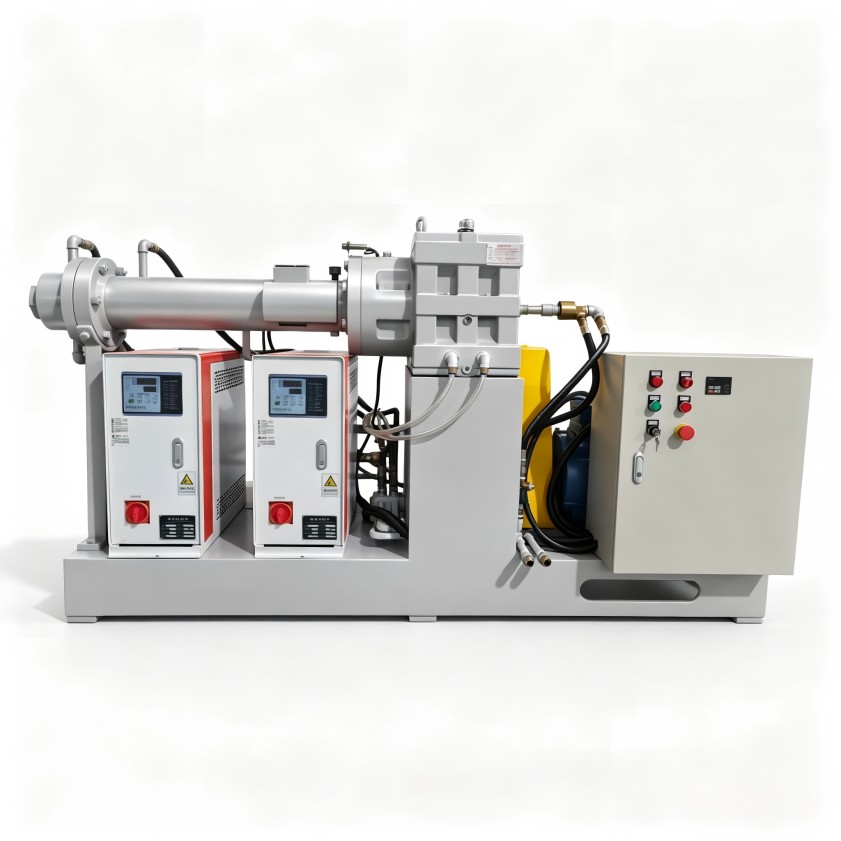
排氣效果變差,通常逃不出這四個原因
排氣口積膠堵塞。 膠料在排氣段被螺桿攪動向上爬升,冷卻后在排氣口和管路內(nèi)壁結(jié)皮,通道越堵越窄,抽氣效率持續(xù)下降。

真空管路泄漏。 密封圈老化、法蘭墊片變形、接頭松動,都會讓實際抽力不足,而真空表讀數(shù)可能看起來還行。
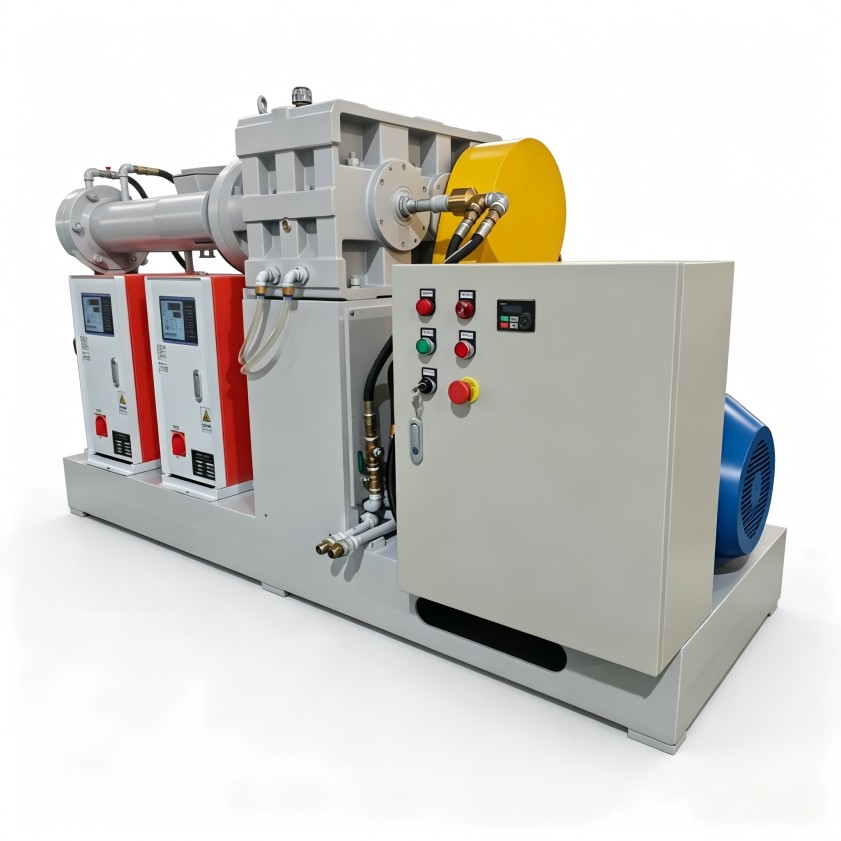
螺桿與機筒磨損。 配合間隙變大后,排氣段前后壓力建立不穩(wěn),膠料攤開效果變差。
原料水分偏高。 配合劑受潮、膠料停放環(huán)境濕度大,揮發(fā)分超出冷喂料擠出機真空排氣系統(tǒng)的處理能力,光靠延長抽氣時間很難彌補。
一套班組能執(zhí)行的排查順序
建議按由外到內(nèi)、由快到慢的順序來:
- 先看真空表:讀數(shù)波動大,多為泄漏或堵塞;讀數(shù)正常但制品有泡,重點懷疑原料水分。
- 停機拆檢排氣口:看是否有積膠、結(jié)皮,這一步判斷起來很直觀。
- 分段檢查管路:封閉排氣口單獨抽真空,觀察真空度能否保持,鎖定泄漏點。
- 回看工藝記錄:烘膠時間、停放條件近期是否有變化。
這套方法不依賴專業(yè)儀器,普通班組培訓(xùn)后就能上手。
與其壞了再修,不如定好維護節(jié)奏
- 每班清理排氣口積膠,避免結(jié)皮層層累積
- 每周檢查真空泵油位與濾芯狀態(tài)
- 記錄真空度趨勢:單次數(shù)值意義有限,持續(xù)下降才是預(yù)警信號
- 教會操作工識別返料前兆:排氣口膠料蠕動加劇、真空表小幅抖動
長期反復(fù)?可能是排氣系統(tǒng)設(shè)計不匹配
如果氣泡問題修了又犯,值得在設(shè)備層面復(fù)盤一次:排氣段螺槽結(jié)構(gòu)是否匹配當(dāng)前膠料硬度,排氣口有沒有防返料設(shè)計,位置是否便于拆檢清理。利拿實業(yè)在冷喂料擠出機真空排氣配置上支持全流程非標定制,可結(jié)合膠種特性與車間布局,調(diào)整排氣段結(jié)構(gòu)和真空系統(tǒng)方案。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團隊進一步溝通。
